Miért olyan nehéz garantálni a hegesztett csővezetékek minőségét?
Bevezetés
Képzelje el: Hajnali 3 óra van egy csővezeték-építési helyszínen Albertában, Kanadában. A hidrosztatikai próba folyamatban van, és hirtelen szivárgás keletkezik egy hegesztési varratnál. A projektvezető, Sarah, figyeli, ahogy a nyomásmérő leesik. A késedelem óránként több ezer dollárba kerül, és az egész hegesztett csővezeték hírneve a tét. Ez a forgatókönyv túl gyakori. Miért olyan nehéz garantálni a hegesztett csővezetékek minőségét? A válasz a folyamatirányítás, a technológia és az emberi szakértelem bonyolult táncában rejlik. Ebben a blogbejegyzésben mélyrehatóan megvizsgáljuk a kihívásokat és a megoldásokat, évtizedes tapasztalatokra támaszkodva olyan iparági szakértőktől, mint a Foshan Jopar Machinery Co., Ltd., a csúcskategóriás hegesztett csőgyártó sorok vezető szereplője.
A hegesztett csővezetékek az olaj- és gázipar, a vízellátás és a szerkezeti alkalmazások gerincét alkotják. Az állandó minőség biztosítása azonban állandó fejfájást okoz. Az egyenetlen hegesztési varratoktól a költséges utólagos megmunkálásig nagy a tét. De nem kell ennek így lennie. A kiváltó okok megértésével és a robusztus megoldások bevezetésével a gyártók közel nulla hibát érhetnek el. Nézzük meg, hogyan.
Fájdalompontok
1. Az egyenetlen hegesztési minőség költséges utómunkálatokhoz és biztonsági kockázatokhoz vezet
Egy hegesztett csővezetékben a hegesztési varrat a meghibásodás kritikus pontja. A hőbevitel, a haladási sebesség és az anyagösszetétel változásai gyenge pontokat hozhatnak létre. Például egy texasi földgázvezetéknél gyakoriak voltak a szivárgások az egyenetlen behatolás miatt. A következmények: nem tervezett leállások, környezeti veszélyek és hatósági bírságok. A költség? Évente több mint 500 000 dollár javításokra és kiesett termelésre. Ráadásul a biztonsági kockázatok is nagyok; egy katasztrofális meghibásodás halálos kimenetelű lehet.
2. A magas selejtarány növeli az anyagpazarlást és az üzemeltetési költségeket
A selejt a jövedelmezőség csendes gyilkosa. Egy tipikus hegesztett csővezetékben a selejtarány elérheti az 5-10%-ot a méretbeli eltérések, hegesztési hibák vagy felületi tökéletlenségek miatt. Vegyünk egy német vízvezeték-gyártót: termelésük 8%-át selejtezték, ami évi 1,2 millió euró értékű acélpazarlást jelent. A hatás túlmutat az anyagköltségeken – az energia, a munkaerő és az ártalmatlanítás is tovább növeli a terheket. A magas selejtmennyiség az ellátási láncokat is megterheli és késlelteti a szállításokat.
3. Az integrációs hiányosságok összehangolatlanságot és hatékonyságvesztést okoznak
Sok hegesztett csővezeték önálló gépekből álló mozaik, ami a formázási, hegesztési és méretezési szakaszok közötti eltérésekhez vezet. Klasszikus példa erre: egy japán csőgyár ovalitási problémákkal küzdött, mivel a formázási és hegesztési szakaszok nem voltak szinkronizálva. Ez gyakori beállításokhoz, állásidőhöz és inkonzisztens termékminőséghez vezetett. A költség: 15%-kal alacsonyabb áteresztőképesség és megnövekedett munkaórák. Az integrációs hiányosságok az adatáramlást is akadályozzák, ami megnehezíti a hibák forrásának nyomon követését.
Megoldások
1. Fejlett hegesztési technológiák valós idejű monitorozással
Az inkonzisztens hegesztési minőség kiküszöbölése érdekében a vezető gyártók nagyfrekvenciás hegesztést (HFW) és fedett ívű hegesztést (SAW) alkalmaznak valós idejű monitorozással. Például a Foshan Jopar Machinery Co., Ltd. hőkamerás és ívérzékelőket integrál a hegfürdő dinamikájának monitorozására. Ez lehetővé teszi a kezelők számára a paraméterek azonnali beállítását, biztosítva az állandó penetrációt és varratprofilt. Ezenkívül az ultrahangos vizsgálattal (UT) vagy röntgenrendszerekkel végzett automatizált hibaészlelés azonnali visszajelzést ad. Az eredmény: a hibaszázalék 0,5% alá csökken, és az utólagos megmunkálás költségei zuhannak.
2. Automatizált ellenőrzés és statisztikai folyamatirányítás
A selejt csökkentése proaktív megközelítést igényel. Vezessen be olyan gyártósori ellenőrző rendszereket, amelyek több ponton mérik a méreteket, a kerekdedséget és a felületi minőséget. A statisztikai folyamatirányítással (SPC) kombinálva a gyártók a hibák előfordulása előtt azonosíthatják a trendeket. Például egy albertai csőgyártó az SPC segítségével korrelálta az alakítási nyomást az ovalitással, így 40%-kal csökkentette a selejtet. A Foshan Jopar Machinery Co.,Ltd integrált SPC szoftvert kínál, amely minden állomásról adatokat gyűjt, lehetővé téve a kezelők számára, hogy adatvezérelt döntéseket hozzanak.
3. Integrált gyártósorok zökkenőmentes anyagmozgatással
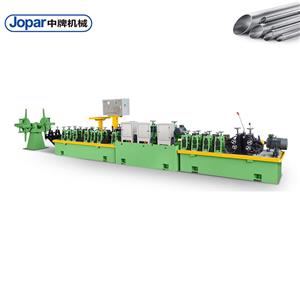
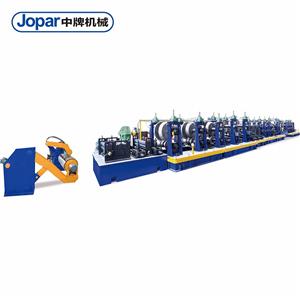
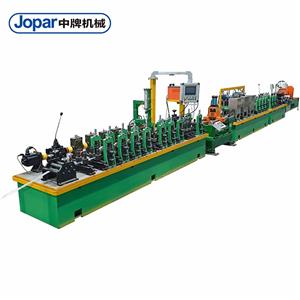
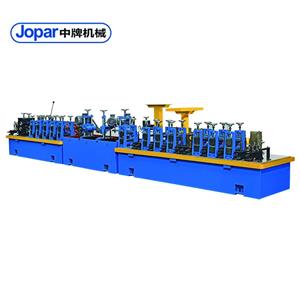
Az integrációs hiányosságok kiküszöbölése érdekében fektessen be egy teljesen integrált hegesztett csővezeték-gyártósorba, ahol minden szakasz – letekercselés, formázás, hegesztés, méretezés és vágás – szinkronizálva van. A Foshan Jopar Machinery Co., Ltd. szervomotoros vezérléssel és központosított PLC rendszerekkel tervezi a gyártósorokat, biztosítva a pontos koordinációt. Például egy németországi projekt 25%-kal nagyobb áteresztőképességet ért el egy integrált, automatikus szalagigazítással és feszültségszabályozással rendelkező gyártósorra való frissítéssel. Ez nemcsak a minőséget javítja, hanem csökkenti az állásidőt és a munkaerőköltségeket is.
Ügyfélesetek
1. eset: John - Texas, USA
John, egy jelentős olajipari csőgyártó (OCTG) vállalat termelési vezetője 5%-os hibaszázalékkal szembesült a hegesztett csővezetékeikben. Miután a Foshan Jopar Machinery Co., Ltd. valós idejű monitorozással ellátott HFW gyártósorát telepítették, a hibaszázalék 0,5%-ra csökkent. „A hegesztés minőségének állandósága figyelemre méltó – gyakorlatilag kiküszöböltük az utólagos megmunkálást” – mondja John. Az éves megtakarítás meghaladta az 500 000 dollárt.
2. eset: Maria - Alberta, Kanada
Maria, egy csővezeték-szolgáltató vállalat operatív igazgatója, a gyakori beállítási hibák miatti alacsony áteresztőképességgel küzdött. A Foshan Jopar integrált, automatikus szalagigazítással rendelkező gyártósora 25%-kal növelte a termelést, miközben 30%-kal csökkentette az állásidőt. „A formázás és a hegesztés zökkenőmentes integrációja átalakította a termelékenységünket” – jegyzi meg Maria. A gyártósor most már folyamatosan 120 métert termel percenként.
3. eset: Hans - Németország
Hans, egy vízvezeték-gyártó üzemvezetője 8%-os selejtaránnyal küzdött. A Foshan Jopar SPC-rendszerének és automatizált ellenőrzésének bevezetése után a selejt 3%-ra csökkent, ami évi 800 000 eurós megtakarítást jelent. „Az adatvezérelt megközelítés lehetővé teszi számunkra, hogy a problémákat még azelőtt felismerjük, mielőtt azok hibákká válnának” – magyarázza Hans. A megtérülési idő kevesebb mint 12 hónap volt.
4. eset: Kenji - Japán
Kenji, egy szerkezeti csőgyártó cég főmérnöke, javítani akart a hegesztési varratok állandóságán a magas épületeknél. A Foshan Jopar adaptív vezérlésű SAW gyártósora 70%-kal csökkentette a hegesztési hibákat. „A pontosság és az ismételhetőség páratlan” – mondja Kenji. A cég most Tokió legújabb felhőkarcolóihoz szállít csöveket.
5. eset: Sarah - Ausztrália
Sarah, egy bányászati csővezeték projektmenedzsere, API 5L megfelelőségi előírást írt elő. A Foshan Jopar beépített ultrahanggal és röntgennel ellátott gyártósora 100%-os hegesztési ellenőrzést biztosított, és a hidrosztatikai vizsgálat során nulla szivárgást ért el. „Új minőségi mércét állítottunk fel a régiónkban” – jegyzi meg Sarah. A projekt két héttel a tervezettnél korábban készült el.
Alkalmazások és partnerségek
A Foshan Jopar Machinery Co., Ltd. hegesztett csővezetékei változatos alkalmazási területeket szolgálnak ki: olaj- és gázszállítás (API 5L), vízelosztás (AWWA C200), szerkezeti csövek (ASTM A500) és autóipari kipufogórendszerek. A legfontosabb partnerek közé tartozik a PetroTech (USA), egy vezető OCTG-beszállító; az AquaFlow (Kanada), egy vízinfrastruktúra-vállalkozó; és a BuildCo (Németország), egy acélszerkezet-gyártó. Ezek a partnerségek hangsúlyozzák a Jopar technológiájának megbízhatóságát és teljesítményét. Az ügyfelekkel való szoros együttműködés révén a Jopar folyamatosan finomítja terveit, hogy megfeleljen a folyamatosan változó iparági szabványoknak.
GYIK
1. kérdés: Hogyan biztosítják a hegesztési minőséget nagysebességű gyártás során?
A1: Valós idejű monitorozást alkalmazunk hőkamerákkal és ívérzékelőkkel, adaptív vezérlőalgoritmusokkal párosítva. Ez lehetővé teszi a hegesztési paraméterek azonnali beállítását, biztosítva az egyenletes beolvadást akár 150 m/perc sebességnél is.
2. kérdés: Mi a tipikus selejtmennyiség egy Jopar hegesztett csővezeték esetében?
A2: Az integrált SPC-nek és az automatizált ellenőrzésnek köszönhetően gyártósoraink selejtaránya 2% alatt van, szemben az 5-10%-os iparági átlaggal. Ezt több létesítményre kiterjedő ügyféladatok is igazolják.
3. kérdés: A vezetékeik képesek mind a kis, mind a nagy átmérőjű csöveket kezelni?
A3: Igen, a gyártósoraink rugalmas formázóelemekkel és gyorsan cserélhető szerszámokkal vannak tervezve. 1/2"-tól 80"-ig terjedő átmérőjű gyártósorokat kínálunk, 30 perc alatti átállási idővel.
4. kérdés: Hogyan kezelik az ovalitást és a méretpontosságot?
A4: Szervovezérelt méretező állványokat és lézeres mérőrendszereket használunk. Az adatok visszajelzésre kerülnek a formázó szakaszba az automatikus korrekció érdekében, biztosítva az átmérő 0,5%-án belüli ovalitást.
5. kérdés: Milyen támogatást nyújtanak az API 5L tanúsításhoz?
A5: Segítséget nyújtunk a dokumentációban, a kalibrálásban és a képzésben. Gyártósoraink API 5L követelményeknek megfelelő, beépített ultrahangos és röntgenrendszerekkel vannak felszerelve, és végigvezetjük ügyfeleinket a tanúsítási folyamaton.
Következtetés és cselekvésre ösztönzés
A hegesztett csővezetékek minőségének garantálása nem csupán a megfelelő gépek meglétéről szól – hanem a technológia, az adatok és a szakértelem zökkenőmentes folyamatba integrálásáról is. A gyenge pontok fejlett megoldásokkal történő kezelésével a gyártók példátlan minőségi és hatékonysági szintet érhetnek el. A Foshan Jopar Machinery Co., Ltd. világszerte segített ügyfeleinek átalakítani működésüket, mérhető eredményekkel. Készen áll arra, hogy magasabb szintre emelje hegesztett csővezetékét? Töltse le műszaki tanulmányunkat a "Nulla hiba elérése a hegesztett csőgyártásban" című cikkünkben, vagy vegye fel a kapcsolatot értékesítési mérnökeinkkel személyre szabott konzultációért. Építsünk egy olyan jövőt, ahol a minőség garantált.