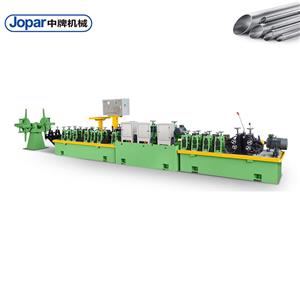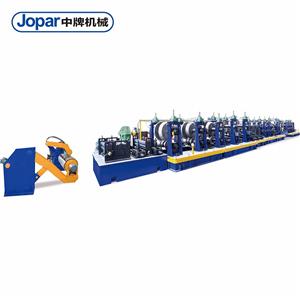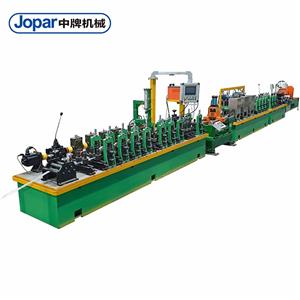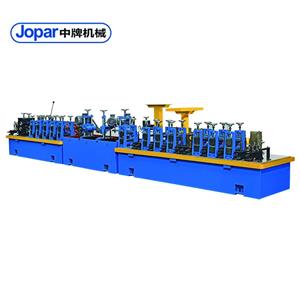
Miért hibásodik meg folyamatosan a rozsdamentes acélcsőgyár?
Ha ezt olvasod, valószínűleg már tapasztaltad azt a frusztrációt, hogy egy rozsdamentes acélcsőgyártó üzem egyszerűen nem hajlandó együttműködni. Talán az egyenetlen hegesztési varratok miatt nem sikerül a minőségellenőrzés, vagy a nem tervezett állásidők miatt, amelyek káoszba döntik a termelési ütemtervedet. Talán nehezen tudod felgyorsítani a termelést anélkül, hogy feláldoznád az ügyfeleid által megkövetelt pontosságot. Nem vagy egyedül. Valójában pontosan ezek a problémák sújtják a csúcskategóriás rozsdamentes acélcső-ipar számos gyártóját. De itt a jó hír: ezek megoldhatók. Ebben a blogbejegyzésben mélyrehatóan megvizsgáljuk ezeknek a hibáknak a kiváltó okait, és megmutatjuk, hogyan alakíthatja át egy megfelelően tervezett és karbantartott üzem – mint amilyeneket a Foshan Jopar Machinery Co., Ltd. tervez – a működésedet az állandó tűzharcból zökkenőmentes, jövedelmező áramlássá.
1. probléma: Inkonzisztens hegesztési minőség – A csendes profitgyilkos
Képzelje el a következőt: éppen most gyártott le egy adag 304-es rozsdamentes acélcsövet, és a hidrosztatikai vizsgálat során mikroszivárgások jelennek meg a hegesztési varrat mentén. Vagy ami még rosszabb, a hegesztési varrat annyira egyenetlen, hogy a későbbi polírozás nem tudja megmenteni, és az egész tételt selejtezik. Ez a forgatókönyv nagyon is gyakori azokban a gyárakban, ahol nincs pontos szabályozás a hegesztőáram, a sebesség és az elektróda beállítás felett. A következmények? Anyagpazarlás, átdolgozás és a hírnév romlása. Egy átlagos, havi 500 tonnát termelő gyárban a hegesztési hibák miatti 5%-os selejtarány akár évi 50 000 dollárba is kerülhet – nem is beszélve a késedelmes szállításokról és az elveszett ügyfélbizalomról.
2. probléma: Túlzott állásidő – Amikor a karbantartás felemészti a profitot
Tudod, mi a gond: a hengermű leáll, és hirtelen az egész gyártósor tétlen. Talán egy csapágyhiba a formázó szakaszon, vagy egy hidraulikus rendszer szivárgása, amelynek a felderítése órákig tart. Minden egyes leállási óra egy közepes méretű csőgyártónak 2000-5000 dolláros termeléskiesést okozhat. De az igazi gyilkos a kiszámíthatatlanság. A gyakori meghibásodások elhamarkodott karbantartást tesznek szükségessé, ami gyakran másodlagos problémákat okoz. Egy év alatt ez akár több százezer dolláros bevételkiesést és sürgősségi javítási számlákat is jelenthet.
3. fájdalompont: A sebesség és a minőség közötti kompromisszum – téves dilemma
Sok malomüzemeltető úgy véli, hogy a nagy termelési sebesség eléréséhez alacsonyabb minőséget kell elfogadni. Ez a tévhit azért maradt fenn, mert a hagyományos malmokból hiányzik a nagy sebességnél a pontosság fenntartásához szükséges merevség és vezérlőrendszerek. Az eredmény? Vagy lassan működik, és nyereséges marad, vagy felgyorsul, és nézi, ahogy a selejtarány az egekbe szökik. Egy olyan iparágban, ahol a just-in-time szállítás és a szigorú tűrések a norma, ez a kompromisszum elfogadhatatlan. Az ára? Elmulasztott határidők, kötbérzáradékok és a nagy értékű szerződésekért való versenyképtelenség.
A megoldás: Mérnöki kiválóság a Foshan Jopar Machinery-től
A Foshan Jopar Machinery Co., Ltd.-nél több mint két évtizedet töltöttünk a rozsdamentes acélcső-malmok művészetének és tudományának tökéletesítésével. Gépeinket úgy terveztük, hogy ezeket a problémás pontokat a forrásuknál szüntessék meg. Nézzük meg, hogyan kezeljük az egyes kihívásokat.
Fejlett hegesztésvezérlés a hibátlan varratokért
Gépeink saját fejlesztésű hegesztésvezérlő rendszerrel rendelkeznek, amely valós időben folyamatosan figyeli és állítja be az áramerősséget, a feszültséget és a haladási sebességet. Nagyfrekvenciás indukciós hegesztéssel és precíziós impedanciaillesztéssel biztosítjuk az állandó hőbevitelt a teljes varratban. Az eredmény egy egyenletes hegesztési varrat minimális hőhatásövezettel, csökkentve a mikrorepedések és szivárgások kockázatát. Egy havi 400 tonnát termelő ügyfél számára ez a selejtarány 6%-ról 1% alá csökkenését jelentette, ami évi több mint 60 000 dollár megtakarítást jelent.
Robusztus konstrukció és előrejelző karbantartás
Az állásidő gyakran olyan berendezésekből fakad, amelyeket nem a folyamatos rozsdamentes acél alakítás megpróbáltatásainak elbírására terveztek. A Jopar malmok nagy teherbírású, feszültségmentesített keretekkel és nagy pontosságú alkatrészekkel készülnek, olyan neves márkáktól, mint a Siemens és az SKF. De mi ennél is tovább megyünk: malmaink opcionális IoT-képes prediktív karbantartási modullal rendelkeznek. Az érzékelők figyelik a rezgést, a hőmérsékletet és a hidraulikus nyomást, és figyelmeztetik a kezelőket a potenciális hibákra, mielőtt azok nem tervezett leállásokat okoznának. Egy európai ügyfél a telepítést követő hat hónapon belül 70%-kal csökkentette a nem tervezett állásidőt.
Nagy sebességű gyártás kompromisszumok nélkül
A sebesség és a minőség nem zárják ki egymást – feltéve, hogy a hengersort erre tervezték. Csőmalmaink merev formázóelemek, szervomotoros lengő lekapcsolók és fejlett akkumulátorrendszerek kombinációját alkalmazzák, hogy akár 120 m/perc gyártósorsebességet is fenntartsanak, miközben a tűréshatárok ±0,05 mm-en belül maradnak. Ezt dinamikus hengerrés-állítással és lézermikrométerek zárt hurkú visszacsatolásával érik el. Egy nemrégiben Délkelet-Ázsiában telepített gép most 110 m/perc sebességgel működik, kevesebb mint 0,5%-os hibaaránnyal, ami megduplázza a korábbi termelést.
Ügyfélsikertörténetek: Teljesítményben rejlő bizonyíték
1. eset: Precision Tubes Inc., USA
Az ohiói székhelyű Precision Tubes Inc. küzdött a hegesztési porozitással 316L rozsdamentes acél gyártósorain. Egy Jopar JST-60 marógép telepítése után a hegesztési selejtarányuk 8%-ról 1,2%-ra csökkent. „A minőség figyelemre méltó” – mondja Mark Reynolds üzemvezető. „85%-kal csökkentettük az utólagos megmunkálást, és végre van önbizalmunk repülőgépipari szerződésekre pályázni.”
2. eset: Tubos del Norte, Mexikó
Ennek a Monterrey-i székhelyű gyártónak növelnie kellett az autóipari kipufogócsövek termelését. Régi gyáruk 60 m/perc sebességgel érte el a maximumát, gyakori elakadások miatt. A Jopar JST-80 most 95 m/perc sebességgel működik, és az állásidő heti 15 óráról mindössze 3 órára csökkent. „A befektetésünk megtérülése 14 hónap alatt volt” – jegyzi meg Carlos Mendoza üzemeltetési igazgató. „A Jopar csapatának támogatása kivételes.”
3. eset: Rhein Rohre GmbH, Németország
A szigorú DIN szabványoknak megfelelően a Rhein Rohre-nek ultraprecíz falvastagság-meghatározásra volt szüksége. A Jopar JST-50 lézeres méréssel és automatikus korrekcióval ±0,03 mm-es tűréshatárt biztosított. „40%-kal csökkentettük a selejtet, és 25%-kal növeltük az exportrendeléseinket” – mondja Dr. Klaus Weber vezérigazgató. „A Jopar valódi partner, nem csak beszállító.”
4. eset: Oszakai acélcső, Japán
Ennek a japán cégnek egy marógépre volt szüksége az orvostechnikai eszközökben használt kis átmérőjű, vékony falú csövekhez. A Jopar JST-30 gépe felülmúlta a várakozásokat, 80 m/perc sebességgel 0,15 mm falvastagságot ért el. „A felületkezelés hibátlan” – jegyzi meg Hiroshi Tanaka termelési vezető. „Számos termék esetében kiküszöböltük a másodlagos polírozást.”
5. eset: Southern Cross Tubes, Ausztrália
Melbourne-ben a Southern Cross Tubes magas energiaköltségekkel nézett szembe. A Jopar energiahatékony indukciós hegesztőgépe és optimalizált hajtásrendszere 22%-kal csökkentette az energiafogyasztásukat. „Csak a megtakarítás fedezte a malom korszerűsítését” – mondja Sarah Thompson ügyvezető igazgató. „Ráadásul a gyártási minőség kiemelkedő.”
Alkalmazások és partnerségek: Ahol a Jopar Mills kiemelkedő
Rozsdamentes acél csőmalmaink számos alkalmazásban megbízhatóak, beleértve:
- Autóipari kipufogórendszerek és szerkezeti elemek
- Hőcserélők és kazáncsövek
- Orvostechnikai eszközök és műszerek
- Élelmiszer- és italfeldolgozó berendezések
- Építészeti és dekorációs csövek
- Olaj- és gázipari műszervezetékek
Büszkék vagyunk arra, hogy világszerte vezető forgalmazókkal és OEM-ekkel működünk együtt. Például a ThyssenKrupp Materials specifikálja gyárainkat európai szervizközpontjaihoz, az ázsiai piacon pedig stratégiai szövetségben állunk a Sumitomo Corporationnel. Ezek a partnerségek a kölcsönös bizalmon és a minőség iránti közös elkötelezettségen alapulnak.
GYIK: Műszaki ismeretek mérnökök és beszerzési vezetők számára
1. kérdés: Milyen hegesztési technológiát használ a Jopar rozsdamentes acélcsövekhez, és miért jobb?
V: Elsősorban nagyfrekvenciás indukciós hegesztést alkalmazunk szilárdtest tápegységekkel. Ez a módszer precíz hőszabályozást, minimális oxidációt és számos alkalmazási területen nagyobb hegesztési sebességet kínál a TIG vagy lézerhez képest. Ideális rozsdamentes acélhoz, mivel keskeny hőhatásövezetet hoz létre, megőrzi a korrózióállóságot.
2. kérdés: Hogyan biztosítják a cső kerekségét és egyenességét nagy sebességnél?
V: Formázó szakaszaink klaszterhengerek és Turks fejek kombinációját használják, egyedileg állítható résekkel. A bordás meneteket egy méretező szakasz követi, több állvánnyal, amelyek fokozatosan csökkentik az átmérőt, miközben megőrzik a kerekdedséget. Az egyenességet egy precíziós egyengető biztosítja, szabályozott hengernyomással.
3. kérdés: Mennyi a tipikus átfutási idő egy egyedi malom esetében, és milyen támogatást nyújtanak a telepítés során?
V: A szállítási idő 4 és 8 hónap között változik a specifikációktól függően. Tapasztalt mérnökeink helyszíni telepítést és üzembe helyezést, valamint képzést biztosítunk a kezelők számára. Távoli diagnosztikát és éves karbantartási szerződéseket is kínálunk.
4. kérdés: Képesek-e a gyáraik mind a 304-es, mind a 316-os rozsdamentes acélt kezelni jelentős átállás nélkül?
V: Igen, a hengermalmainkat rugalmasságra terveztük. A 304 és 316 közötti átállás jellemzően hegesztési paraméterek és esetenként hengerbeállítások módosítását is magában foglalja, ami receptúra-kezelő rendszerünkkel kevesebb mint 30 perc alatt elvégezhető.
5. kérdés: Mennyi az energiafogyasztás egy tonnányi csőgyártás során?
V: Egy tipikus JST-60 típusú, 1 hüvelykes külső átmérőjű csöveket gyártó malom energiafogyasztása körülbelül 120 kWh tonnánként, ami akár 20%-kal alacsonyabb a régebbi malomkialakításokhoz képest. Ezt nagy hatékonyságú motoroknak, regeneratív hajtásoknak és optimalizált indukciós hegesztési eljárásnak köszönhetően érik el.
Konklúzió: Ne hagyd, hogy egy kudarcot vallott malom visszatartson
A rozsdamentes acélcsőgyártó üzemének profitközpontnak kell lennie, nem pedig állandó fejfájás forrásának. A Foshan Jopar Machinery Co., Ltd. a hegesztési minőség, az állásidő és a sebességkorlátozások közvetlen kezelésével öt kontinensen segített a gyártóknak példátlan termelékenységi és minőségi szintet elérni. Akár az autóiparban, az egészségügyben vagy az energetikában dolgozik, a Jopar üzem versenyelőnyt biztosíthat Önnek.
Készen áll arra, hogy többet megtudjon? Vegye fel a kapcsolatot értékesítési mérnökeinkkel egy ingyenes konzultációért és a „Rozsdamentes acélcsőgyártás optimalizálása: Útmutató a hengermű kiválasztásához és karbantartásához” című műszaki tanulmányunk egy példányáért. Hadd segítsünk csőgyárát a legmegbízhatóbb eszközzé alakítani.