Miért hibásodik meg folyamatosan az Inconel csőgyár?
Hajnali 2-kor állsz a műhelyben, és hallgatod a malom nyögését, miközben megpróbál egy újabb Inconel 625 csődarabot átnyomni a formázó szakaszon. Az utolsó három cső ovalitása meghaladta a tűréshatárt, és a szerszámozás már 200 méter után kopást mutat. Évek óta Inconel ötvözetből készült ipari csőgyártó sorokat üzemeltetsz, de ez a tétel más – az anyag visszavág. Ha ez ismerősen hangzik, nem vagy egyedül. A malmod folyamatos meghibásodásának oka egyszerű: az Inconel nem rozsdamentes acél, és a 304-es acélhoz tervezett malom nem éli túl a 625-öst speciális, gyakran figyelmen kívül hagyott mérnöki átalakítások nélkül. Ebben a blogbejegyzésben elemezzük az Inconel feldolgozása során fellépő korai malommeghibásodás kiváltó okait, megosztjuk a Foshan Jopar Machinery Co., Ltd. évtizedes tapasztalatából származó gyakorlati megoldásokat, és megmutatjuk, hogyan alakíthatod át a malmod szűk keresztmetszetből megbízható profitközponttá.
1. probléma: Szerszámkopás és egyenetlen felületminőség
Az Inconel ötvözetek, különösen a 625 és a 718, gyorsan keményednek, és magas hőmérsékleten is megtartják nagy szilárdságukat. Amikor egy szabványos ipari csőgyárban futtatják őket, az alakítóhengerek és a tüskék abrazív kopásnak vannak kitéve, amely 3-5-ször nagyobb sebességgel lehet, mint a szénacél esetében. Az azonnali hatás egy olyan felület, amely néhány száz méteren belül a sima 0,8 µm Ra értékről érdes, érdesített 3,2 µm Ra értékre romlik. Ez nem csak kozmetikai probléma – az érdes felületek feszültségkoncentrálóvá válnak, ami nagynyomású alkalmazásokban idő előtti kifáradásos meghibásodáshoz vezet. A költség kettős: drága Inconel csöveket selejteznek (melyek méterenként gyakran meghaladják a 100 dollárt), és a gyakori szerszámcserék miatt gyártási időt veszítenek. Egy 500 000 dolláros megrendelés tipikus 20%-os selejtaránya 100 000 dolláros kárt jelent, nem is beszélve a túlórákról és a gyorsított szállításról, hogy a vevői határidőket be lehessen tartani.

2. probléma: Méretbeli eltolódás és ovalitás vékonyfalú Inconelben
A vékonyfalú Inconel csövek (pl. 0,5 mm falvastagságúak repülőgépipari hőcserélőkhöz) köztudottan nehezen alakíthatók. Az anyag nagy visszarugalmassága – gyakran 15-20%-kal nagyobb, mint a rozsdamentes acélé – azt jelenti, hogy a tekercseket túl kell hajlítani a végső átmérő eléréséhez. Egy hagyományos hengerműnél ez az átmérő 1%-át meghaladó ovalitáshoz vezet, ami illesztési problémákat okoz a hegesztés és az összeszerelés során. Egy olaj- és gázipari gyártó számára az API 5L tűréshatárokon túli ovalitás azt jelenti, hogy a csövet az ügyfél átvételi ellenőrzésekor elutasítják, ami a teljes tétel visszahívását vonja maga után. A rejtett költségek nemcsak a selejtes anyagot foglalják magukban, hanem a nem megfelelőségi jelentések adminisztratív terheit, az ügyfél telephelyén bekövetkező potenciális gyártósor-leállásokat és a megbízható beszállítói hírnév károsodását is.
3. probléma: Hőkezelés és hegesztési varratok integritása
Az Inconel alacsony hővezető képessége (körülbelül egyharmada a szénacélénak) azt jelenti, hogy az alakítás és hegesztés során keletkező hő a felületen koncentrálódik, ami lokális túlmelegedéshez vezet. A hegesztési varratban ez mikrorepedéseket és hiányos fúziót okozhat, amelyek gyakran szabad szemmel láthatatlanok, de a hidrosztatikai vizsgálaton vagy a röntgenvizsgálaton nem mennek keresztül. Egy európai nukleáris minőségű csövek gyártója 30%-os selejtarányról számolt be hegesztési hibák miatt, miután új Inconel-beszállítóra váltott. A kiváltó ok a gyár hegesztődobozának nem megfelelő hűtésére vezethető vissza – a standard vízhűtés nem volt elegendő az Inconelhez szükséges hőbevitelhez. Ezen csövek újramegmunkálásának vagy selejtezésének költsége, valamint a biztonsági balesetek lehetősége elfogadhatatlan a kritikus alkalmazásoknál.
Megoldások: Inconelhez szükséges malom tervezése
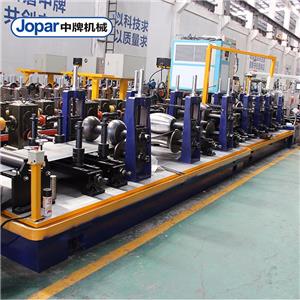
A Foshan Jopar Machinery Co., Ltd.-nél több mint 15 évet töltöttünk ipari csőgyárak finomításával, kifejezetten nagy teljesítményű ötvözetek, például Inconel számára. Megközelítésünk minden problémás pontot célzott mérnöki munkával kezel:
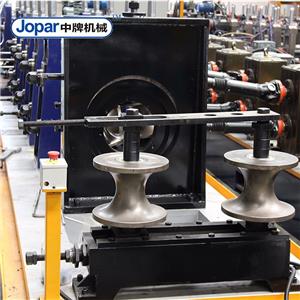
1. Szerszámozás és felületkezelés:Polírozott felületű volfrám-karbid tekercseket használunk (Ra< 0.2 µm) and a proprietary PVD coating that reduces friction and galling. The roll profile is optimized with a larger forming radius and a gradual bend sequence to minimize work hardening. In field tests, this has extended tool life by 300% and maintained surface finish within 0.4 µm Ra over 5,000 meters of Inconel 625.
2. Dimenzióvezérlés:Marógépeink zárt hurkú rugóvisszatérítés-kompenzációs rendszerrel rendelkeznek, amely lézeres mérőeszközökkel méri valós időben a cső profilját, és automatikusan beállítja a hengerrést. Ez az ovalitást az átmérő kevesebb mint 0,5%-ára csökkenti, ami jóval az ASTM B163 tűréshatárokon belül van. Vékonyfalú alkalmazásokhoz hidraulikus alátámasztással ellátott tüskét építünk be az összeomlás megakadályozása és az egyenletes falvastagság biztosítása érdekében.
3. Hőkezelés:A hegesztődobozhoz egy külön hűtőrendszert terveztünk, amely nagy áramlású vízsugarakat irányít a hegesztőrögre, és egy réz hátlapú papucsot a hő elvezetésére. Hegesztődobozaink hőérzékelőkkel is fel vannak szerelve, amelyek modulálják a hegesztőáramot a túlmelegedés megakadályozása érdekében. Ennek eredményeként olyan hegesztési varratok készülnek, amelyek következetesen megfelelnek a röntgen- és hidrosztatikai vizsgálatokon, 0,5% alatti hibaaránnyal.
Az alábbiakban összehasonlítjuk a standard és a Jopar által gyártott Inconel csőgyárakat:
| Paraméter | Standard malom | Jopar Inconel-optimalizált malom |
|---|---|---|
| Szerszáméltartam (Inconel 625) | 200-300 méter | 1500-2000 méter |
| Felületkezelés (Ra) | 1,6-3,2 µm | 0,4-0,8 µm |
| Ovalitás (átmérő %-ában) | 1,0–1,5% | <0.5% |
| Hegesztési hibaarány | 5-10% | <1% |
| Selejtráta | 15-20% | <5% |
Ügyfélsikertörténetek
Megoldásaink világszerte segítették a gyártókat figyelemre méltó fejlesztések elérésében. Íme néhány példa:
1. eset: Schmidt Metalltechnik, Németország— Egy vegyipari precíziós csőgyártó cég küzdött a 25 mm-es külső átmérőjű és 1,5 mm-es falú Inconel 625 csövek ovalitásával. Miután beszereltük a visszarugó-kompenzációval ellátott Jopar JPM-60 malmunkat, az ovalitás 1,2%-ról 0,3%-ra, a selejtarány pedig 18%-ról 4%-ra csökkent. „A Jopar malom hat hónap alatt megtérült, pusztán a selejt mennyiségének csökkenése miatt” – mondta Klaus Weber termelési vezető.
2. eset: Mexikói-öbölparti ötvözetek, USA– Ennek az olaj- és gázipari beszállítónak 50 mm külső átmérőjű Inconel 718 csöveket kellett gyártania savanyú alkalmazásokhoz. A meglévő gyáruk szerszámkészletenként csak 300 métert tudott elérni. Keményfém szerszámainkkal és optimalizált hengerprofilunkkal a szerszáméltartam 1800 méterre nőtt, a felületi minőség pedig 2,5 µm-ről 0,6 µm Ra-ra javult. „Most három műszakban dolgozunk szerszámcsere-megállás nélkül, ami 40%-kal növelte a termelésünket” – nyilatkozta Maria Gonzalez üzemeltetési igazgató.
3. eset: Nippon Precision Tubes, Japán– Egy nukleáris minőségű csőgyártó cégnél a hegesztési varratok 25%-os selejtaránnyal szembesültek a mikrorepedések miatt. Hegesztődoboz-hűtési megoldásunk 0,8%-ra csökkentette a hibaarányt, és a csövek most már következetesen megfelelnek az ultrahangos vizsgálaton. „A Jopar mérnöki csapata megértette a kihívásunkat, és olyan megoldást szállított, amely felülmúlta az elvárásainkat” – mondta Hiroshi Tanaka minőségbiztosítási vezető.
4. eset: Petroquímica Andina, Chile– Ez a cég Inconel 600-ból gyárt hőcserélő csöveket. A szerszámkopás miatt gyakori állásidővel szembesültek a gyárban. A szerszámrendszerünk utólagos átalakítása után a szerszámok élettartama 250%-kal nőtt, az állásidő pedig 60%-kal csökkent. „A gyárunk megbízhatósága átalakította a termeléstervezésünket” – jegyezte meg Carlos Rojas karbantartási felügyelő.
Pályázatok és partnerségek
A Foshan Jopar Machinery Co., Ltd. Inconel ötvözetű ipari csőgyártó üzemeit világszerte alkalmazzák kritikus alkalmazásokban, beleértve a következőket:
- Repülőgépipari hidraulikus csövek (AMS 5581)
- Olaj- és gázipari savanyú szolgáltató vezetékek (NACE MR0175)
- Atomreaktor hűtőfolyadék-csővezetékei (ASME III. szakasz)
- Vegyipari feldolgozási hőcserélők (ASTM B163/B167)
- Áramfejlesztő túlhevítő csövek (ASME SA213)
Büszkék vagyunk arra, hogy olyan vezető forgalmazókkal és OEM-ekkel működünk együtt, akik Inconel csövek gyártásához a mi üzemeinkre támaszkodnak. Például üzemeket szállítunk egy jelentős európai repülőgépipari, első osztályú beszállítónak, berendezéseinket pedig egy globális olajmező-szolgáltató vállalat gyártósoraiban alkalmazzák. Ezek a partnerségek a minőség és az innováció iránti közös elkötelezettségre épülnek, és arra ösztönöznek minket, hogy folyamatosan fejlesszük technológiánkat.
GYIK mérnökök és beszerzési vezetők számára
1. kérdés: Futtathatok Inconelt a meglévő, rozsdamentes acélhoz tervezett marógépemen?
V: Megteheti, de számítson jelentősen magasabb szerszámkopásra és selejtarányra. Ahhoz, hogy marógépe Inconel-kész legyen, frissítenie kell a szerszámanyagot, visszarugózási kompenzációt kell hozzáadnia, és javítania kell a hűtést. Utólagos felszerelhető készleteket kínálunk, amelyekkel meglévő marógépét egy új gép árának töredékéért átalakíthatja.
2. kérdés: Mi a tipikus átfutási idő egy Jopar Inconel csőgyár esetében?
V: A standard szállítási idő 4-6 hónap, a testreszabástól függően. A gyors szállítás érdekében kritikus alkatrészeket is raktáron tartunk.
3. kérdés: Hogyan biztosítják a hegesztés minőségét Inconel esetében?
V: Hegesztődobozaink nagyfrekvenciás hegesztést, precíz teljesítményszabályozást, rézháttétet és célzott vízhűtést alkalmaznak. Hegesztési eljárásminősítési (WPQ) támogatást is nyújtunk, hogy segítsünk Önnek megfelelni az ASME vagy AWS szabványoknak.
4. kérdés: Mi a helyzet az operátorok képzésével?
V: Minden malmot helyszíni telepítéssel és képzéssel látunk el. Távoli diagnosztikát és éves karbantartási csomagokat is kínálunk, hogy malma csúcsteljesítményen működjön.
5. kérdés: Anyagvizsgálati tanúsítványokat biztosítanak?
V: Igen, teljes nyomonkövethetőséget és malomvizsgálati tanúsítványokat biztosítunk minden kritikus alkatrészhez. Malomjaink CE és ISO 9001 tanúsítvánnyal rendelkeznek.
Következtetés és cselekvésre való felhívás
Az Inconel ötvözetből készült ipari csőgyárának nem kell állandó frusztrációt okoznia. Az Inconel egyedi kihívásainak megértésével és célzott mérnöki megoldások alkalmazásával állandó minőséget érhet el, csökkentheti az állásidőt és megvédheti nyereségét. A Foshan Jopar Machinery Co., Ltd. öt kontinensen segített gyártóknak átalakítani Inconel csőgyártásukat. Ha többet szeretne megtudni technológiánkról és arról, hogyan segíthetünk Önnek, töltse le a „Nagy teljesítményű ötvözetekhez készült mérnöki csőgyárak” című műszaki tanulmányunkat, vagy vegye fel a kapcsolatot értékesítési mérnökeinkkel konzultáció céljából. Ne hagyja, hogy egy újabb adag Inconel hulladék feleméssze a profitját – cselekedjen még ma!