Mi teszi a rozsdamentes acél csőmalmokat tartósabbá?
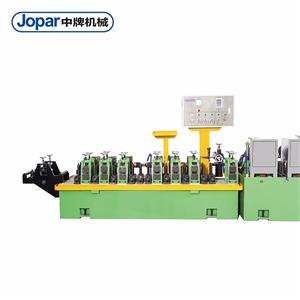
Ha valaha is látta, hogy egy rozsdamentes acélcsőgyártó üzem hegesztési hiba vagy elkopott formázóhenger miatt leáll, akkor ismeri a nem tervezett állásidő fájását. A „Mitől tartósabbak az rozsdamentes acélcsőgyártó üzemek?” kérdés nem csupán elméleti jellegű – mindennapi aggodalomra ad okot a termelésirányítók számára, akiknek megbízható teljesítményre van szükségük a minőség feláldozása nélkül. Ebben a blogbejegyzésben átvágjuk a zajt, és technikai válaszokat adunk, amelyeket valós tapasztalatok támasztanak alá.Foshan Jopar Machinery Co., Ltd, a nagy pontosságú csőmaró gépek specialistája.
Kezdjük egy gyors jelenettel: Hajnali 2 óra van, és a gyártósorod ezen a héten már harmadszor állt le a hegesztési zónában keletkezett tűszúrásszerű szivárgás miatt. A hulladéktároló megtelik, és az éjszakai műszakban kapkodnak a munkálatok. Nem vagy egyedül – sok rozsdamentes acélcsőgyártó hasonló fejfájással néz szembe. De a jó hír az, hogy a modern rozsdamentes acélcsőgyárakat úgy tervezték, hogy leküzdjék ezeket a kihívásokat. A cikk végére megérted a gyár élettartamát meghosszabbító kulcsfontosságú tényezőket, és azt, hogyan alkalmazhatod ezeket a saját működésedben.

1. probléma: A hegesztési minőség következetlensége rontja a profitot
A rozsdamentes acélcsövek gyártásánál a hegesztési varrat a legkritikusabb terület. Az egyenetlen hegesztési minőség szivárgásokhoz, gyenge kötésekhez és költséges utólagos megmunkáláshoz vezet. Egy tipikus forgatókönyv: egy 60 m/perc sebességgel működő hengermű hirtelen egy hiányos összeolvadású szakaszt hoz létre, ami a gyártósor leállását és több méter cső selejtjét okozza. A hatás? Minden egyes hiba 500–1000 dollárba kerülhet anyagveszteség és állásidő formájában, nem is beszélve az ügyfél selejtjének kockázatáról. Egy év alatt ez akár több tízezer dollárt is jelenthet.
A kiváltó ok gyakran a nem megfelelő hegesztésvezérlő rendszerekben rejlik – elavult tápegységekben, rossz gázvédelemben vagy egyenetlen hengernyomásban. Pontos szabályozás nélkül a szalagvastagság vagy a sebesség apró változásai is hegesztési hibákat okozhatnak.
2. fájdalompont: Az átállási leállás rontja a termelékenységet
Az egyik csőméretről a másikra való váltás szükséges rossz, de sok gyárban órákig tart az átállás. Képzeljen el egy műhelyt, amely hetente öt különböző átmérőjű csővel dolgozik. Ha minden átállás 4 órát vesz igénybe, az 20 óra termeléskiesést jelent – ami két és fél műszaknak felel meg. Mi a költség? Egy tipikus 200 dolláros órabérrel számolva ez heti 4000 dollár bevételkiesést jelent. Ráadásul a gyakori átállások növelik a beállítási hibák kockázatát, ami több selejthez vezet.
A hagyományos malmok a formázóhengerek, hegesztővezetők és vágószerszámok kézi beállítását igénylik, ami időigényes és nagymértékben függ a kezelő szakértelmétől. Az eredmény következetlen átállási idők és magasabb munkaerőköltségek.
3. probléma: A korai kopás növeli a karbantartási költségeket
A rozsdamentes acél koptató hatású, és az alakítóhengerek, csapágyak és hajtásalkatrészek ütéseket szenvednek. Gyakori probléma: 6-12 hónapos üzem után a malmok túlzott rezgést, rossz csőkerekséget, vagy akár hengertörést tapasztalnak. A cserealkatrészek és a munkadíj költsége meghaladhatja az évi 10 000 dollárt, a javítások miatti állásidő pedig tovább rontja a jövedelmezőséget.
Ez az idő előtti kopás gyakran a nem megfelelő anyagválasztásnak, a nem megfelelő kenésnek vagy a malomállványok rossz beállításának tudható be. Megfelelő karbantartási ütemterv és kiváló minőségű alkatrészek nélkül a malmok gyorsan elöregednek.
Megoldás: Fejlett hegesztésvezérlés az állandó minőségért
A hegesztési varrat egyenetlenségének kiküszöbölésére a modern rozsdamentes acélcsőgyárak nagyfrekvenciás hegesztést alkalmaznak zárt hurkú visszacsatolással. Például,Foshan Jopar Machinery Co., Ltdintegrálja a szilárdtest HF hegesztőket a hegesztési hőmérséklet és sebesség valós idejű figyelésével. Ez biztosítja, hogy a hegesztési zóna az optimális paraméterek ±1%-án belül maradjon, gyakorlatilag kiküszöbölve a hibákat. Ezenkívül a fejlett gázvédő rendszerek állandó argonáramlást biztosítanak, megakadályozva az oxidációt.
Az eredmény egy olyan hegesztési varrat, amely következetesen megfelel az ASTM A269/A249 szabványoknak, akár 30%-os selejtarány-csökkenéssel.
Megoldás: A gyorscsere-rendszerek csökkentik az állásidőt
Az átállási idő minimalizálása érdekében a Jopar malmai moduláris formázó szakaszokkal rendelkeznek, gyorskioldó szorítókkal és digitális helyzetjelzőkkel. A kezelők 30 percen belül válthatnak egyik méretről a másikra, ismételhető pontossággal. Ezt a következők révén érik el:
- Előre beállított tekercscsoportok:Minden mérethez tartozik egy külön tekercskészlet, amely egységként cserélhető.
- Motoros beállítások:A hengerréseket és a hegesztővezetőket szervomotorok állítják be, a beállításokat a PLC tárolja.
- Szerszám nélküli kialakítás:Nincs szükség speciális eszközökre; a váltás intuitív.
Ez 70%-kal csökkenti az átállási időt a hagyományos malmokhoz képest, növelve a termelékenységet és a rugalmasságot.
Megoldás: Anyagtervezés és karbantartási protokollok a hosszú élettartam érdekében
A korai kopás elleni küzdelem érdekében a Jopar kiváló minőségű szerszámacélokat (pl. D2 vagy M2) használ a hengerek formázásához, edzett felületekkel (HRC 60–62) és precíziós köszörüléssel. A csapágyakat a legjobb márkáktól, például az SKF-től vagy az NSK-tól választják ki, a hajtásrendszerek pedig nagy teherbírású hajtóműveket használnak. Ezenkívül a malmok központi kenéssel és könnyen hozzáférhető ellenőrző pontokkal vannak ellátva.
A Jopar rezgéselemzésen és hőmonitorozáson alapuló prediktív karbantartási programot is kínál, amely segít az ügyfeleknek a karbantartás ütemezésében a hibák bekövetkezése előtt. Ez 30–50%-kal meghosszabbítja a malom élettartamát, és akár 60%-kal csökkenti a nem tervezett állásidőt.
Ügyfélsikertörténetek
1. eset: Precision Tube Inc., Houston, Amerikai Egyesült Államok
Ez az olaj- és gázipari csőgyártó vállalat hegesztési hibákkal küzdött, amelyek 15%-os selejtarányt okoztak. Miután telepítettünk egy fejlett hegesztésvezérléssel ellátott Jopar SS csőgyárt, a selejt mennyisége 3%-ra csökkent, ami évi 120 000 dollár megtakarítást jelentett. „A hegesztési varrat állandósága gyökeresen megváltoztatta az API 5CT gyártásunkat” – mondta Mark Reynolds termelési vezető.
2. eset: Müller Edelstahl GmbH, Düsseldorf, Németország
A kis tételű megrendelések gyakori átállásai miatt a Müller régi malmában az átállás 5 órát vett igénybe. A Jopar gyorscserélő rendszerével az átállási idő 45 percre csökkent, ami 25%-kal növelte a kapacitást. „Most több egyedi megrendelést tudunk vállalni anélkül, hogy aggódnunk kellene az állásidő miatt” – jegyezte meg Klaus Weber üzemeltetési igazgató.
3. eset: Nippon rozsdamentes csövek, Oszaka, Japán
A hengerek idő előtti kopása évi 15 000 dolláros csereköltséget okozott. A Jopar edzett hengerei és az előrejelző karbantartás 40%-kal csökkentette a kopást, és a gyár már 3 éve nagyobb felújítás nélkül működik. „A hengerek tartóssága lenyűgöző; a karbantartási költségek jelentős csökkenését tapasztaltuk” – mondta Hiroshi Tanaka karbantartási vezető.
4. eset: Southern Cross metróállomás, Melbourne, Ausztrália
Ennek az építészeti csőgyártónak magas felületi minőségre volt szüksége. A Jopar precíziós alakítással és polírozással működő malma elérte az Ra 0,4 μm értéket, ami megfelelt a szigorú esztétikai követelményeknek. A felületi hibák miatti selejt 8%-ról 1%-ra csökkent. „Ügyfeleink imádják a hibátlan felületet, és a jövedelmezőségünk is javult” – nyilatkozta Sarah Mitchell ügyvezető igazgató.
5. eset: Emirates Steel Tubes, Dubai, Egyesült Arab Emírségek
Egy igényes környezetben a malom alkatrészei a hő és a por miatt meghibásodtak. A Jopar a malmot továbbfejlesztett hűtéssel és tömített csapágyakkal látta el, ami 50%-kal meghosszabbította az alkatrészek élettartamát. „A malom most már nyáron is megbízhatóan működik, minimális állásidővel” – mondta Ahmed Al-Farsi üzemvezető.
Pályázatok és partnerségek
A Jopar rozsdamentes acél csőmalmait különféle alkalmazásokban használják, beleértve:
- Olaj és gáz:Műszercsövek, hőcserélők.
- Építészet:Korlátok, szerkezeti csövek.
- Étel és ital:Higiénikus csövek.
- Autóipar:Kipufogórendszerek, üzemanyagvezetékek.
A Jopar partnerségeket épített ki olyan vezető rozsdamentes acél beszállítókkal, mint az Outokumpu és az Acerinox, biztosítva a kiváló minőségű szalaganyagokhoz való hozzáférést. Ezenkívül a Jopar olyan forgalmazókkal működik együtt, mint az európai TubeTech Machinery és az észak-amerikai SteelPro Equipment, hogy helyi támogatást és alkatrészeket biztosítson. Ezek a partnerségek biztosítják, hogy az ügyfelek teljes mértékben integrált megoldásokat kapjanak, az anyagválasztástól a gyár optimalizálásáig.
GYIK
1. kérdés: Melyek a hegesztési minőséget befolyásoló kulcsfontosságú tényezők az rozsdamentes acél csőgyárakban?
V: A hegesztés minősége a hegesztési teljesítmény, a frekvencia, a gázvédelem és a hengernyomás pontos szabályozásától függ. A Jopar gyárai zárt hurkú, valós idejű felügyelettel rendelkező nagyfrekvenciás hegesztőgépeket használnak az optimális paraméterek fenntartása érdekében, biztosítva az állandó beolvadást és megakadályozva az oxidációt.
2. kérdés: Hogyan csökkenthetem az átállási időt a pontosság feláldozása nélkül?
A: Gyorscserélő rendszereket kell bevezetni előre beállított tekercscsoportokkal és digitális helyzetjelzőkkel. A Jopar kialakítása lehetővé teszi a 30 percen belüli átállást ismételhető pontossággal, akár 70%-kal csökkentve az állásidőt.
3. kérdés: Milyen karbantartási gyakorlatok hosszabbítják meg a csőmalom élettartamát?
V: A rendszeres kenés, a rezgéselemzés és a hőmérséklet-monitorozás elengedhetetlen. A Jopar előrejelző karbantartási ütemtervet javasol, és kiváló minőségű anyagokat használ a görgőkhöz és csapágyakhoz a kopás minimalizálása érdekében.
4. kérdés: Az rozsdamentes acél csőgyárak képesek-e deformáció nélkül kezelni a vékony falú csöveket?
V: Igen, megfelelő hengerkialakítással és feszültségszabályozással. A Jopar malmai precíziós formázóhengerekkel és szervohajtású feszítőrendszerekkel rendelkeznek, amelyek megakadályozzák a vetemedést és biztosítják a kerekdedséget, akár 0,5 mm-es falvastagságig is.
5. kérdés: Milyen szabványoknak kell megfelelnie egy csőgyárnak rozsdamentes acél alkalmazásokhoz?
V: Az iparágtól függően a malmoknak meg kell felelniük az ASTM A269/A249 (általános), ASTM A312 (magas hőmérsékletű) vagy EN 10217-7 szabványnak. A Jopar malmait úgy tervezték, hogy megfeleljenek ezeknek a szabványoknak, hegesztési varrataik pedig következetesen megfelelnek a hidrosztatikai és örvényáramú vizsgálatokon.
Következtetés: Fektessen be tartósságba a hosszú távú megtakarítások érdekében
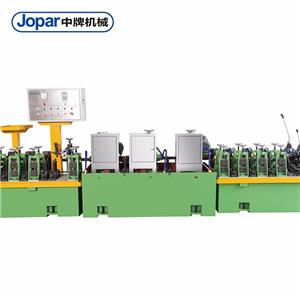
A rozsdamentes acélcsövek gyártásánál a hengermű hosszú élettartama közvetlenül befolyásolja a végeredményt. Egy fejlett hegesztésvezérléssel, gyorscserélő rendszerekkel és robusztus anyagokkal rendelkező hengermű kiválasztásával csökkentheti az állásidőt, a selejtet és a karbantartási költségeket.Foshan Jopar Machinery Co., Ltdvilágszerte segített a gyártóknak elérni ezeket az előnyöket, megbízható teljesítményről és ügyfél-elégedettségről szóló múlttal.
Készen áll arra, hogy többet megtudjon? Forduljon értékesítési mérnökeinkhez, ha részletes műszaki dokumentációt szeretne kapni az rozsdamentes acél csőgyár tervezéséről és karbantartásáról, vagy ha meg szeretné beszélni az Ön konkrét alkalmazását. Ne hagyja, hogy egy rövid életű gyár feleméssze a profitját – fektessen be egy tartós megoldásba.