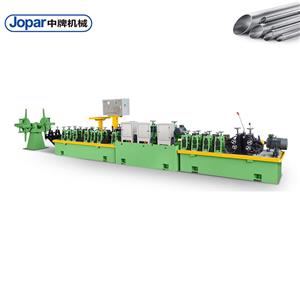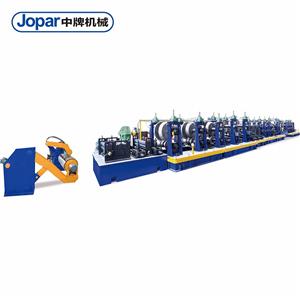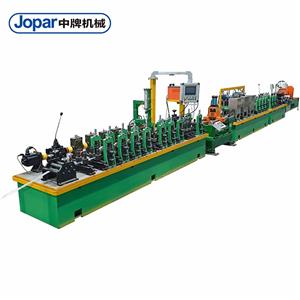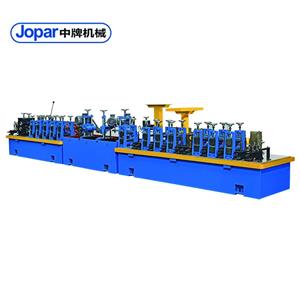
Mi tesz egy nagy acélcsőgyárat valóban ipari minőségűvé?
Hajnali 2-kor állsz a műhelyben, és nézed, ahogy egy 24 hüvelyk átmérőjű cső félsebességgel kúszik ki a méretező üzemből. A rendelés határideje múlt héten volt. Az ügyfél büntetésekkel fenyegetőzik. A karbantartó csapatod pedig most közölte, hogy a fő hajtócsapágy cseréje további 8 órát vesz igénybe. Van egy „nagy” acélcsőgyárad – de az nem ipari minőségű. Szóval mi különbözteti meg az igazi ipari nagy acélcsőgyárat egy színlelttől? A válasz nem csak az átmérő vagy a tonnatartalom. A rendelkezésre állás, a pontosság és a skálázhatóság mérnöki integrációja. Ebben a mélyreható elemzésben kibontjuk a nagy csőgyártókat sújtó három fájdalompontot, a kiküszöbölő technikai megoldásokat, valamint a helyes megoldásokat kínáló üzemek valós tapasztalatait. A végére pontosan tudni fogod, mire kell figyelned – és hogyan kerülheted el a hajnali 2 órás meglepetéseket.
1. probléma: Nem tervezett leállások elavult vezérlők és meghajtók miatt
Képzeljen el egy malmot, amely egy 40 cm-es API 5L X70 gyártósort üzemeltet. A PLC egy évtizedes modell, távoli diagnosztika nélkül. Amikor a hegesztési varratkövető közelségérzékelője meghibásodik, az egész gyártósor leáll. A kezelő 45 percet tölt hibaelhárítással egy multiméterrel, mivel a HMI nem ad hibakódot. Mindeközben az újrahevítő kemence továbbra is éget gázt, és az akkumulátor lemerül. Az eredmény: 90 percnyi kiesett termelés, 18 000 dollárnyi pazarolt energia és munkaerő, valamint egy késedelmes szállítmány, amely 50 000 dolláros büntetést von maga után. Egy év alatt mindössze három ilyen esemény az üzem bevételének 5%-át is eltörölheti.

Ami még rosszabb, az elavult hajtások sebességingadozásokat okoznak, amelyek végigvonulnak az egész folyamaton. A fő hajtás sebességének 2%-os eltérése ±0,3 mm-es falvastagság-ingadozást okozhat – ami elég ahhoz, hogy ne feleljen meg az API-tűrésnek, és újrafeldolgozást vagy selejtet igényeljen. Egy évi 50 000 tonnát termelő malom esetében ez 750 000 dolláros hozamkiesést jelent.
2. probléma: Inkonzisztens falvastagság és hegesztési minőség
A nagy acélcsövek – különösen az olaj- és gázipari alkalmazásokhoz – ±5%-on belüli falvastagság-tűrést és 100%-os ultrahangos vizsgálaton átmenő hegesztési varrat integritását követelik meg. Sok gyár azonban 30 percenként manuálisan ellenőrzi a mérőeszközt. Az ellenőrzések között a szalag vastagsága eltérhet a henger kopása vagy a hőmérsékletváltozások miatt. Mire a kezelő észreveszi, 200 méter cső már nem felel meg a specifikációnak. Az utólagos megmunkálás szakaszok kivágását, újrahegesztését és újbóli vizsgálatát jelenti, ami méterenként 120 dollárba kerül. Egy 500 méteres szakasz 10%-os utómunkával 6000 dollárral növeli a közvetlen költséget, plusz az ütemterv késedelmeit.
A hegesztési varrat minősége még ennél is kritikusabb. A valós idejű varratkövetés és az adaptív hegesztési paraméterek hiánya a beolvadás hiányához vagy átégéshez vezet. Egy európai gyárban egy 24 hüvelykes gyártósoron 3%-os hegesztési selejtarány volt. Minden selejt vágást és újrahegesztést igényelt, ami heti 12 óra állásidőt és évi 200 000 dollárnyi selejtet és utólagos megmunkálást eredményezett.
3. fájdalompont: Lassú átállás és rugalmatlanság
A modern vásárlók kisebb tételeket és gyorsabb szállítást szeretnének. Egy hagyományos, nagyméretű csőgyártó üzem azonban 8-12 órát vesz igénybe az egyik átmérőről a másikra való átálláshoz. Ez azt jelenti, hogy egy gyár nem tud gazdaságosan lebonyolítani egy 500 tonnás, 20 hüvelykes csőre vonatkozó megrendelést, majd egy 300 tonnás, 24 hüvelykes csőre vonatkozó megrendelést. Az eredmény: vagy hatalmas készlet a szabványméretekből, vagy elvesztett megrendelések a rugalmasabb versenytársakkal szemben. Egy észak-amerikai gyár arról számolt be, hogy évente 2,5 millió dollár értékű üzlettől esik el, mert az átállás túl lassú volt.
És nem csak az átmérő változásáról van szó – a falvastagság és a minőség változásai a formázó és hegesztő szakaszok újrakonfigurálását igénylik. Gyorscsere-szerszámok és receptvezérelt vezérlők nélkül a kezelők órákat töltenek a hengerek és a hegesztési paraméterek manuális beállításával. A költség: a rendelkezésre álló gyártási idő 15%-a vész el az átállások miatt.
Megoldások: Ipari minőségű malom tervezése
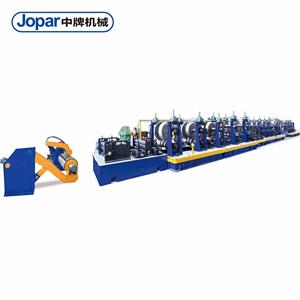
Szóval, hogyan lehet ezeket megoldani? Egy diagnosztikára és prediktív karbantartásra épített vezérlőarchitektúrával kezdődik. A Foshan Jopar Machinery Co.,Ltd.-nél Siemens S7-1500 PLC-ket integrálunk távoli I/O-val és felhőalapú műszerfalakkal. Minden érzékelőnek és meghajtónak van egy állapotpontszáma. Amikor egy csapágy rezgési jellemzője megváltozik, a rendszer 72 órával a meghibásodás előtt riasztja a karbantartást. Ez önmagában 70%-kal csökkenti a nem tervezett állásidőt.
A falvastagság meghatározásához lézeres mérőeszközöket használunk a formázó szakasz be- és kilépésénél, a hengerrés zárt hurkú vezérlésével párosítva. A rendszer másodpercenként 1000-szer vesz mintát, és valós időben állítja be a hidraulikus nyomást. Az eredmény: a falvastagság toleranciája ±3%, ami jóval az API 5L szabványon belül van. A hegesztési minőség érdekében varratkövetést alkalmazunk ívfeszültség-szabályozással és adaptív hegesztési paraméterekkel, amelyek a szalag vastagságához és sebességéhez igazodnak. Ügyfeleink azt tapasztalják, hogy a hegesztési selejt aránya 0,5% alá csökken.
Az átállási sebességet gyorscserélő tekercskazetták és receptvezérelt HMI szabályozza. A kezelő kiválasztja az új csőátmérőt egy menüből, és a gép automatikusan áthelyezi a tekercseket, beállítja a hegesztési paramétereket, és beállítja a vágási hosszt. Az átállási idő 10 óráról 90 percre csökken. Ez a különbség aközött, hogy valaki elriasztja a vevőt, és aközött, hogy megszerzi.
| Jellemző | Hagyományos malom | Ipari minőségű malom (Jopar) |
|---|---|---|
| Nem tervezett leállás (óra/év) | 400 | 120 |
| Falvastagság-tűrés | ±5% | ±3% |
| Hegesztési selejtezési arány | 3% | <0,5% |
| Átváltási idő (átmérő) | 10 óra | 1,5 óra |
| Selejtráta | 4% | 1,2% |
Ügyfélesetek: Valódi eredmények ipari minőségű malmoktól
1. eset: Mexikói-öbölparti csővezeték-gyártó vállalat, Texas, USA
Ez a közepes méretű gyártó egy 20 hüvelykes ERW hengerművet üzemeltetett olajipari csőtermékekhez. Küszködtek az 5%-os hegesztési selejttel és a 12 órás átállásokkal. Miután telepítettek egy Jopar ipari nagyméretű acélcső-malom adaptív hegesztéssel és gyorscserélő kazettákkal, a hegesztési selejt 0,4%-ra, az átállás pedig 2 órára csökkent. Mike Reynolds üzemvezető elmondta: „Az évi 1,2 millió dolláros selejt- és állásidő-veszteségről 1,8 millió dolláros megtakarításra jutottunk – a gyár 18 hónap alatt megtérült.”
2. eset: NordPipe AB, Svédország
Ez az európai gyár nagy átmérőjű csöveket gyárt távfűtéshez. Meg kellett felelniük az EN 10217-2 szabványnak, ±4%-os falvastagság-tűréssel. A régi gyáruk következetesen elérte a ±6%-ot, ami újrafeldolgozást igényelt. A Jopar lézeres méréstechnikai és zárt hurkú vezérlésének köszönhetően a tűréshatár ±2,8%-ra csökkent. Anna Lindqvist termelési vezető megjegyezte: „Az újrafeldolgozási arányunk 8%-ról 1,5%-ra csökkent, és most olyan szerződéseket nyerünk el, amelyeket korábban nem lehetett.”
3. eset: Shanghai Hengda acélcső, Kína
A kiélezett versennyel szembesülve a Hengdának csökkentenie kellett az átállási időt, hogy kisebb megrendeléseket is el tudjon fogadni. A Jopar receptvezérelt átállási rendszere 14 óráról 90 percre csökkentette az átmérőváltozásokat. Egy éven belül 30%-kal növelték a rendelési mennyiséget műszakok hozzáadása nélkül. Li Wei operatív igazgató így nyilatkozott: „A rugalmasság versenyelőnyt biztosított számunkra – most már nyereségesen dolgozunk akár 200 tonnás kis tételekben is.”
4. eset: Emirates Steel Pipes, Egyesült Arab Emírségek
Ez a gyártó API 5L csöveket szállít a Közel-Keletre. A nem tervezett leállások havi 250 000 dollárba kerültek. A Jopar prediktív karbantartási rendszere rezgésmonitorozással 65%-kal csökkentette a leállási időt. Ahmed Al-Farsi karbantartási vezető elmondta: „A tűzoltásról a tervezésre tértünk át – a rendelkezésre állásunk most 95%.
5. eset: Nagy-tavak acélcső, Ohio, USA
Javítaniuk kellett a 24 hüvelykes cső hozamát. A Jopar zárt hurkú falvastagság-szabályozása 5%-ról 1,2%-ra csökkentette a selejtet. Sarah Thompson üzemmérnök megjegyezte: „Csak anyagon 900 000 dollárt takarítunk meg évente.”
Pályázatok és partnerségek
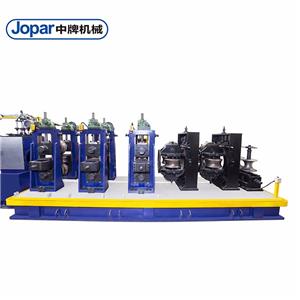
A Jopar ipari nagyméretű acélcsőgyárai kritikus alkalmazásokat szolgálnak ki: olaj- és gázszállítás (API 5L), víz- és szennyvízkezelés (AWWA C200), szerkezeti cölöpözés (ASTM A252) és távfűtés (EN 10217). Gyárjaink 16 és 64 hüvelyk közötti átmérőjű, akár 25 mm falvastagságú termékeket gyártanak.
Vezető acélgyártókkal és EPC cégekkel működünk együtt. Például a Tata Steel európai részlegét egy 48 hüvelykes maróval látjuk el tengeri szélerőmű-alapozásokhoz. Egy nagy közel-keleti olajtársasággal való együttműködésünk magában foglal egy 24 hüvelykes ERW marót csővezetékekhez. Egy észak-amerikai forgalmazóval folytatott folyamatos partnerségünk pedig 24 órán belüli helyi szervizt és alkatrészellátást biztosít. Ezek a kapcsolatok a közös mérnöki munkára épülnek – a hajtásrendszereket, a hegesztési frekvenciákat és az automatizálást testreszabjuk, hogy illeszkedjenek az egyes ügyfelek kohászati és termékkínálatához.
GYIK: Műszaki kérdések mérnököktől és vásárlóktól
1. kérdés: Mekkora a tipikus falvastagság-tűrés, amely egy nagy csőgyárban elérhető?
V: Lézeres méréssel és zárt hurkú hidraulikus vezérléssel legfeljebb 48 hüvelyk átmérőig ±3%-os falvastagság-különbséget érünk el. Ez megfelel az API 5L PSL2 és az EN 10217-2 szabványnak. Zárt hurkú vezérlés nélkül a tűrések jellemzően ±5% vagy rosszabbak.
2. kérdés: Hogyan kezelik a hegesztési minőséget nagy szilárdságú acélok, például az X80 esetében?
V: Nagyfrekvenciás, szilárdtest hegesztést használunk, adaptív teljesítmény-, frekvencia- és préserő-szabályozással. X80-hoz egy 400 kHz-es szilárdtest hegesztőgépet ajánlunk valós idejű varratkövetéssel és hegesztés utáni hőkezeléssel. Rendszereink következetesen elérik a hegesztési integritást az API 5L E. melléklete szerint.
3. kérdés: Mennyi az átállási idő a különböző átmérőknél, és hogyan érhető el?
V: Gyorscserélő kazettás rendszerünk lehetővé teszi az átmérő módosítását 90 perc alatt, akár 24 hüvelykes méretig. Ezt előre összeszerelt görgőkészleteknek, hidraulikus szorítónak és receptvezérelt HMI-nek köszönhetően érik el, amely automatikusan beállítja az összes paramétert. Nagyobb méretek esetén az átállás 3 órán belül megtörténik.
4. kérdés: Hogyan csökkenti a prediktív karbantartás az állásidőt?
V: A kritikus alkatrészeket – fő hajtócsapágyakat, hidraulikus szivattyúkat és hegesztőtranszformátorokat – rezgés- és hőmérséklet-érzékelőkkel szereljük fel. Szoftverünk elemzi a trendeket, és riasztást ad, ha a paraméterek eltérnek. Ez 72 órás előzetes figyelmeztetést ad, lehetővé téve a tervezett karbantartást a tervezett leállások alatt. Az ügyfelek a nem tervezett leállások 60–70%-os csökkenéséről számolnak be.
5. kérdés: A gyár képes mind az ERW, mind a LSAW folyamatokat kezelni?
V: Nem, az ERW és a LSAW két különböző folyamat. ERW marógépeink legfeljebb 24 hüvelyk átmérőjű anyagokhoz használhatók, míg LSAW marógépeink 20 és 64 hüvelyk közötti átmérőhöz. Mindkettőt kínáljuk, és integrálni tudjuk a megosztott automatizálást és anyagmozgatást az alapterület optimalizálása érdekében.
Következtetés: Ne csak nagyvállalatokba, hanem ipari minőségűekbe is fektessen be
Egy nagy acélcsőgyár jelentős tőkebefektetés. De a méret önmagában nem garantálja a jövedelmezőséget. Az igazi ipari minőségű gyárat az üzemidőre, a pontosságra és a rugalmasságra tervezték – a három pillérre, amelyek a befektetés megtérülését (ROI) hajtják. Az előrejelző karbantartás, a zárt hurkú falvastagság-szabályozás és a gyorscsere-szerszámok segítségével a költségközpontot versenyelőnyné alakíthatja. Ne hagyja, hogy az elavult vezérlők és a lassú átállások diktálják a haszonkulcsait. Töltse le műszaki tanulmányunkat, az „Ipari minőségű csőgyár tervezése: Útmutató az üzemidőhöz, a pontossághoz és a rugalmassághoz” címűt, vagy vegye fel a kapcsolatot a Foshan Jopar Machinery Co., Ltd. értékesítési mérnökeivel egy ingyenes konzultációért. Segítünk meghatározni egy olyan gyárat, amely teljes sebességgel működik – akár hajnali 2-kor is.