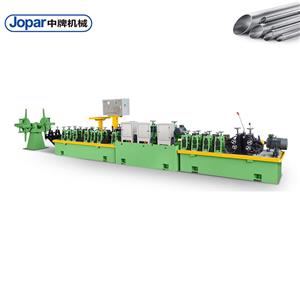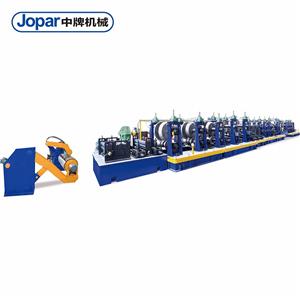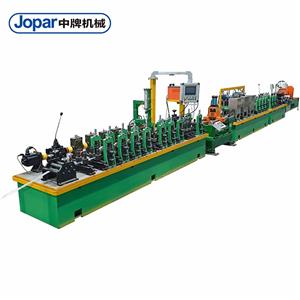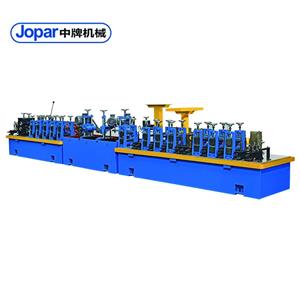
Miért éri meg egy nagyméretű MS csőgyártó gépbe fektetni?
Képzeld el a következőt: termelésvezető vagy egy ohiói fémbútor-gyárban. A csapatod nemrég gyártott le egy adag 2 hüvelykes lágyacél csövet egy nagyobb megrendeléshez. A falvastagság 0,15 mm-rel változik a hossz mentén – ez elég ahhoz, hogy a végső összeszerelésnél billegést okozzon. Most átdolgozással, késedelmes szállításokkal és egy frusztrált ügyféllel kell szembenézned. Ez a forgatókönyv nap mint nap előfordul azokban az üzemekben, amelyek elavult vagy alulméretezett csőgyárakra támaszkodnak. A kérdés nem az, hogy szükséged van-e egy nagy MS csőgyártó gépre, hanem az, hogy megengedheted-e magadnak a folyamatos működést anélkül. Ebben a részletes elemzésben pontosan megvizsgáljuk, hogy mi teszi megéri egy nagy MS csőgyártó gépbe a befektetést, a technikai megkülönböztető tényezőktől az eredményhatásig. A végére világos keretrendszered lesz annak értékeléséhez, hogy a gyártósor korszerűsítése költség- vagy profitnövelő-e.
1. probléma: Inkonzisztens falvastagság és hegesztési minőség
A vastagságváltozás a csőgyártás csendes gyilkosa. Ha egy gépből hiányoznak a merev formázóelemek és a precíz hengerlőszerszámok, a szalag egyenetlenül megcsúszhat vagy megnyúlhat. Az eredmény? Olyan csövek, amelyek nem mennek át a méretellenőrzéseken, ami összeszerelési sori elakadásokat okoz az ügyfél üzemében. Egy tipikus havi 50 000 méteres futásteljesítménynél már az 5%-os selejtarány is 2500 méter hulladékot jelent – ami önmagában anyagköltségben meghaladja a 8000 dollárt, plusz a munkadíj és az állásidő. Ami még rosszabb, az egyenetlen hegesztési varratok szivárgásokhoz vezethetnek a HVAC vagy hidraulikus alkalmazásokban, ami garanciális igényeket és hírnévkárosodást válthat ki.
2. probléma: Lassú átállás és korlátozott mérettartomány
Sok régebbi csőgyárnak 4-6 órára van szüksége az egyik csőátmérőről a másikra való átálláshoz. Ha hetente 10 különböző méretet gyárt, az havi 40-60 óra termeléskiesést jelent. Egy németországi szerződéses gyártó számára, amely autóipari és építőipari ügyfeleket szolgál ki, ez a rugalmassági szűk keresztmetszet sürgős megrendelések visszautasítását vagy túlórafizetést jelent. A rejtett költség? Körülbelül havi 15 000 eurónyi fedezetkiesés, nem is beszélve a szállítási határidők elmulasztásának és a kiemelt beszállítói státusz elvesztésének kockázatáról.
3. fájdalompont: Magas energiafogyasztás és karbantartás miatti leállási idő
A nem hatékony hajtásrendszerek és a rosszul tervezett sebességváltók pazarolják az áramot. Egy nagyméretű, szervovezérelt repülő vágókkal és optimalizált indukciós hegesztőkkel nem rendelkező MS csőgyártó gép 30%-kal több energiát fogyaszthat, mint egy modern megfelelője. Ezenkívül a letekercselő vagy egyengetető gyakori meghibásodása nem tervezett leállásokat okoz. Egy délkelet-ázsiai üzemben, amely havonta 80 000 métert gyárt, a leállás minden órája 1200 dolláros kieső termelési költséget jelent. Egy év alatt ez közel 300 000 dollárt jelent – elég egy új gép finanszírozására.
1. megoldás: Merev alakítás és precíziós hengerléses szerszámozás
A vastagságbeli eltérések kiküszöbölése érdekében a vezető gépek, mint például a Foshan Jopar Machinery Co., Ltd. gépei, zárt hurkú alakítószakaszt alkalmaznak, egyedileg állítható hengerállványokkal. A hengerek magas krómtartalmú szerszámacélból készülnek, 58–62 HRC keménységűre hőkezelik és ±0,01 mm tűréshatáron belül köszörülik. Ez biztosítja a szalag csúszásmentes vezetését, a falvastagság ±0,05 mm-en belül tartását. Ezenkívül egy automatikus impedancia-illesztéses nagyfrekvenciás indukciós hegesztő biztosítja a hegesztési varrat egyenletességét, csökkentve a varrat magasságát és a belső varratot. Az eredmény: olyan csövek, amelyek elsőre megfelelnek az ultrahangos vizsgálaton, akár 80%-kal csökkentve a selejt mennyiségét.
2. megoldás: Gyorscserélő rendszerek és moduláris kialakítás
A modern, nagyméretű MS csőgyártó gépek gyorscserélő görgőkazettákkal és hidraulikus szorítóval rendelkeznek. Az 50 mm-es és 100 mm-es négyzet alakú cső méretének megváltoztatása egyetlen kezelő által 45 perc alatt elvégezhető. Ezt egy moduláris architektúrának köszönhetően érik el, ahol az alakító, hegesztő és méretező szakaszok függetlenek, de egy PLC-n keresztül szinkronizálva vannak. A Foshan Jopar Machinery Co., Ltd. „egyérintéses” receptrendszerrel tervezi gépeit: a kezelő kiválasztja a csőméretet a HMI-n, és a gép automatikusan beállítja a görgők pozícióit, a hegesztési teljesítményt és a vágási hosszt. Ez a rugalmasság lehetővé teszi a gyártók számára, hogy nyereségesen fogadjanak kisebb tételeket, új bevételi forrásokat nyitva meg.
3. megoldás: Energiahatékony meghajtók és prediktív karbantartás
Az IE4 állandó mágneses motorok és a szervohajtású repülő vágógépek integrálásával egy nagyméretű MS csőgyártó gép 25–35%-kal csökkentheti az energiafogyasztást. Az indukciós hegesztő szilárdtest technológiát használ, 0,95 feletti teljesítménytényezővel, minimalizálva a reaktív teljesítményből eredő károkat. Karbantartás céljából rezgésérzékelők és hőkamerák figyelik a kritikus csapágyakat és fogaskerekeket. Az adatokat egy felhőalapú irányítópultra továbbítják, amely a hiba bekövetkezte előtt figyelmezteti a kezelőket. Egy esetben egy európai csőgyártó elkerült egy katasztrofális sebességváltó-meghibásodást, amely 50 000 dollárba került volna alkatrészekben és 5 nap állásidőben – egyszerűen azáltal, hogy egy prediktív riasztásra reagált.
Ügyfélsikertörténetek
1. eset: Metalcraft Industries, Ohio, Amerikai Egyesült Államok
Ez a családi tulajdonban lévő gyártó a 2 hüvelykes kerek csövek 7%-os selejtével küzdött. Miután telepített egy 12 hengeres alakítószakasszal rendelkező Jopar nagyméretű MS csőgyártó gépet, a selejt 0,8%-ra csökkent. „Most havonta 60 000 métert gyártunk egy kezelővel a három helyett” – mondja Mike Reynolds üzemvezető. „A megtérülés 14 hónap alatt volt.”
2. eset: Tubotec GmbH, Stuttgart, Németország
Az autóipari szerkezeti csövekre szakosodott Tubotecnek naponta 15 méret között kellett váltania. Régi gyárukban az átállás 5 órát vett igénybe. A Jopar gyorscserélő kazettáival az átállás most 40 percet vesz igénybe. „22%-kal növeltük a megrendeléseinket anélkül, hogy egy második műszakot bevezettünk volna” – jelentette Klaus Weber termelési vezető. Éves megtakarítás: 210 000 euró.
3. eset: Precision Tubes Ltd., Birmingham, Egyesült Királyság
A növekvő energiaszámlák miatt ez a HVAC csőgyártó cég egy Jopar gépre váltott, amely IE4 motorokkal és szervo vágóval van felszerelve. Az energiafogyasztás méterenként 31%-kal csökkent. „A havi villanyszámlánk 4200 fonttal csökkent” – mondja Sarah Collins ügyvezető igazgató. „A gép 18 hónap alatt megtérült, pusztán az energiamegtakarításnak köszönhetően.”
4. eset: Délkelet-ázsiai acélcső, Ho Si Minh-város, Vietnam
Ezt az építőcsöveket gyártó céget nem tervezett állásidők sújtották. Miután telepített egy Jopar gyártósort prediktív karbantartással, az üzemidő elérte a 98,5%-ot. „Régebben havonta 20 órát vesztettünk meghibásodások miatt; most ez kevesebb, mint 2” – mondja Nguyen Van Minh karbantartási vezető. A termelés 35%-kal nőtt további munkaerő igénybevétele nélkül.
5. eset: Acero del Norte, Monterrey, Mexikó
A készülékgyártó ipart kiszolgáló vállalatnak szigorúbb tűréshatárokra volt szüksége. A Jopar gépe ±0,04 mm-es falvastagságot tartott, így a vevői selejtek száma nullára csökkent. „Egy nagy készülékmárkával nyertünk szerződést, mert garantálni tudtuk az állandóságot” – mondja Carlos Hernández minőségbiztosítási vezető. „A gép versenyelőnyt biztosított számunkra.”
Pályázatok és partnerségek
A nagyméretű MS csőgyártó gépek nélkülözhetetlenek az autóiparban (kipufogórendszerek, alvázalkatrészek), a bútoriparban (vázak, lábak), az építőiparban (állványzatok, korlátok), a HVAC-ban (hűtőközegvezetékek) és az általános gépészetben (hidraulikus hengerek). A Foshan Jopar Machinery Co.,Ltd hosszú távú partnerségeket alakított ki jelentős acélfeldolgozókkal és OEM-ekkel Észak-Amerikában, Európában és Délkelet-Ázsiában. Például egy vezető német autóipari beszállító csőgyárai 80%-át a Jopartól szerzi be, miután szigorú hegesztési minőség- és ismételhetőségi ellenőrzést végzett. Hasonlóképpen, egy vezető amerikai bútorgyártó három üzemében Jopar gépeket szabványosított, azok megbízhatóságára és helyi szerviztámogatására hivatkozva.
GYIK
1. kérdés: Mekkora a maximális falvastagság, amit egy nagyméretű MS csőgyártó gép képes kezelni?
V: Modelltől függően a Jopar gépek 0,5 mm-től 6,0 mm-ig terjedő falvastagságú lágyacélt, 12 mm-től 150 mm-ig terjedő csőátmérővel tudnak megmunkálni. Vastagabb falakhoz megnövelt hengerátmérőjű és nyomatékú, nagy teherbírású sorozatot ajánlunk.
2. kérdés: Hogyan biztosítják a hegesztési minőséget nagy gyártósorsebességek mellett?
V: Egy szilárdtest nagyfrekvenciás hegesztőgépet használunk automatikus frekvenciakövetéssel és impedanciaillesztéssel. A hegesztési varratot infravörös pirométer figyeli, és a rendszer valós időben állítja be a teljesítményt az optimális kovácsolási hőmérséklet fenntartása érdekében. Ez biztosítja az egyenletes hegesztést még 120 m/perc sebességnél is.
3. kérdés: Mennyi a tipikus átfutási idő és a telepítési támogatás?
V: A standard átfutási idő 90–120 nap. Helyszíni telepítést, üzembe helyezést és kezelői képzést biztosítunk. Mérnökeink addig maradnak, amíg a gép el nem éri a megállapodás szerinti teljesítménymutatókat, például a selejtarányt és a termelést.
4. kérdés: Integrálható-e a gép a meglévő vágó- és rakodóberendezésekkel?
V: Igen. Vezérlőrendszerünk támogatja a Modbus, Profibus és Ethernet/IP szabványokat, így zökkenőmentesen integrálható a meglévő downstream berendezéseivel. Egyedi interfészpaneleket is kínálunk.
5. kérdés: Milyen karbantartásra van szükség ahhoz, hogy a gép csúcsteljesítményen működjön?
V: A napi ellenőrzések magukban foglalják a kenést és a görgők beállítását. A havi feladatok közé tartozik a hegesztőelektródák és a hajtószíjak ellenőrzése. Előrejelző karbantartási rendszerünk figyelmezteti Önt a csapágykopásra vagy a sebességváltó rendellenességeire. Éves felújító készletek állnak rendelkezésre.
Következtetés: Költségközpontból profitmotor
Egy nagyméretű MS csőgyártó gép nem csupán egy berendezés – hanem egy stratégiai eszköz, amely közvetlenül befolyásolja a selejtarányt, az energiaszámlát és az üzletszerzési képességet. Egy merev formázással, gyorscsere-képességgel és intelligens karbantartással rendelkező gép kiválasztásával a csőgyártását a szűk keresztmetszetből versenyelőnyné alakíthatja. Ha szeretné megtudni, hogy egy Jopar gép megfelelő-e az Ön működéséhez, kérje részletes műszaki tanulmányunkat, vagy beszéljen értékesítési mérnökünkkel. Segítünk kiszámítani a befektetés megtérülését (ROI) az Ön konkrét termelési adatai alapján.