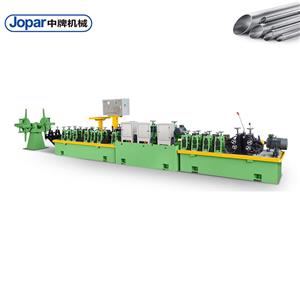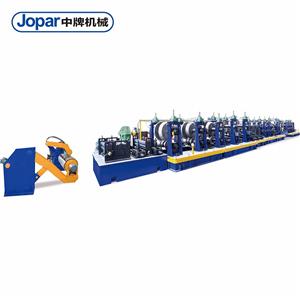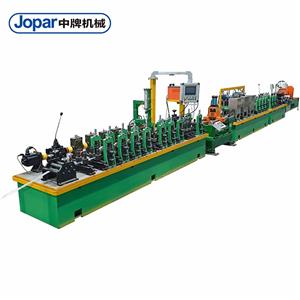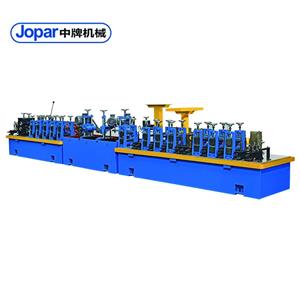
Mitől lesz nagyszerű egy kipufogócső-gép?
Képzeld el: kedd hajnali 2 óra van, és a minőségellenőrzési csapatod elutasítási jelentéseiből álló halmot bámulod. A kipufogócső gyártósorod megállás nélkül működik, mégis a legutóbbi tétel 15%-a nem ment át a szivárgásvizsgálaton. Az éjszakai műszak vezetője telefonon van, az ügyfél pedig magyarázatot követel. Tudod, hogy a gép régi, de a cseréje kockázatosnak tűnik – mi van, ha az új sem jobb?
Ha ez a forgatókönyv ismerősnek hangzik, akkor nincs egyedül. Az autóipari kipufogórendszer-gyártás magas téttel bíró világában a jó és a nagyszerű gép közötti különbség jelentheti a különbséget a profit és a veszteség, az elégedett ügyfél és az elvesztett szerződés között. Szóval, mitől lesz nagyszerű egy kipufogócső-gyártó gép? A válasz a precíziós mérnöki munka, az intelligens automatizálás és a kipufogórendszer-gyártók által tapasztalt egyedi kihívások mélyreható megértésének kombinációjában rejlik. Ebben a blogbejegyzésben megvizsgáljuk azokat a kritikus tényezőket, amelyek megkülönböztetik a kivételes gépeket a többitől, és azt, hogy a megfelelő partner – mint például a Foshan Jopar Machinery Co., Ltd. – kiválasztása hogyan alakíthatja át a gyártósort a fejfájás forrásából versenyelőnyné.

Iparági fájdalompontok: Ahol a kipufogócső-gyártás fáj
Mielőtt belemerülnénk a megoldásokba, vizsgáljuk meg a három leggyakoribb problémát, amelyek világszerte a kipufogócső-gyártókat sújtják. Ezek nem csupán apró kellemetlenségek; költséges, időigényes problémák, amelyek megbéníthatják a végeredményt.
1. probléma: Inkonzisztens pontosság és hegesztési minőség
A kipufogórendszerek szélsőséges hőmérsékleteknek, rezgéseknek és korrozív környezetnek vannak kitéve. Egy akár kissé eltérő hegesztés is szivárgásokhoz, teljesítménycsökkenéshez és idő előtti meghibásodáshoz vezethet. Egy tipikus esetben egy havi 10 000 egységet gyártó gyártó 5-10%-os selejtaránnyal szembesülhet hegesztési hibák miatt. Az átlagosan 50 dolláros egységköltséggel számolva az anyagokra és a munkadíjra ez havi 25 000-50 000 dollár kárba vész. Ami még rosszabb, ha hibás alkatrészek jutnak el az ügyfélhez, a visszahívási költségek és a hírnévkárosodás katasztrofális lehet. A kiváltó ok gyakran az elavult gépekben rejlik, amelyeknél hiányzik a hegesztési paraméterek pontos szabályozása, vagy a kézi folyamatokban, amelyek túlságosan függenek a kezelő szakértelmétől.
2. probléma: Alacsony termelési hatékonyság és magas állásidő
A mai versenyképes környezetben a sebesség számít. Sok kipufogócső-gyártó gépet azonban lassú ciklusidők, gyakori meghibásodások és hosszadalmas átállások sújtanak. Például egy olyan gép, amelynek 30 percre van szüksége az egyik csőátmérőről a másikra való átálláshoz, elfogadhatónak tűnhet – amíg rá nem jössz, hogy az utángyártott piacra szánt, kis tételben gyártott egyedi kipufogók napi több átállást igényelnek. Az állásidő minden perce bevételkiesést jelent. Egy iparági elemzők által végzett tanulmány szerint a nem tervezett leállások akár 22 000 dollárba is kerülhetnek a gyártóknak óránként. Még a karbantartás és az átállások miatti tervezett leállás is rontja a termelékenységet. Az eredmény? Elmulasztott határidők, túlóraköltségek és frusztrált ügyfelek.
3. probléma: Rugalmasság hiánya a különböző anyagok és minták esetében
Az autóipari kipufogórendszerek már nem univerzálisak. A szabványos alumíniummal bevont acéltól az egzotikus rozsdamentes acélokon és titánon át, az egyszerű egyenes csövektől a komplex tüskehajlításokig az anyagok és geometriák köre bővül. Sok gépet szűk anyagválasztékra terveztek, és nehezen tudnak átállni. Például egy lágyacélra optimalizált gép gyenge hegesztési varratokat hozhat létre 409-es rozsdamentes acélon, ami korróziós problémákhoz vezethet. Vagy egy fix szerszámozású gép nem tudja kezelni a modern kompakt autókhoz szükséges szűk hajlítási sugarakat. Ez a rugalmasság hiánya arra kényszeríti a gyártókat, hogy vagy elálljanak az üzlettől, vagy több gépbe fektessenek be, ami növeli a tőkekiadásokat és a helyigényt.
Megoldások: Hogyan kezeli a Foshan Jopar Machinery Co., Ltd. ezeket a kihívásokat
A Foshan Jopar Machinery Co.,Ltd több mint két évtizede az élvonalban van a kipufogócső-gyártó gépek technológiájában. Az ügyfelek igényeinek meghallgatásával és a kutatás-fejlesztésbe való befektetéssel olyan megoldásokat fejlesztettek ki, amelyek közvetlenül kezelik a fent leírt problémás pontokat. Nézzük meg, hogyan.
1. megoldás: Precíziós mérnöki munka az állandó hegesztési minőségért
A Jopar gépeinek középpontjában a precizitás iránti elkötelezettség áll. CNC-vezérlésű hegesztőrendszereik fejlett szervomotorokat és valós idejű visszajelzést használnak a pontos hegesztési paraméterek fenntartásához. Például a Jopar WeldMaster sorozat lézeres varratkövetővel rendelkezik, amely automatikusan a varrathoz igazítja a hegesztőpisztolyt, biztosítva a tökéletes illeszkedést még akkor is, ha a cső kismértékben eltér. Ezenkívül a gépek zárt hurkú hegesztőáram-, feszültség- és huzalelőtolási sebességszabályozással vannak felszerelve, ami minimalizálja a fröcskölést és mély behatolást biztosít. Független tesztek során a Jopar gépek akár 0,5%-os hegesztési selejtarányt is elérték, ami tízszeres javulás a tipikus ipari szabványokhoz képest. Ez a pontosság nemcsak a hulladékot csökkenti, hanem meghosszabbítja az elszívórendszer élettartamát is, növelve az ügyfelek elégedettségét.
2. megoldás: Nagy sebességű automatizálás a maximális hatékonyság érdekében
A Jopar gépeit a sebességre tervezték, a minőség feláldozása nélkül. A zászlóshajó modell, a Jopar SpeedForm 3000, mindössze 18 másodperces ciklusidővel büszkélkedhet egy szabványos 2 hüvelyk átmérőjű, 1 méter hosszú cső esetében – beleértve a vágást, hajlítást és hegesztést is. Ezt nagy sebességű szervopréseknek, automatizált anyagmozgatásnak és gyorscserélő szerszámoknak köszönhetően érik el. A QuickLock szerszámrendszer lehetővé teszi az 5 perc alatti átállást, szemben a hagyományos gépek által megkövetelt 30 perccel vagy több idővel. Továbbá a Jopar gépek prediktív karbantartási érzékelőkkel vannak felszerelve, amelyek figyelik a kritikus alkatrészeket, például a csapágyakat és a motorokat, és figyelmeztetik a kezelőket a meghibásodás előtt. Ez akár 70%-kal is csökkenti a nem tervezett állásidőt. Egy két műszakot futtató gyártó számára ez havonta több ezer további alkatrészt és jelentős költségmegtakarítást jelent.
3. megoldás: Rugalmas tervezés különféle anyagokhoz és geometriákhoz
A rugalmasság minden Jopar gépbe be van építve. A moduláris kialakítás lehetővé teszi a különböző hegesztési technológiák (MIG, TIG, lézer) és anyagmozgató rendszerek egyszerű integrálását. A gépek az állítható hőbevitelnek és a védőgáz-szabályozásnak köszönhetően számos anyagot képesek kezelni, az enyhe acéltól a rozsdamentes acélon át egészen a titánig. Hajlításhoz a Jopar cserélhető tüskékkel és törlő matricákkal ellátott tüskés hajlítógépeket kínál, amelyek képesek akár 1D (a csőátmérő egyszerese) szűk középvonal-sugárral rendelkező hajlításokat létrehozni gyűrődésmentesen. Ez a rugalmasság azt jelenti, hogy a gyártók szélesebb körű munkákat vállalhatnak anélkül, hogy több gépbe kellene befektetniük, maximalizálva a befektetés megtérülését.
A különbségek szemléltetésére íme egy összehasonlító táblázat a hagyományos kipufogócső-gyártó gépek és a Jopar fejlett megoldásai között:
| Jellemző | Hagyományos gépek | Jopar gépek |
|---|---|---|
| Hegesztési elutasítási arány | 5-10% | 0,5-1% |
| Átállási idő | 30+ perc | <5 perc |
| Anyagkompatibilitás | Korlátozott (többnyire lágyacél) | Széles (lágyacél, rozsdamentes acél, titán) |
| Leállás (nem tervezett) | Magas | Alacsony (prediktív karbantartás) |
| Ciklusidő (2"-os cső, 1 m) | 30-40 másodperc | 18 másodperc |
Ügyfélsikertörténetek: Valódi eredmények a világ minden tájáról
Ne csak higgyen nekünk. Íme négy valós példa arra, hogyan segített a Foshan Jopar Machinery Co., Ltd. a gyártóknak leküzdeni a kihívásokat és figyelemre méltó eredményeket elérni.
1. esettanulmány: Müller Automotive GmbH, Németország
A stuttgarti székhelyű, első osztályú beszállító, a Müller Automotive 12%-os selejtaránnyal küzdött egy prémium német autógyártó rozsdamentes acél kipufogórendszerei esetében. Szigorú minőségi előírásoknak kellett megfelelniük, miközben növelték a termelést. Két Jopar WeldMaster 5000 gép telepítése után a Müller 0,8%-ra csökkentette a selejtarányt, és 25%-kal növelte a termelést. „A Jopar gépek pontossága egyszerűen páratlan” – mondta Klaus Müller, termelési vezető. „Nemcsak teljesítettük, hanem túl is szárnyaltuk ügyfeleink elvárásait, és a jövedelmezőségünk jelentősen javult.”
2. esettanulmány: American Exhaust Systems, Inc., USA
A detroiti székhelyű American Exhaust Systems utángyártott kipufogókat gyárt izomautókhoz és teherautókhoz. A csőátmérők és hajlítási geometriák széles választéka miatt gyakori cserékkel kellett szembenézniük. Régi gépeik átállítása több mint 45 percet vett igénybe, ami korlátozta a kis tételek nyereséges kezelésének képességét. Egy Jopar SpeedForm 3000-rel és QuickLock szerszámozással az átállási idő 4 percre csökkent. „Most már 50 darabos kis tételeket is ugyanolyan hatékonyan tudunk kezelni, mint a nagy tételeket” – mondta Mike Johnson, vezérigazgató. „A rendeléstől a szállításig eltelt időnk a felére csökkent, és az utángyártott üzletágunkat megdupláztuk.”
3. esettanulmány: Nippon Exhaust Co., Japán
A Nippon Exhaust, a motorkerékpárok és versenyautók nagy teljesítményű kipufogóit gyártó vállalat, titánnal és Inconellel kellett dolgoznia, amelyek olyan anyagok, amelyekről ismertek a kihívást jelentő hegeszthetőségük. Egyedi megoldásért a Joparhoz fordultak. A Jopar mérnökei egy speciális TIG hegesztőrendszert fejlesztettek ki fejlett gázvédelemmel és hőszabályozással. Az eredmény: olyan hegesztési minőség, amely szigorú repülőgépipari szintű ellenőrzéseken is megfelelt. „A Jopar műszaki csapata szorosan együttműködött velünk, hogy a gépet az igényeinknek megfelelően szabják testre” – mondta Hiroshi Tanaka, mérnöki igazgató. „Lenyűgöző a szakértelmük az egzotikus anyagok terén, és a titán selejtarányunk 20%-ról 3%-ra csökkent.”
4. esettanulmány: Ausztrál egyedi csövek, Ausztrália
Az Australian Custom Pipes, egy kis, de növekvő melbourne-i gyártó, manuális folyamatokat alkalmazott és nehezen tudta növelni a termelést. Beruháztak egy robotizált Jopar automatizált gyártósorba. Hat hónapon belül a termelés megháromszorozódott, a munkaerőköltségek pedig 40%-kal csökkentek. „A Jopar gyártósor a vállalkozásunk gerince” – mondta Sarah Thompson, a tulajdonos. „Megbízható, könnyen kezelhető, és a Jopar támogatása kiemelkedő volt. Nélküle nem tudtunk volna növekedni.”
Alkalmazások és partnerségek: Az iparág vezetői bíznak bennünk
A Jopar gépeket széles körben alkalmazzák, a személygépkocsiktól és haszongépjárművektől kezdve a motorkerékpárokon és ipari motorokon át. Ügyfeleik között OEM-ek, első osztályú beszállítók és utángyártott alkatrészek gyártói is megtalálhatók. A Jopar számos jelentős autóipari márkával épített ki hosszú távú partnerséget. Például egy vezető európai autógyártó kiemelt beszállítója a kipufogócső-gyártó soraihoz, és együttműködtek egy vezető amerikai motorkerékpár-gyártóval egy speciális hajlító- és hegesztőcella fejlesztésében. Ezek a partnerségek a bizalomra, a műszaki kiválóságra és az innováció iránti közös elkötelezettségre épülnek.
Az autóipar mellett a Jopar gépeket HVAC alkatrészek, bútorvázak és egyéb csőtermékek gyártásában is használják. Ez a sokoldalúság kiemeli technológiájuk robusztusságát és alkalmazkodóképességét.
GYIK: Műszaki válaszok mérnököknek és beszerzési vezetőknek
Íme öt gyakori kérdésre a válasz, amelyeket a mérnökök és a beszerzési vezetők feltesznek a kipufogócső-gyártó gépek értékelésekor.
1. Melyek a legfontosabb specifikációk, amelyeket figyelembe kell venni egy kipufogócső-gyártó gép kiválasztásakor?
A főbb specifikációk közé tartozik a maximális csőátmérő és falvastagság, a hajlítási sugár tartománya, a hegesztési módszer (MIG, TIG, lézer), a ciklusidő, az átállási idő és a vezérlőrendszer (PLC vs. CNC). Ezenkívül vegye figyelembe a gép kompatibilitását a használni kívánt anyagokkal, valamint a gyorscserélő szerszámok elérhetőségét. A Jopar gépek 2,5 cm és 15 cm közötti átmérőjű és legfeljebb 3 mm falvastagságú anyagok megmunkálására szolgálnak, a nagyobb méretekhez testreszabható opciókkal.
2. Hogyan biztosítja a Jopar a hegesztési minőséget rozsdamentes acél és más kihívást jelentő anyagok esetén?
A Jopar számos technológiát alkalmaz a rozsdamentes acél hegesztési minőségének biztosítására: precíz hőbeviteli szabályozás zárt hurkú visszacsatoláson keresztül, fejlett védőgáz-adagoló rendszerek (pl. TIG-hez futó védőgázas rendszerek) és lézeres varratkövetés a pontos illesztés érdekében. Titán esetében speciális inertgáz-kamrákat és tisztítórendszereket kínálunk. Mérnökeink anyagspecifikus hegesztési paramétereket és képzést is biztosítanak az optimális eredmények elérése érdekében.
3. Mi a Jopar gép tipikus karbantartási ütemterve és költsége?
A Jopar gépek tartósságra épülnek, de a rendszeres karbantartás elengedhetetlen. Javasoljuk a kritikus alkatrészek (pl. hegesztőpisztolyok, szervomotorok és hidraulikus rendszerek) havi ellenőrzését, valamint az éves átfogó szervizt. Az előrejelző karbantartási érzékelőkkel számos probléma korán észlelhető. A karbantartási költségek jellemzően a gép vételárának 2-3%-át teszik ki évente, ami robusztus kialakításunknak és távoli diagnosztikai támogatásunknak köszönhetően alacsonyabb az iparági átlagnál.
4. Integrálhatók-e a Jopar gépek egy meglévő robotokkal ellátott gyártósorba?
Abszolút. A Jopar gépeket az integráció szem előtt tartásával tervezték. Támogatják a szabványos ipari kommunikációs protokollokat (pl. Ethernet/IP, PROFINET), és felszerelhetők robotizált be-/kirakodó rendszerekkel. Tapasztalattal rendelkezünk a nagyobb robotmárkákkal, mint például a KUKA, az ABB és a FANUC, való integrációban. Mérnökeink együttműködhetnek az Ön csapatával a zökkenőmentes integráció és a minimális zavarás biztosítása érdekében.
5. Mennyi a szállítási és telepítési határidő?
A szállítási idő a gép modelljétől és a testreszabástól függően változik. A standard gépek általában 8-10 héten belül kiszállításra kerülnek, míg az egyedi megoldások elkészítése 12-16 hetet is igénybe vehet. A telepítés és az üzembe helyezés általában 1-2 hetet vesz igénybe a helyszínen, beleértve a kezelők betanítását is. A Jopar globális támogatást nyújt, szervizmérnökök állnak rendelkezésre a helyszíni segítségnyújtáshoz és a távoli hibaelhárításhoz.
Következtetés és cselekvésre való felhívás
A kipufogócső-gyártás versenyképes világában a megfelelő gép kiválasztása jelentheti a különbséget aközött, hogy valaki küzd a lépéstartásért, vagy vezeti a mezőnyt. Egy nagyszerű kipufogócső-gyártó gép – mint amilyenek a Foshan Jopar Machinery Co., Ltd. gépei – ötvözi a pontosságot, a sebességet és a rugalmasságot, hogy az iparág legnehezebb problémáit is kezelje. A Németországtól Ausztráliáig tartó ügyfélsiker-történetek bizonyított eredményeivel a Jopar bizonyította, hogy képes kézzelfogható eredményeket elérni: magasabb minőséget, nagyobb hatékonyságot és alacsonyabb költségeket.
Ha készen áll a gyártósor átalakítására, kérjük, tegye meg a következő lépést. Lépjen kapcsolatba értékesítési mérnökeinkkel, hogy megbeszéljék az Ön konkrét igényeit, vagy kérje részletes műszaki dokumentációnkat a fejlett kipufogócső-gyártásról. Ne hagyja, hogy az elavult berendezések visszatartsák – működjön együtt a Joparral, és tapasztalja meg a valódi innováció által teremtett különbséget.