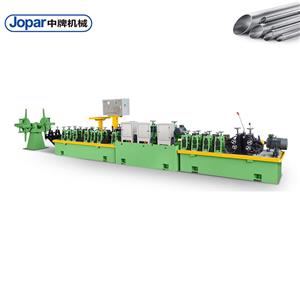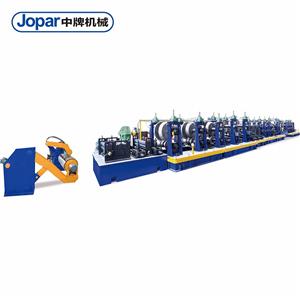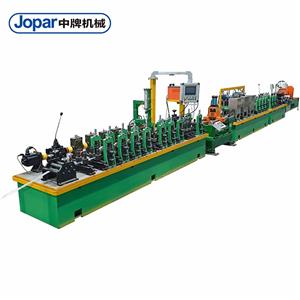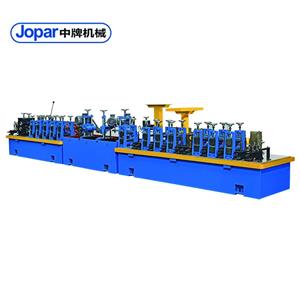
Milliókba kerül Önnek a hegesztett csőgyártó sora?
Képzeld el a következőt: Hajnali 3 óra van, és csörög a telefonod. Az éjszakai műszakvezető jelenti, hogy a hegesztett cső gyártósora ismét leállt – ezúttal egy hegesztési varrathiba miatt, amely 500 méteres selejtszakaszt okozott. Dörzsölöd a szemed, tudván, hogy ez az egyetlen incidens akár 50 000 dollárba is kerülhet a vállalatodnak anyagkiesés, munkaerőkiesés és késedelmes szállítások formájában. Ha ez a forgatókönyv ismerősen hangzik, nem vagy egyedül. Sok gyártó küzd az elavult vagy rosszul optimalizált hegesztett cső gyártósorok rejtett költségeivel. De mi lenne, ha ezt meg tudnád fordítani? Mi lenne, ha a gyártósorod 99%-os üzemidővel működhetne, nagy sebességgel hibátlan csöveket gyárthatna, és percek alatt válthatna a méretek között? Ebben a blogbejegyzésben azt vizsgáljuk meg, hogyan alakíthatja át a modern hegesztett cső gyártósor-technológia a működésedet, hogyan csökkentheti a költségeket és növelheti a jövedelmezőséget. Belemerülünk a sok gyártót sújtó fájdalompontokba, és gyakorlatias megoldásokat kínálunk, valós példákkal és műszaki ismeretekkel alátámasztva. Akár API csöveket gyártasz olaj- és gázipar számára, szerkezeti csöveket építőipar számára, vagy precíziós csöveket autóipar számára, a megfelelő gyártósor mindent megváltoztathat. Kezdjük el tehát az utat egy hatékonyabb és jövedelmezőbb jövő felé.
1. probléma: Az egyenetlen hegesztési minőség magas selejtarányhoz vezet
A hegesztett csövek gyártásánál a hegesztési varrat minősége kiemelkedő fontosságú. Ez határozza meg a cső szerkezeti integritását, nyomásállóságát és általános megbízhatóságát. Számos gyártósor azonban egyenetlen hegesztési minőséggel küzd olyan tényezők miatt, mint az ingadozó bemeneti anyag, az elkopott szerszámok vagy a nem megfelelő folyamatszabályozás. A következmények súlyosak: magas selejtarány, utólagos megmunkálás és potenciális helyszíni hibák, amelyek károsíthatják a hírnevét. Vegyünk egy tipikus forgatókönyvet: Egy olaj- és gázipari API 5L csövek gyártója porozitással és fúzióhiánnyal találkozik a hegesztési varratban. A selejtarány körülbelül 8%, ami azt jelenti, hogy minden 1000 tonna előállított termékből 80 tonna kárba vész. 800 dolláros tonnás eladási áron ez 64 000 dollár veszteséget jelent 1000 tonnánként. Egy év alatt, 10 000 tonna termelés mellett a veszteség meghaladja a 640 000 dollárt. Nem is beszélve az ismételt ellenőrzés, az ügyfél-visszaküldések és az esetleges felelősségi igények többletköltségeiről.
2. probléma: Alacsony termelési sebesség és nem tervezett állásidő
A mai versenyképes piacon az áteresztőképesség a legfontosabb. Mégis, sok hegesztett csőgyártó sor jóval az elméleti maximum alatti sebességgel üzemel a gyakori meghibásodások, a lassú átállások és a nem hatékony ütemezés miatt. A nem tervezett leállások különösen költségesek. Egyetlen óra leállás egy nagyfrekvenciás hegesztésű csővezetéken 5000 és 20 000 dollár közötti összegbe kerülhet, a sor kapacitásától és a termék értékétől függően. Például egy óránként 30 tonna kiváló minőségű acélcsövet gyártó sor, 200 dolláros tonnánkénti haszonkulccsal, óránként 6000 dolláros leállási veszteséget okoz. Ha a leállás havi 10 órát tesz ki, az éves veszteség 720 000 dollár. Ezenkívül az alacsony sebesség gyakran arra kényszeríti a gyártókat, hogy túlórázzanak vagy visszautasítsák a megrendeléseket, ami tovább rontja a jövedelmezőséget.
3. probléma: Nehézségek a csőméretek és anyagok közötti váltásban
A rugalmasság elengedhetetlen a mai piacon, ahol az ügyfelek a csőméretek, falvastagságok és anyagok széles választékát igénylik. Sok gyártósort azonban szűk tartományra terveztek, és átálláskor jelentős kézi beállításokat és szerszámcseréket igényelnek. Ez hosszú átállási időhöz vezet, amely gyakran 4-8 órát vesz igénybe, és amely alatt a gyártósor nem produktív. Ezenkívül minden átállás magában hordozza a beállítási hibák kockázatát, ami selejthez vezethet, amíg a folyamat stabilizálódik. Egy olyan gyártó esetében, amely havonta 20 különböző csőméretet gyárt, az összesített átállási idő meghaladhatja a havi 100 órát, ami 3000 tonna potenciális termelési veszteséget jelent (30 tonna/órás termelést feltételezve). 200 dolláros tonnás fedezeti rátával ez évi 600 000 dolláros elmaradt hasznot jelent. Továbbá az új anyagokhoz, például a nagy szilárdságú acélhoz vagy a rozsdamentes acélhoz való gyors alkalmazkodás képtelensége korlátozhatja a piaci lehetőségeket.
Megoldás: Korszerű hegesztett csőgyártósor-technológia
Ezen problémák megoldására a modern hegesztett csőgyártó sorok fejlett technológiákat és tervezési jellemzőket alkalmaznak, amelyek javítják a minőséget, a sebességet és a rugalmasságot. Nézzük meg részletesen a megoldásokat.
1. Precíziós hegesztésvezérlés az állandó minőségért
Az állandó hegesztési minőség a hegesztési paraméterek precíz szabályozásával kezdődik. A nagyfrekvenciás hegesztés például stabil teljesítményt, pontos frekvenciahangolást és precíz impedanciaillesztést igényel. A fejlett gyártósorok digitális vezérlésű szilárdtest tápegységeket használnak, amelyek biztosítják, hogy a hegesztőáram és a frekvencia a szűk tűréshatárokon belül maradjon. Ezenkívül a hőmérséklet-, nyomás- és varratpozíció-érzékelőkkel ellátott valós idejű megfigyelőrendszerek azonnali visszajelzést adnak, lehetővé téve az automatikus beállításokat az optimális hegesztési minőség fenntartása érdekében. Például egy adaptív hegesztésvezérlő rendszerrel felszerelt gyártósor 8%-ról 2% alá csökkentheti a selejtarányt. Ezt a hegfürdő folyamatos figyelésével és a teljesítménybemenet beállításával érik el az anyagvastagság és a sebesség változásainak kompenzálására. A rendszer a hibákat is képes korán észlelni és riasztani a kezelőket, megakadályozva a nagy selejtmennyiségeket.
2. Nagy sebességű gyártás minimális állásidővel
A maximális áteresztőképesség érdekében a hegesztett csőgyártó sorokat nagy sebességű működésre és megbízhatóságra tervezték. A főbb jellemzők közé tartozik a robusztus mechanikai konstrukció, a kiváló minőségű csapágyak és fogaskerekek, valamint a hatékony hűtőrendszerek. Ezenkívül az előrejelző karbantartási technológiák, mint például a rezgéselemzés és a hőkamerás képalkotás, képesek észlelni a potenciális hibákat, mielőtt azok állásidőt okoznának. Például egy maximálisan 80 méter/perc sebességű gyártósor felszerelhető egy automatikus szerszámcserélő rendszerrel, amely órákról percekre csökkenti az átállási időt. Ez különösen előnyös azoknak a gyártóknak, akiknek gyakran kell váltaniuk a különböző csőméretek között. Ezenkívül az Ipar 4.0 koncepciók, például az IoT-érzékelők és a felhőalapú analitika integrációja lehetővé teszi a távoli felügyeletet és a proaktív karbantartást, tovább csökkentve a nem tervezett állásidőt. Ezekkel a fejlesztésekkel egy gyártósor 95%-os vagy annál magasabb üzemidőt érhet el, szemben az iparági átlag 80%-ával.
3. Gyors átállás és anyagrugalmasság
A modern hegesztett csőgyártó sorokat a rugalmasságot szem előtt tartva tervezik. A gyorscserélő szerszámrendszerek, mint például a kazettás típusú görgőállványok, lehetővé teszik a kezelők számára, hogy percek alatt cseréljék a görgőket a különböző csőméretekhez. Hasonlóképpen, az állítható formázó és méretező szakaszok számos átmérőt és falvastagságot képesek befogadni anélkül, hogy kiterjedt kézi beállításokat kellene végezni. Az anyagrugalmasság érdekében a sorok felszerelhetők kettős üzemmódú hegesztőrendszerekkel, amelyek képesek váltani a nagyfrekvenciás és a TIG hegesztés, vagy a különböző frekvenciák között, hogy különféle anyagokat, például szénacélt, rozsdamentes acélt és alumíniumot kezeljenek. Ez az alkalmazkodóképesség új piaci lehetőségeket nyit meg, és lehetővé teszi a gyártók számára, hogy gyorsan reagáljanak az ügyfelek igényeire. Például egy olyan sor, amely 4 óra helyett 15 perc alatt képes átállni a 2 hüvelykes csövek gyártásáról a 6 hüvelykes csövekre, 20%-kal vagy annál nagyobb mértékben növelheti a tényleges kapacitását.
Ügyfélsikertörténetek: Valódi eredmények a világ minden tájáról
Nézzük meg, hogyan profitáltak a vállalatok a fejlett hegesztett csőgyártó sorokba történő befektetésekből. Ezek a példák a Foshan Jopar Machinery Co., Ltd., a hegesztett csőgyártó sorok vezető gyártójának valós ügyfeleitől származnak.
1. eset: Acélcsőgyártó Texasban, USA
A texasi Houstonban található Southwest Steel Pipe API 5L csövek gyártására specializálódott az olaj- és gázipar számára. Az elavult hegesztésvezérlők miatt 10%-os selejtaránnyal és gyakori állásidővel szembesültek. Miután telepítettek egy adaptív hegesztésvezérlővel ellátott Jopar nagyfrekvenciás hegesztésű csővezetéket, a selejtet 1,5%-ra csökkentették, a gyártósor sebességét pedig 25%-kal növelték. John Mitchell, az üzemvezető így nyilatkozott: „A Jopar vezeték gyökeresen megváltoztatta a helyzetet. Évente több mint 500 000 dollárral csökkentettük a selejtköltségeinket, és ügyfeleink is észrevették a minőség javulását.”
2. eset: Autóipari csőgyártó Németországban
A stuttgarti AutoTube GmbH precíziós csöveket gyárt gépjárművek kipufogórendszereihez. Nehézségeik akadtak a különböző csőméretek közötti hosszú átállási idővel, ami gyakran 6 órát is igénybe vett. A Jopar gyorscserélő állványainak és az automatizált méretbeállításnak köszönhetően az átállást 30 percre csökkentették. Ez lehetővé tette számukra, hogy bővítsék termékválasztékukat és több megrendelést vállaljanak. „30%-kal növeltük a termelést műszakok hozzáadása nélkül” – mondta Klaus Weber, termelési igazgató. „A Jopar gyártósor rugalmassága páratlan.”
3. eset: Építési csőgyártó Ausztráliában
A melbourne-i (Ausztrália) BuildPipe Pty Ltd szerkezeti csöveket gyárt az építőipar számára. A vállalatot a hegesztési varratok minősége sújtotta, ami utólagos munkákhoz és vevői panaszokhoz vezetett. Miután bevezettek egy valós idejű hegesztési varrat-felügyelettel ellátott Jopar hegesztett csővezetéket, 99,8%-os első menetes hozamot értek el. „Az utólagos munkák költségei 90%-kal csökkentek, és a javuló minőségnek köszönhetően számos nagy szerződést nyertünk el” – mondta Sarah Thompson, vezérigazgató. „A Jopar csapata kiváló támogatást nyújtott a telepítés során és azon túl is.”
4. eset: Rozsdamentes acélcső gyártó Olaszországban
Az olaszországi Milánóban található InoxTubi Srl rozsdamentes acélcsöveket gyárt az élelmiszer- és italgyártó ipar számára. Szükségük volt egy olyan gyártósorra, amely képes mind a 304-es, mind a 316-os rozsdamentes acélt kezelni, kiváló felületi minőséggel. A Jopar egy kettős üzemmódú hegesztéssel (HF és TIG) és fejlett polírozással rendelkező gyártósort szállított. A gyártósor 60 m/perc sebességgel működik, 2%-os selejtaránnyal. „A felületi minőség kivételes, és ügyfeleink nagyon elégedettek” – mondta Marco Rossi, üzemeltetési vezető. „A Jopar gyártósor segített nekünk új piacokra terjeszkedni.”
5. eset: Olajvidéki csőgyártó Kanadában
Az edmontoni (Kanada) Alberta Tubulars OCTG csöveket gyárt az olajhomok-ipar számára. Szükségük volt egy olyan gyártósorra, amely nagy szilárdságú acélt képes kezelni, és szűk mérettűrésekkel rendelkező csöveket tud előállítani. A Jopar egy komplett gyártósort szállított fejlett alakítási és méretezési technológiával. A gyártósor ±0,1 mm-es falvastagság-tűrést és 0,5%-nál kisebb ovalitást ér el. „A jobb méretkontrollnak köszönhetően 5%-kal csökkentettük az anyagfelhasználásunkat” – mondta Michael Brown üzemmérnök. „A Jopar gyártósor megbízható, és olyan csöveket gyárt, amelyek megfelelnek a legszigorúbb előírásoknak.”
Alkalmazások és partnerségek: Az iparág vezetői bíznak bennünk
A Foshan Jopar Machinery Co., Ltd. hegesztett csőgyártó sorait széles körben alkalmazzák, többek között:
- Olaj és gáz:API 5L, OCTG, csővezetékek
- Építés:Szerkezeti csövek, állványcsövek, cölöpcsövek
- Autóipar:Kipufogócsövek, hajtótengelyek, szerkezeti elemek
- Háztartási gépek:Hűtőszekrény csövek, légkondicionáló csövek
- Vízkezelés:Rozsdamentes acélcsövek, horganyzott csövek
Termékeinkben a legnagyobb gyártók bíznak, és több mint 30 ország vállalatainak szállítottunk belőlük. Stratégiai partnerségben állunk hegesztőáramforrások, érzékelők és vezérlőrendszerek vezető szállítóival, biztosítva, hogy termékeink a legújabb technológiát tartalmazzák. Például egy német nagyfrekvenciás hegesztőgépek gyártójával működünk együtt, hogy megbízható és hatékony hegesztési megoldásokat kínáljunk. Emellett kutatóintézetekkel is együttműködünk, hogy folyamatosan fejlesszük terveinket, és az iparág élvonalában maradjunk.
GYIK: Válaszok a gyakori technikai kérdésekre
1. Mi a tipikus megtérülési idő egy új hegesztett csőgyártó sor esetében?
A megtérülési idő a jelenlegi költségektől és a termelési volumentől függ. Ügyfeleink jellemzően 12-18 hónapon belül megtérülnek a csökkent selejt, a megnövekedett áteresztőképesség és a rövidebb állásidő miatt. Például, ha 1 millió dollárt fektet be egy új gyártósorba, és évi 600 000 dollárt takarít meg, a megtérülés körülbelül 20 hónap. Sok ügyfél azonban gyorsabb megtérülést ér el az új üzletek megszerzésével.
2. Képesek a gyártósoraik nagy szilárdságú acélt (pl. X80, X100) kezelni?
Igen, a gyártósorainkat úgy terveztük, hogy széles anyagválasztékot kezeljenek, beleértve a nagy szilárdságú, alacsony ötvözetű (HSLA) acélokat is. Robusztus alakítóelemeket és fejlett hegesztésvezérlést használunk a megfelelő hegesztési minőség biztosítása érdekében. Az X80 és X100 csövekhez nagyfrekvenciás hegesztőinket ajánljuk precíz teljesítményszabályozással és szükség esetén hegesztés utáni hőkezeléssel.
3. Hogyan biztosítják a csövek kerekségét és egyenességét?
Gépsoraink precíziós méretező és egyengető részekkel vannak felszerelve. A méretező állványok több hengert használnak az átmérő fokozatos csökkentésére és a kerekítés javítására. Az egyengetőgép hengerek kombinációját használja a hajlítások kiküszöbölésére. Lézeres mérőrendszereket is használunk a méretek valós idejű figyelésére és a hengerek automatikus beállítására.
4. Mi a hegesztett csőgyártó sorok maximális gyártási sebessége?
Standard vezetékeink kis átmérőjű csövek esetén akár 120 méter/perc sebességet is elérhetnek. Nagyobb átmérők esetén a sebesség jellemzően 30-60 méter/perc. A tényleges sebesség az anyagtól, a falvastagságtól és a cső méretétől függ. A vezetéket az Ön egyedi sebességkövetelményeinek megfelelően tudjuk testre szabni.
5. Biztosítanak képzést és értékesítés utáni támogatást?
Természetesen. Átfogó képzést biztosítunk kezelői és karbantartó személyzete számára, akár a gyárunkban, akár a helyszínen. Emellett 24 órás műszaki támogatást és alkatrész-ellátást is kínálunk. Célunk, hogy gyártósora teljes életciklusa alatt csúcsteljesítményen működjön.
Konklúzió: Vedd át az irányítást a gyártósorod felett
Egy nem hatékony hegesztett csőgyártó sor rejtett költségei ijesztőek lehetnek, de nem elkerülhetetlenek. Egy megbízható partner, mint például a Foshan Jopar Machinery Co., Ltd. fejlett technológiájába való befektetéssel állandó minőséget, nagy sebességet és páratlan rugalmasságot érhet el. Ne hagyja, hogy az elavult berendezések felemésszék a profitját. Lépjen kapcsolatba velünk még ma, hogy többet megtudjon arról, hogyan segíthetünk Önnek a termelés átalakításában. A műszaki szempontok mélyebb megismeréséhez töltse le ingyenes tanulmányunkat, a "Hegesztett csőgyártás optimalizálása: Útmutató a modern gyártósortervezéshez" címűt. Értékesítési mérnökökből álló csapatunk készen áll arra, hogy megbeszélje az Ön egyedi igényeit, és személyre szabott megoldást kínáljon. Dolgozzunk együtt egy jövedelmezőbb jövő építésén.