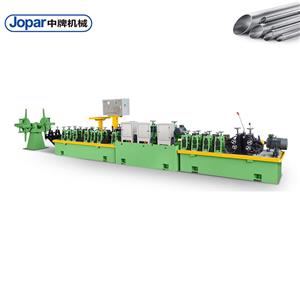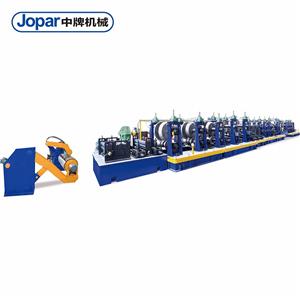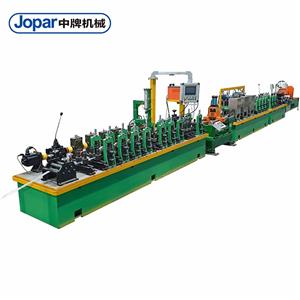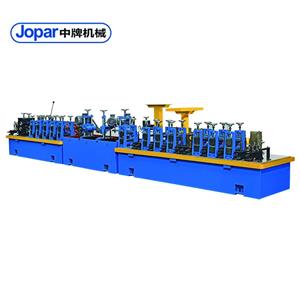
Valóban hatékony a csőmaró géped?
Valóban olyan hatékony a csőmaró géped, amennyire csak lehetne? Ha olyan vagy, mint a legtöbb gyártó, akkor lehet, hogy bólogatsz, de legbelül tudod, hogy van hová fejlődni. Az igazság az, hogy sok csőmaró 60-70%-os teljes berendezéshatékonysággal (OEE) működik, és a profitot selejt, állásidő és energiapazarlás okozza. Ebben a blogbejegyzésben feltárjuk a rejtett hatékonysági hiányosságokat, és megmutatjuk, hogyan alakíthatod át csőmaródat egy lean, hatékony, nagy pontosságú termelési erőművé. És ezt a következő területekről származó információkkal tesszük:Foshan Jopar Machinery Co., Ltd, a csőmalom-technológia vezető vállalata.
Képzelje el a következőt: Hajnali 2 óra van, és a csőgyár már 16 órája folyamatosan működik. A kezelő apró eltérést észlel a hegesztési varratban, de az a tűréshatáron belül van – vagy legalábbis annak tűnik. Reggelre a minőségellenőrzés a napi termelés 5%-át selejtezi a hegesztési varrat egyenetlen minősége miatt. Ez nem csak egy apró fennakadás, hanem jelentős pénzügyi veszteség. Ez a forgatókönyv túl gyakori a csőiparban, ahol még a kis hatékonysági problémák is jelentős veszteségekhez vezethetnek.
Ebben az átfogó útmutatóban részletesen megvizsgáljuk a csőgyárak működését sújtó három legkritikusabb problémakört, és gyakorlatias megoldásokat kínálunk. Emellett sikertörténeteket is megosztunk olyan gyártóktól, akik átalakították folyamataikat, és megválaszoljuk a mérnökök és a beszerzési vezetők égető kérdéseit. Végre világos ütemtervvel fog rendelkezni csőgyára hatékonyságának, minőségének és jövedelmezőségének növeléséhez.
1. probléma: Az egyenetlen hegesztési minőség magas selejtarányhoz vezet
A hegesztés minősége a csőgyártás lelke. Ha a hegesztés gyenge, a cső meghibásodik. Ha nem egyforma, selejt keletkezik. A probléma gyakran az elavult hegesztésvezérlőkből, a nem megfelelő hőbevitelből vagy a rossz él-előkészítésből fakad. A következmények súlyosak: a selejtarány akár 5-10%-ra is emelkedhet, ami egy közepes méretű gyártónak évente több százezer dollárjába kerülhet. Ezenkívül az inkonzisztens minőség vevői panaszokhoz, visszaküldésekhez és a hírnév romlásához vezethet.
Vegyünk egy olyan forgatókönyvet, ahol egy csőgyár évi 10 000 tonna anyagot termel. Az 5%-os selejtarány 500 tonna anyagveszteséget jelent, plusz a gyártásához felhasznált energiát és munkaerőt. 800 dolláros tonnánkénti átlagárral számolva ez 400 000 dollár veszteséget jelent. És ez még az átdolgozás, a gyorsított szállítás és az elveszett üzlet költségei előtt értendő.
A kiváltó ok? Sok régebbi csőgyár manuális hegesztési paraméter-beállításokra támaszkodik. A kezelők tapasztalatuk alapján módosítják a feszültséget és az áramerősséget, de az emberi hiba elkerülhetetlen. A szalagvastagság, az anyagösszetétel és a gyártósor sebességének változásai tovább bonyolítják a dolgokat. Valós idejű megfigyelés és automatikus vezérlés nélkül a hegesztési minőség állandó fenntartása állandó küzdelem.
Ráadásul az iparágban hiányzik a csőgyárak hegesztési minőségére vonatkozó egyetemes szabvány. Minden alkalmazásnak – az autóipartól a HVAC-ig – megvannak a saját követelményei. Például a hidraulikus hengerek csöveinek nagy nyomást kell elviselniük, míg a bútorok csövei esztétikus hegesztést igényelnek. Ez a sokszínűség rugalmas és precíz hegesztőrendszert igényel.
Szóval, mi a megoldás? Fejlett hegesztési technológiák, mint például a zárt hurkú vezérlésű nagyfrekvenciás indukciós hegesztés. Ezek a rendszerek folyamatosan figyelik a hegesztési paramétereket, és valós időben igazodnak hozzájuk, biztosítva az optimális hőbevitelt és az állandó hegesztési minőséget. Ezenkívül az automatizált él-előkészítés és szalagbeállítás csökkenti a változékonyságot. Olyan cégek, mint aFoshan Jopar Machinery Co., Ltdolyan intelligens hegesztésvezérlőkkel felszerelt csőgyárakat fejlesztettek ki, amelyek segítik a gyártókat az 1% alatti selejtarány elérésében.
2. probléma: Túlzott állásidő a kézi beállítások és karbantartás miatt
A leállás a termelékenység csendes gyilkosa. Egy tipikus csőgyárban a nem tervezett leállás a teljes termelési idő 15-20%-át is kiteheti. Ez közel két elvesztegetett órát jelent 10 órás műszakonként. Az okok a szerszámcseréktől és a hengerek beállításától kezdve a berendezések meghibásodásáig terjednek. A leállás minden perce pénzbe kerül – nemcsak az elveszett termelésben, hanem a tétlen munkaerőben és az elmulasztott határidőkben is.
Vegyünk egy gyakori forgatókönyvet: Egy csőgyárnak át kell állnia az 1 hüvelykes csövek gyártásáról a 2 hüvelykes csövek gyártására. Manuális beállítás esetén ez az átállás 2-3 órát is igénybe vehet. Ez idő alatt a gyártósor leáll, a kezelők várakoznak, és a megrendelések késnek. Ha ez hetente kétszer történik, akkor hetente 4-6 óra termeléskiesést szenved el. Egy év alatt ez 200-300 órát jelent – ami 5-7 hét termeléskiesést jelent.
Ráadásul a kézi beállítások hibákra hajlamosak. Ha egy tekercs nincs megfelelően beállítva, az a szalagok illesztésének eltolódását, az élek repedését vagy a szerszámok túlzott kopását okozhatja. Ez több állásidőt eredményez a javítások és javítások miatt. A karbantartás költségei is megnőnek, mivel az alkatrészek idő előtt elkopnak.
A szoros termelési ütemtervek miatt gyakran elhanyagolják a megelőző karbantartást. A karbantartás elmulasztása azonban váratlan meghibásodásokhoz vezet, amelyek sokkal költségesebbek. Egyetlen csapágy meghibásodása órákra leállíthatja az egész gyártósort, és ha egy kritikus alkatrész, például egy hegesztőoszcillátor meghibásodik, napokig is várni kell a cserére.
A megoldás az automatizálásban és a prediktív karbantartásban rejlik. Modern csőgyárak aFoshan Jopar Machinery Co., Ltdgyorscsere-szerszámrendszerekkel rendelkeznek, amelyek 30 perc alattira csökkentik az átállási időt. Az automatizált tekercspozicionálás és receptkezelés lehetővé teszi a kezelők számára, hogy egyetlen gombnyomással váltsanak termékeket. Az érzékelők és az IoT-technológia figyeli a berendezések állapotát, és előrejelzi a hibákat, mielőtt azok bekövetkeznének. Ez lehetővé teszi a karbantartás ütemezését a tervezett állásidő alatt, minimalizálva a zavarokat.
Továbbá a moduláris kialakítás leegyszerűsíti a javításokat. Az alkatrészek gyorsan cserélhetők, ami csökkenti az átlagos javítási időt (MTTR). Ezekkel a fejlesztésekkel a gyártók 95% feletti üzemidőt érhetnek el, ami jelentősen növeli az össztermelékenységet.
3. fájdalompont: Magas energiafogyasztás és üzemeltetési költségek
Az energia a csőgyárak egyik fő üzemeltetési költsége. Különösen a hegesztési folyamat fogyaszt sok energiát. A nem hatékony hegesztés akár az energiabevitel 30%-át is pazarolhatja. Ezenkívül a motorok, hajtások és segédberendezések is hozzájárulnak az energiaszámlához. Az emelkedő energiaárak mellett a fogyasztás akár kis mértékű csökkentése is jelentős megtakarításhoz vezethet.
Számítsunk: Egy tipikus csőgyár akár 500 kW energiát is fogyaszthat. Ha évi 6000 órát üzemel, az 3 000 000 kWh-t jelent. 0,10 dollár/kWh áron az éves energiaköltség 300 000 dollár. Egy 20%-os csökkentés évi 60 000 dollárt takarítana meg – ezt a pénzt újra be lehet fektetni az üzletbe.
De az energiapazarlás nem csak a költségekről szól, hanem a környezeti hatásokról is. Sok gyártóra nehezedik a nyomás, hogy csökkentse szénlábnyomát. A nem hatékony csőgyárak több CO2-t bocsátanak ki, ami befolyásolhatja a szabályozásoknak és a vállalati fenntarthatósági céloknak való megfelelést.
A magas energiafogyasztás okai sokrétűek. A régebbi hegesztőgenerátorok kevésbé hatékonyak, mint a modern szilárdtest tápegységek. Az impedancia nem megfelelő illesztése visszavert energiát okozhat, ami energiapazarlást okoz. A hajtások és csapágyak mechanikai hatástalanságai is növelik a terhelést. Továbbá sok malom fix sebességgel működik, függetlenül a termelési igényektől, ami szükségtelen energiafogyasztáshoz vezet az állásidő alatt.
Ennek megoldásáraFoshan Jopar Machinery Co., Ltdenergiahatékony technológiákat integrált csőgyáraiba. A fejlett tápegységekkel végzett nagyfrekvenciás hegesztés akár 90%-os energiahatékonyságot is elérhet, szemben a hagyományos rendszerek 70%-ával. A motorokon lévő változtatható frekvenciájú meghajtók (VFD) a terhelésnek megfelelően állítják be a sebességet, így energiát takarítanak meg az alacsony igénybevételű időszakokban. Ezenkívül a regeneratív fékrendszerek lassításkor energiát gyűjtenek össze, és visszatáplálják a hálózatba.
Az intelligens vezérlőrendszerek is szerepet játszanak. Optimalizálják a hegesztési paramétereket az energiafelhasználás minimalizálása érdekében, miközben fenntartják a minőséget. Például az adaptív vezérlés a szalagvastagság és a vonalsebesség alapján állítja be a teljesítményt, elkerülve a túlhegesztést. Ezek az intézkedések 15-25%-kal csökkenthetik az energiafogyasztást, ami költségmegtakarítást és környezeti előnyöket is eredményez.
Megoldások: Korszerű technológia és automatizálás a Foshan Jopar Machinery Co., Ltd.-től
Miután azonosítottuk a fájdalompontokat, nézzük meg, hogyanFoshan Jopar Machinery Co., Ltdélvonalbeli megoldásokkal válaszol ezekre a kérdésekre. A csőmalmok gyártásában szerzett évtizedes tapasztalatával a Jopar olyan gépeket fejlesztett ki, amelyek a precíziós mérnöki munkát intelligens automatizálással ötvözik.
1. Intelligens hegesztőrendszerek:A Jopar csőgyárjai nagyfrekvenciás indukciós hegesztéssel és zárt hurkú vezérléssel rendelkeznek. A rendszer folyamatosan figyeli a hegesztési hőmérsékletet, az áramerősséget és a feszültséget, és valós időben állítja be azokat az állandó hegesztési minőség biztosítása érdekében. Ezáltal a selejtarány 1% alá csökken, és nincs szükség kézi beállításra. A hegesztőfejet a gyors karbantartásra is tervezték, minimalizálva az állásidőt.
2. Gyorscsere és automatizált beállítás:A Jopar malmai motoros hengerállítással és receptúra-kezeléssel vannak felszerelve. A különböző csőméretek közötti váltás percek, nem órák alatt elvégezhető. A szerszámokat gyors cserére tervezték, és a vezérlőrendszer az összes paramétert tárolja a jövőbeni futtatásokhoz. Ez a rugalmasság lehetővé teszi a gyártók számára, hogy gyorsan reagáljanak a piaci igényekre.
3. Energiahatékony tervezés:A Jopar nagy hatékonyságú motorokat, frekvenciaváltókat és fejlett tápegységeket használ az energiafogyasztás csökkentése érdekében. A hegesztőgépek intelligens készenléti üzemmódokkal is rendelkeznek, amelyek csökkentik az energiafogyasztást a szünetek alatt. Ezenkívül a hegesztési folyamatot optimalizálták a hulladékhő minimalizálása érdekében, ami tovább növeli az energiamegtakarítást.
4. Prediktív karbantartás és IoT:A Jopar csőmalmai felszerelhetők olyan érzékelőkkel, amelyek figyelik a rezgést, a hőmérsékletet és egyéb paramétereket. Az adatokat elemzik a berendezés meghibásodásainak előrejelzésére, lehetővé téve a karbantartás proaktív ütemezését. Ez csökkenti a nem tervezett állásidőt és meghosszabbítja a berendezések élettartamát.
5. Robusztus konstrukció és minőségi alkatrészek:A Jopar kiváló minőségű anyagokat és alkatrészeket használ megbízható beszállítóktól. A malmok tartósak, minimális karbantartási igényűek. Ez a megbízhatóság magasabb üzemidőt és alacsonyabb teljes tulajdonlási költséget eredményez.
Ezen megoldások hatásának szemléltetésére vegye figyelembe a következő összehasonlító táblázatot egy hagyományos csőmalom és egy Joparral felszerelt malom között:
| Paraméter | Hagyományos csőmalom | Jopar csőmalom |
|---|---|---|
| Selejtráta | 5-10% | <1% |
| Átállási idő | 2-3 óra | <30 perc |
| Energiahatékonyság | 70% | 90% |
| Üzemidő | 80-85% | pssszt95% |
| Karbantartási költség | Magas | Alacsony |
Amint a táblázat mutatja, a fejlesztések jelentősek. Egy Jopar csőgyárba történő befektetéssel a gyártók jelentős minőség-, termelékenység- és költségmegtakarítást érhetnek el.
Ügyfélsikertörténetek: Valós eredmények
Nézzük meg, hogyan profitáltak a világ különböző pontjain működő vállalatok a Jopar csőgyár technológiájából.
1. eset: SteelPro Industries, Németország
A SteelPro, egy autóipari precíziós csöveket gyártó vállalat, 7%-os selejtaránnyal küzdött az egyenetlen hegesztések miatt. Miután telepítettek egy intelligens hegesztésvezérléssel ellátott Jopar csőgyárt, három hónapon belül 0,8%-ra csökkentették a selejtmennyiséget. „A hegesztési varrat minőségének állandósága figyelemre méltó” – mondta Klaus Müller, termelési vezető. „Nemcsak az anyagköltségeket takarítottuk meg, hanem a szállítási teljesítményünket is javítottuk.”
2. eset: TubeTech Solutions, USA
A TubeTech, a HVAC alkalmazásokhoz csöveket szállító cég, gyakori állásidővel szembesült a termékátállások során. Régi gyárukban 3 órát vett igénybe az egyik méretről a másikra való átállás. A Jopar gyorscserélő rendszerével az átállási időt 25 percre csökkentették. „Most már kisebb, változatosabb megrendeléseket is tudunk vállalni a hatékonyság feláldozása nélkül” – mondta Sarah Johnson, operatív igazgató. „Az üzemidőnk 20%-kal nőtt.”
3. eset: AsiaTube Manufacturing, Vietnam
Az AsiaTube, egy szerkezeti csöveket gyártó vállalat, magas energiaköltségekkel küzdött. Miután átállt egy Jopar energiahatékony csőgyárra, energiafogyasztásuk 22%-kal csökkent. „A megtakarítások közvetlenül a végeredményünket növelik” – mondta Nguyen Van Minh, az üzemvezető. „Nagyra értékeljük a csökkent szénlábnyomot is, amely összhangban van fenntarthatósági céljainkkal.”
4. eset: Nordic Tube AB, Svédország
A rozsdamentes acélcsöveket gyártó Nordic Tube-nak javítania kellett a felületminőségen és csökkentenie kellett a karbantartási igényt. A Jopar csőgyár fejlett hengerlési kialakítással és prediktív karbantartási érzékelőkkel szállította ki a szükséges alkatrészeket. „Karbantartási költségeink 30%-kal csökkentek, a csőfelület minősége pedig kivételes” – mondta Erik Andersson, vezérigazgató. „A Jopar ügyfélszolgálati csapata is nagyon gyorsan reagál.”
5. eset: Precíziós csövek, Egyesült Királyság
Az olaj- és gázipart kiszolgáló Precision Pipes olyan csöveket igényelt, amelyek megfelelnek a szigorú API-szabványoknak. A Jopar zárt hurkú hegesztésvezérléssel ellátott csőgyára biztosította a hegesztés integritását. „Első próbálkozásra sikerült megszereznünk az API-tanúsítványt” – mondta James Wilson, minőségbiztosítási vezető. „A Jopar gyár megadja nekünk a bizalmat, hogy a legigényesebb projekteket is elvállaljuk.”
Ezek a történetek rávilágítanak a Jopar technológiájának kézzelfogható előnyeire. Minden ügyfél jelentős javulást ért el a minőség, a hatékonyság és a költségmegtakarítás terén.
Alkalmazások és partnerségek: Az iparág vezetői bíznak bennünk
A Jopar csőmalmokat széles körben alkalmazzák, beleértve:
- Autóipar: kipufogórendszerek, alvázalkatrészek és szerkezeti csövek.
- Építés: állványzat, korlátok és szerkezeti csövek.
- HVAC: hűtőközeg-vezetékek, hőcserélők és légcsatornák.
- Bútorok: vázak, lábak és díszcsövek.
- Energia: olaj- és gázvezetékek, kazáncsövek és hőcserélők.
A Jopar partnerségeket épített ki vezető vállalatokkal ezekben az ágazatokban. Például csőgyárakat szállítanak a következőknek:ArcelorMittalaz autóipari csőgyártásukhoz, valamintSandvikprecíziós csöveikhez. Ezek az együttműködések a bizalomra és a minőség, valamint az innováció iránti közös elkötelezettségre épülnek.
Ezenkívül a Jopar szorosan együttműködik kutatóintézetekkel a csőmalom-technológia fejlesztése érdekében. Tagjai a következőnek:Nemzetközi Csőszövetségés részt vesznek az iparági szabványok kidolgozásában. Ez biztosítja, hogy berendezéseik megfeleljenek a legújabb követelményeknek és a legjobb gyakorlatoknak.
A beszerzési vezetők számára a Jopar kiválasztása azt jelenti, hogy egy olyan céggel működnek együtt, amely érti a csőgyártás kihívásait. A Jopar mérnökei az ügyfelekkel együttműködve testreszabják a megoldásokat, a gyár elrendezésétől az automatizálási funkciókig. Átfogó képzést és értékesítés utáni támogatást is nyújtanak, biztosítva a zökkenőmentes integrációt és a hosszú távú megbízhatóságot.
GYIK: Műszaki ismeretek mérnökök és beszerzési vezetők számára
1. kérdés: Mi a tipikus megtérülési idő egy Jopar csőgyárra való frissítés esetén?
V1: A megtérülési idő a jelenlegi hatékonyságtól és termelési volumentől függ. Egy közepes méretű gyártó esetében a selejt, az állásidő és az energiaköltségek csökkenéséből származó megtakarítás jellemzően 12-18 hónap alatt megtérül. Például, ha évente 400 000 dollárt veszít selejt és 200 000 dollárt állásidő miatt, egy Jopar malom, amely ezeket a veszteségeket 80%-kal csökkenti, évi 480 000 dollárt takarítana meg. Egy tipikus 500 000 és 1 000 000 dollár közötti malomköltséggel a megtérülés jóval két éven belül van.
2. kérdés: Hogyan biztosítja a Jopar a nagy szilárdságú acélcsövek hegesztési minőségét?
A2: A nagy szilárdságú acél precíz hőbevitelt és hűtést igényel. A Jopar csőgyárai nagyfrekvenciás indukciós hegesztést használnak zárt hurkú vezérléssel. A rendszer figyeli a hegesztési hőmérsékletet, és a teljesítményt az optimális hegfürdő-körülmények fenntartása érdekében állítja be. Ezenkívül a hengermű felszerelhető hegesztés utáni lágyítással a feszültségek csökkentése érdekében. Kritikus alkalmazásokhoz lézerhegesztést is kínálunk opcióként, amely még nagyobb pontosságot biztosít.
3. kérdés: A Jopar csőmalmok képesek kezelni a kis tételszámokat gyakori átállásokkal?
A3: Teljesen. A Jopar gyorscserélő rendszereit rugalmasságra tervezték. A motoros tekercsállításnak és a receptúra-kezelésnek köszönhetően az átállás 30 percen belül elvégezhető. Ez lehetővé teszi a kis tételek gazdaságos futtatását. Sok ügyfelünk szolgálja ki a just-in-time piacokat, és erre a rugalmasságra támaszkodik, hogy kielégítse a változatos ügyféligényeket.
4. kérdés: Milyen karbantartást igényel egy Jopar csőmalom?
A4: A Jopar csőmalmok alacsony karbantartási igényűek. A rutinfeladatok közé tartozik a kenés, a szerszámok ellenőrzése és az érzékelők kalibrálásának ellenőrzése. Az előrejelző karbantartási érzékelőkkel a karbantartást a tényleges állapot alapján ütemezheti, nem pedig fix időközönként. Részletes karbantartási kézikönyvet és képzést biztosítunk, hogy csapata kezelni tudja. A napi ellenőrzések jellemzően 15 percet vesznek igénybe, és 500 óránként alaposabb karbantartásra van szükség.
5. kérdés: Hogyan támogatja a Jopar az ügyfeleket a környezetvédelmi előírások betartásában?
A5: Csőgyárainkat az energiahatékonyság szem előtt tartásával terveztük. Kevesebb energiát fogyasztanak és csökkentik a hulladékot, ami csökkenti a CO2-kibocsátást. Olyan funkciókat is kínálunk, mint a regeneratív fékezés és az intelligens készenléti üzemmód. Azon ügyfelek számára, akik meghatározott fenntarthatósági célokkal rendelkeznek, energiafogyasztási adatokat tudunk biztosítani, és segíthetünk a beállítások optimalizálásában. A Jopar elkötelezett amellett, hogy segítse az iparágat a zöldebb gyártásra való átállásban.
Következtetés: Intézkedéseket kell tenni a csőgyár teljesítményének optimalizálása érdekében
A mai versenyképes környezetben a csőgyár hatékonysága nem csupán cél – hanem szükségszerűség. A megvitatott problémás pontok – az egyenetlen hegesztési minőség, a túlzott állásidő és a magas energiafogyasztás – nap mint nap pénzébe kerülnek. De a megfelelő technológiával és partnerrel leküzdheti ezeket a kihívásokat, és világszínvonalú teljesítményt érhet el.
Foshan Jopar Machinery Co., Ltdfejlett csőgyári megoldásokat kínál, amelyek mérhető eredményeket hoznak. Az intelligens hegesztőrendszerektől az energiahatékony tervekig a Jopar malmait úgy terveztük, hogy maximalizálják az Ön termelékenységét és jövedelmezőségét. Ahogy ügyfeleink is bebizonyították, az átalakulás valós és hatásos.
Szóval, valóban hatékony a csőmalom gépe? Ha nem biztos benne, itt az ideje kideríteni. Töltse le műszaki tanulmányunkat, a „Csőmalom hatékonyságának optimalizálása: Átfogó útmutató”-t, amely mélyreható elemzést és esettanulmányokat tartalmaz. Vagy még jobb, ha felveszi a kapcsolatot értékesítési mérnökeinkkel, hogy megbeszéljék az Ön konkrét igényeit. Ingyenesen felmérik jelenlegi működését, és megmutatják, hogyan segíthet a Jopar céljai elérésében.
Ne hagyja, hogy a hatékonyság hiánya feleméssze a profitját. Tegye meg az első lépést még ma egy hatékonyabb, megbízhatóbb és fenntarthatóbb csőgyár felé. Legyen partnere a Joparnak, és tapasztalja meg a különbséget.