Valóban hatékony az Ön rozsdamentes acél csőmaró gépe?
Valóban hatékony az Ön rozsdamentes acélcső-maró gépe? Ha Ön is olyan, mint a legtöbb termelési vezető, valószínűleg már feltette magának ezt a kérdést. Talán egy műszak alatt történt, amikor a gyártósor folyamatosan akadozott, vagy amikor egyenetlen falvastagságú csőköteget vett észre, vagy amikor a karbantartó csapata újabb csapágyhibáról számolt be. Nem Ön az egyetlen. Valójában a rozsdamentes acélcsőgyártás hatékonysága állandó küzdelem, és a kérdésre adott válasz gyakran meghatározza, hogy a működése virágzik-e, vagy csak túléli-e.
Térjünk a lényegre: ha az Ön rozsdamentes acél csőmaró gépe több mint egy évtizedes, vagy ha nem kifejezetten rozsdamentes acélhoz tervezték, valószínűleg nem olyan hatékony, mint amilyen lehetne. A jó hírű gyártók, mint például a Foshan Jopar Machinery Co., Ltd. modern gépei úgy fejlődtek, hogy megfeleljenek a rozsdamentes acél egyedi kihívásainak – egy olyan anyagnak, amely szívósabb, koptatóbb és kevésbé megbocsátó, mint a szénacél. Ebben a blogbejegyzésben mélyrehatóan megvizsgáljuk azokat a nehézségeket, amelyek sok csőgyártót sújtanak, technikai megoldásokat vizsgálunk meg, valós sikertörténeteket osztunk meg, és megválaszoljuk a mérnökök és a beszerzési vezetők által feltett kérdéseket. A végére világos ütemtervvel fog rendelkezni saját működésének értékeléséhez és fejlesztéséhez.

Három rejtett fájdalompont a rozsdamentes acélcsőgyártásban
Mielőtt a megoldásokról beszélnénk, azonosítsuk a problémákat. Ezek azok a problémák, amelyek miatt a termelési vezetők nem tudnak aludni, és gyakran költségesebbek, mint amilyennek látszanak.
1. probléma: Az egyenetlen hegesztési minőség selejtekhez és újramunkáláshoz vezet
A rozsdamentes acél nagy szilárdsága és alakváltozási keményedési hajlama köztudottan megnehezíti az egyenletes hegesztést. Sok gyárban a hegesztési minőség ingadozik a nem megfelelő hőszabályozás, a rossz él-előkészítés vagy az egyenetlen védőgáz-bevonat miatt. Az eredmény? Repedésre, porozitásra vagy hiányos fúzióra hajlamos hegesztési varratok. Egy tipikus esetben egy 50 méter/perc sebességgel működő csőgyár 5-10%-os selejtet termelhet hegesztési hibák miatt. Egy havi 500 tonnát termelő üzem esetében ez 25-50 tonna hulladékot jelent – ami havi 50 000 dollárnál is többe kerül az anyag- és munkaveszteség miatt. Ami még rosszabb, ha hibás csövek kerülnek a vevőhöz, az visszahívásokkal, hírnévkárosodással és potenciális felelősséggel jár.
2. probléma: Túlzott átállási idő és állásidő
A rozsdamentes acélcső-gyártóknak gyakran váltaniuk kell a különböző méretek, falvastagságok és minőségek között, hogy megfeleljenek az ügyfelek igényeinek. Régebbi vagy rosszul tervezett gyárakon a méretváltás 4-8 órát, néha akár egy teljes műszakot is igénybe vehet. Ez a termelési idő 10-20%-át jelenti, amely nem hozzáadott értékű tevékenységek miatt vész el. Ezenkívül a szerszámkopás, csapágymeghibásodások vagy hidraulikus problémák miatti gyakori, nem tervezett állásidő súlyosbítja a problémát. Egy nagy sebességű gyárban a leállás minden órája 1000-5000 dolláros termeléskiesést okozhat, nem is beszélve a túlórákról és a határidők betartása érdekében felmerülő gyorsított szállítási költségekről.
3. probléma: Magas energiafogyasztás és szerszámköltségek
A rozsdamentes acél körülbelül 1,5-szer nehezebben alakítható, mint a szénacél, ami azt jelenti, hogy a malom motorjai, csapágyai és szerszámai keményebben dolgoznak. Sok régebbi malom túlméretezett teljesítményű, de hatásfok tekintetében alulméretezett – túlzott energiát fogyaszt anélkül, hogy arányos teljesítményt nyújtana. Egy tipikus 50 kW-os motor egy csőmalomban 60%-os hatásfokkal működhet, folyamatosan 20 kW-ot pazarolva. Egy év alatt ez több mint 100 000 kWh pazarlást jelent, ami 10 000-15 000 dollárba kerül. A szerszámköltségek egy másik csendes gyilkost jelentenek: a silány minőségű hengerek és szerszámok gyorsan elkopnak, ami gyakori cseréhez és inkonzisztens csőméretekhez vezet. Egy sor kiváló minőségű henger 20 000 dollárba kerülhet, és 2 évig kitart, míg az olcsó, 10 000 dolláros hengereket 6 havonta cserélni kell – és közben több selejtet termelnek.
Megoldások: Hogyan kezelik a modern rozsdamentes acél csőmaró gépek ezeket a problémás pontokat
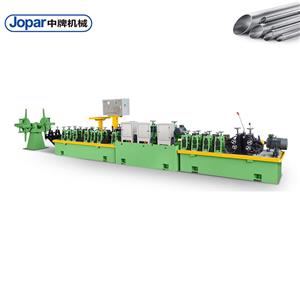
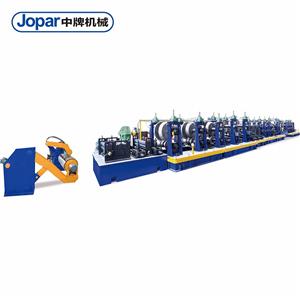
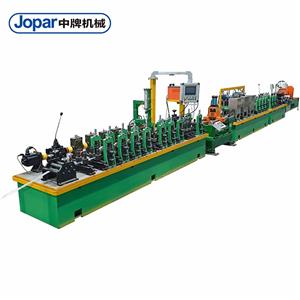
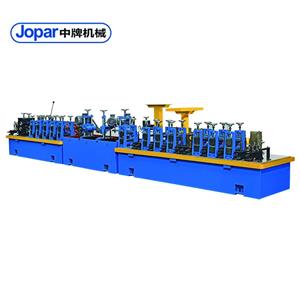
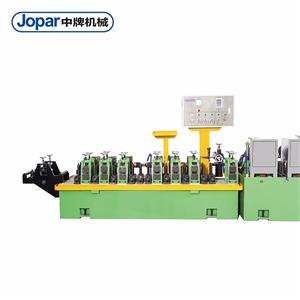
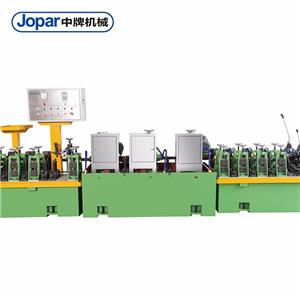
Most, hogy felvázoltuk a problémákat, vizsgáljuk meg, hogyan birkóznak meg velük közvetlenül a fejlett rozsdamentes acél csőmaró gépek, például a Foshan Jopar Machinery Co., Ltd.-től.
1. megoldás: Fejlett hegesztésvezérlő rendszerek az állandó minőségért
A modern rozsdamentes acélcsőgyárak nagyfrekvenciás hegesztést alkalmaznak precíz teljesítményszabályozással és valós idejű monitorozással. Például a Jopar gépei szilárdtest HF hegesztőket használnak zárt hurkú visszacsatolással, amely a teljesítményt a gyártósor sebessége és a cső geometriája alapján állítja be. Ez biztosítja az állandó hőbevitelt, minimalizálva a hegesztési hibákat. Ezenkívül élmaró vagy levágó egységeket is tartalmaznak, amelyek a szalag éleit pontos tűréshatárokra készítik elő, eltávolítják az oxidációt és biztosítják a tiszta illeszkedő felületeket. A védőgáz adagolását lamináris áramlásszabályozással és hegesztés előtti tisztítással optimalizálják, kiküszöbölve a porozitást. Az eredmény egy olyan hegesztési minőség, amely megfelel vagy meghaladja az ASTM A554 és EN 10305 szabványokat, a selejtarány gyakran 1% alatt van.
De nem csak a hegesztőgépről van szó. A teljes gyártósor szinkronizálva van: az akkumulátor, a formázó szakaszok és az mérőállványok harmóniában működnek, hogy állandó szalagfeszültséget tartsanak fenn. Ez megakadályozza, hogy a hegesztést a sebességingadozások megzavarják. A Jopar mérnökei gyakran hangsúlyozzák, hogy a hegesztés minősége rendszerszintű tulajdonság, nem csak a hegesztőgép függvénye. Ezért a malmaikat integrált vezérlőkkel tervezték, amelyek több paramétert figyelnek és állítanak be egyszerre.
2. megoldás: Gyorsan módosítható tervek és prediktív karbantartás
Az átállási idők lerövidítése érdekében a modern rozsdamentes acél csőgyárak gyorscserélő szerszámrendszerekkel rendelkeznek. A Jopar malmai hidraulikus szorítót és moduláris hengerállványokat használnak, amelyek lehetővé teszik a méretváltást 30 percen belül. Maguk a hengerek szabványosított interfészekkel vannak ellátva, így az egyik méretről a másikra való váltás percek, nem órák kérdése. Ezenkívül a gépek érzékelőkkel és IoT-alapú prediktív karbantartási rendszerekkel vannak felszerelve. A csapágyakon található rezgésérzékelők, a motorokon található hőmérséklet-érzékelők és a hidraulikus egységeken található nyomásérzékelők adatokat továbbítanak egy központi PLC-nek, amely figyelmezteti a kezelőket a potenciális hibákra, mielőtt azok nem tervezett állásidőt okoznának. Ez a karbantartást reaktívról proaktívra váltja, akár 70%-kal csökkentve az állásidőt.
Például egy németországi Jopar-ügyfél arról számolt be, hogy egy új, gyorscsere-funkciókkal ellátott malom telepítése után az átlagos átállási idő 6 óráról 45 percre csökkent, a nem tervezett állásidő pedig 60%-kal csökkent. Ez heti 20 plusz termelési órát jelent – ami gyökeresen megváltoztatja a végeredményüket.
3. megoldás: Energiahatékony hajtások és hosszú élettartamú szerszámok
Az energiahatékonyság a megfelelő méretezéssel és a nagy hatékonyságú alkatrészekkel kezdődik. A Jopar rozsdamentes acél csőgyárai IE3 vagy IE4 prémium hatékonyságú motorokat, a motor fordulatszámát a terheléshez igazító változó frekvenciájú meghajtókat (VFD) és regeneratív fékezést használnak, amely lassítás közben energiát nyer vissza. Az összesített hatás az energiafogyasztás 15-25%-os csökkenése a régebbi gyárakhoz képest.
A szerszámozás egy másik fókuszterület. A Jopar fejlett anyagokat, például porkohászati gyorsacélt (PM-HSS) használ a hengerekhez, amelyek kiváló kopásállóságot és szívósságot biztosítanak. Ezek a hengerek 2-3-szor tovább tartanak, mint a hagyományos szerszámacél hengerek, és élettartamuk során megőrzik méretpontosságukat. A kezdeti költség magasabb, de a teljes birtoklási költség jelentősen alacsonyabb a csökkent állásidő, a kevesebb selejt és a kevesebb csere miatt. A költség-haszon elemzés gyakran kevesebb, mint 12 hónapos megtérülési időt mutat.
Ügyfélsikertörténetek: Valódi eredmények valódi gyártóktól
Nézzük meg, hogyan működtek ezek a megoldások a való világban. Ezek a történetek olyan gyártóktól származnak, akik szembesültek az általunk tárgyalt nehézségekkel, és megoldást találtak a Jopar rozsdamentes acél csőmaró gépeivel.
1. eset: Precision Tubes Inc., USA
A texasi Houstonban található Precision Tubes Inc. rozsdamentes acélcsövek gyártására specializálódott az olaj- és gázipar számára. Küszködtek a 8%-os hegesztési selejtaránnyal és a gyakori, 6 órát igénybe vevő átállásokkal. Miután telepítettek egy fejlett hegesztésvezérléssel és gyorscserélő szerszámokkal ellátott Jopar SS csőgyárt, a selejtarányuk 0,8%-ra csökkent, az átállási idő pedig 45 percre csökkent. „A hegesztés minőségének állandósága figyelemre méltó” – mondta John Matthews, termelési vezető. „Lényegében kiküszöböltük az utólagos megmunkálást, és ügyfeleink is észrevették a különbséget.” A gyár 20%-kal csökkentette az energiafogyasztást is, amivel évente több mint 30 000 dollárt takarítottak meg nekik.
2. eset: Italinox Srl, Olaszország
Az Italinox, egy milánói családi tulajdonban lévő gyártó, nagy pontosságú csöveket gyárt az élelmiszer- és italgyártó ipar számára. Gyakran kellett váltaniuk a 304-es és a 316L rozsdamentes acél között, és a régi malmuk túlzott szerszámkopást és egyenetlen felületi minőséget okozott. A Jopar PM-HSS hengerekkel és kifinomult hűtőrendszerrel felszerelt malmának köszönhetően a szerszám élettartama 150%-kal nőtt, a felületi minőség pedig Ra 0,4 μm-re javult. „A szerszámköltségek kikészítettek minket, de most már évente egyszer cseréljük a hengereket a négyhavonta helyett” – jegyezte meg Marco Rossi, operatív igazgató. „A megtérülés egy éven belül volt.”
3. eset: TubeTech GmbH, Németország
A stuttgarti TubeTech GmbH precíziós csöveket szállít az autóiparnak. Szigorú minőségi követelményekkel és a karbantartás miatti magas állásidővel kellett szembenézniük. A Jopar prediktív karbantartási rendszere gyökeresen megváltoztatta a játékszabályokat. Az érzékelők figyelik a kritikus alkatrészeket, a PLC pedig hetekkel előre jelzi a meghibásodásokat. „A nem tervezett állásidőt 70%-kal csökkentettük” – mondta Klaus Weber, karbantartási vezető. „A rendszer jelezte, hogy egy csapágy hamarosan meghibásodik, és mi egy ütemezett állásidő alatt kicseréltük. Ez önmagában egy hetet takarított meg nekünk a termelésből.”
4. eset: Nippon Steel Tubes Co., Japán
Ez a japán gyártó kis átmérőjű rozsdamentes csöveket gyárt orvosi alkalmazásokhoz. Rendkívül szűk tűréshatárokat és kiváló felületi minőséget igényeltek. A Jopar zárt hurkú méretvezérléssel és lézeres méréssel ellátott malma ±0,05 mm-en belüli külső átmérőjű tűrést biztosított. „Még soha nem láttunk ilyen állandó minőséget csőmalomtól” – nyilatkozta Hiroshi Tanaka, minőségbiztosítási vezető. „Ügyfeleink nulla hibát követelnek meg, és a Jopar gépe segít nekünk ezt elérni.”
5. eset: Southern Cross Stainless, Ausztrália
A melbourne-i székhelyű Southern Cross építészeti alkalmazásokhoz gyárt csöveket. A gyártási idő 15%-át vesztették el az átállások miatt, és magasak voltak az energiaszámláik. Miután egy gyorscsere- és energiahatékony hajtásokkal felszerelt Jopar gyárra váltottak, az átállási idő 30 percre csökkent, az energiafogyasztás pedig 25%-kal csökkent. „A befektetés megtérülése hat hónapon belül nyilvánvaló volt” – mondta Emma Wilson, vezérigazgató. „Most már kisebb, egyedi megrendeléseket is tudunk vállalni, amelyeket korábban el kellett utasítanunk.”
Alkalmazások és partnerségek: Ahol a rozsdamentes acél csőgyárak ragyognak
A rozsdamentes acélcsövek mindenütt jelen vannak, és az alkalmazások változatosak. A hétköznapitól a kritikusig, az rozsdamentes acélcsőgyárak olyan csöveket gyártanak, amelyek a következőkbe kerülnek:
- Olaj és gáz:Műszercsövek, hőcserélő csövek és csővezeték-alkatrészek, amelyek korrózióállóságot és nagy szilárdságot igényelnek.
- Étel és ital:Az FDA és a 3-A szabványoknak megfelelő szaniter csövek biztosítják a higiéniát és a tisztíthatóságot.
- Orvosi:Kanülök, tűk és sebészeti eszközök, ahol a pontosság és a biokompatibilitás kiemelkedő fontosságú.
- Autóipar:Kipufogórendszerek, üzemanyagvezetékek és szerkezeti elemek, amelyek tartósságot és könnyű súlyt igényelnek.
- Építészet:Korlátok, oszlopburkolatok és díszítőelemek, amelyek az esztétikát az időjárásállósággal ötvözik.
Ezen alkalmazások mögött számos csőgyártó és berendezésbeszállító közötti partnerség áll. Például a Foshan Jopar Machinery Co., Ltd. számos vezető rozsdamentes acélgyártóval működött együtt egyedi megoldások kidolgozása érdekében. Az egyik ilyen partnerség egy európai konzorciummal jött létre, amely a gyógyszeriparnak szállít csöveket. A Jopar szorosan együttműködött a mérnökeikkel egy olyan malmot terveztek, amely megfelel a cGMP követelményeinek, beleértve az elektropolírozási képességeket és a szigorú tisztasági előírásokat. Egy másik partnerség egy észak-amerikai csőmalom-berendezések forgalmazójával jött létre, ahol a Jopar OEM gyártást és műszaki támogatást nyújt. Ezek az együttműködések biztosítják, hogy a gépek ne csak a polcról levehetőek legyenek, hanem a piac egyedi igényeihez legyenek szabva.
Amikor egy olyan partnert választ, mint a Jopar, nem csupán egy gépet vásárol; évtizedes szakértelemhez jut hozzá a rozsdamentes acélcsövek gyártásában. Mérnökeik mindent láttak már – a non-stop működő nagysebességű gyártósoroktól a kis tételekhez használt speciális malmokig. Ez a tapasztalat gyakorlati tanácsokban és robusztus tervekben nyilvánul meg.
GYIK: Válaszok a mérnökök és beszerzési vezetők leggyakoribb kérdéseire
Íme öt kérdés, amelyeket gyakran hallunk európai és észak-amerikai mérnököktől és beszerzési vezetőktől, részletes válaszokkal együtt.
1. Melyek a legfontosabb különbségek a szénacél csőmaró és a rozsdamentes acél csőmaró között?
Bár az alapelvek hasonlóak, a rozsdamentes acél csőgyárak számos tervezési módosítást igényelnek. Először is, a rozsdamentes acél gyorsan keményedik, így a formázó szakaszoknak nagyobb teljesítményre és merevebb konstrukcióra van szükségük a nagyobb alakítási erők kezeléséhez. Másodszor, a rozsdamentes acél hegeszthetősége eltérő; pontos hőbevitelt és gyakran védőgázt (pl. argon vagy hélium keverékeket) igényel az oxidáció megakadályozása érdekében. Harmadszor, a szerszámanyagoknak kopásállóbbaknak kell lenniük, mivel a rozsdamentes acél abrazív. Végül a teljes gyártósort a szennyeződés elkerülése érdekében tisztaságra kell tervezni, különösen higiéniai alkalmazások esetén. Egy rozsdamentes acélhoz átalakított szénacél üzem valószínűleg rossz hegesztési minőségtől és gyakori meghibásodásoktól szenved majd.
2. Hogyan biztosítják a hegesztési minőség állandóságát nagysebességű gyártás során?
Az állandóság több tényező kombinációjából adódik: precíz szalagél-előkészítés (marás vagy élvágás), stabil szalagfeszültség akkumulátor segítségével, nagyfrekvenciás hegesztés zárt hurkú teljesítményszabályozással, valamint a hegesztési paraméterek valós idejű monitorozása. A modern rozsdamentes acélcső-gyárak érzékelőket használnak a hegesztési hőmérséklet, a gyártósor sebességének és a szalag vastagságának mérésére, és a PLC ennek megfelelően állítja be a hegesztési teljesítményt és sebességet. Ezenkívül roncsolásmentes vizsgálat (NDT), például örvényáramos vagy ultrahangos vizsgálat is integrálható a hibák gyártósoron belüli észlelésére. A Joparnál a hegesztési minta időszakos vizsgálatát is javasoljuk a folyamat validálására.
3. Mennyi a tipikus átállási idő a különböző csőméretek esetében egy modern rozsdamentes acél csőgyárban?
A gyorscserélő szerszámoknak és a hidraulikus szorításnak köszönhetően a méretváltás 30-60 perc alatt elvégezhető, a bonyolultságtól függően. Ez magában foglalja a hengerek cseréjét, az alakító és méretező szakaszok beállítását, valamint a hegesztő újrakalibrálását. Régebbi hengerműveken ugyanez az átállás 4-8 órát is igénybe vehet. A kulcs a moduláris kialakítás: minden hengerállvány független és gyorsan cserélhető. A Jopar hengerműveit ezt szem előtt tartva terveztük, és képzést biztosítunk a kezelőknek a folyamat elsajátításában.
4. Hogyan működik a prediktív karbantartás egy rozsdamentes acélcsőgyártó üzemben, és milyen adatokat gyűjt?
A prediktív karbantartás olyan érzékelőkre támaszkodik, amelyek figyelik a rezgést, a hőmérsékletet, a nyomást és a motoráramot. Például a csapágyakon lévő gyorsulásmérők a kopás korai jeleit észlelik, míg a motorokon és hidraulikatartályokon lévő hőelemek a túlmelegedést figyelik. Az adatokat egy PLC-hez vagy peremhálózati eszközhöz továbbítják, amely algoritmusok segítségével létrehozza az alapvonalakat és jelzi az anomáliákat. Ha egy paraméter eltér, a rendszer riasztást generál egy javasolt intézkedéssel. Idővel a rendszer meg tudja jósolni az alkatrészek fennmaradó hasznos élettartamát (RUL). Ez lehetővé teszi a karbantartás ütemezését a tervezett leállások idején, elkerülve a nem tervezett leállásokat. Az adatok távolról is elérhetők diagnosztikai és támogatási célokra.
5. Mennyi egy modern rozsdamentes acélcsőgyár teljes tulajdonlási költsége (TCO) egy régebbi modellhez képest?
A teljes birtoklási költség (TCO) magában foglalja a vételárat, a telepítést, az energiát, a karbantartást, a szerszámokat, a munkaerőt és a selejtet. Bár egy modern rozsdamentes acélcső-gyár kezdeti költsége magasabb lehet (jellemzően 20-30%-kal több, mint egy alapmodellé), gyakran 1-2 éven belül megtérül az alacsonyabb üzemeltetési költségek révén. Például a 20%-os energiamegtakarítás, az 5%-ról 1%-ra csökkentett selejt és az 50%-os állásidő-csökkentés jelentős éves megtakarítást eredményezhet. Egy részletes TCO-elemzésnek figyelembe kell vennie a termelési volument, a munkaerőköltségeket és a közüzemi költségeket. A Jopar az Ön konkrét termelési paraméterei alapján testreszabott TCO-modellt tud biztosítani.
Következtetés és cselekvésre való felhívás
Szóval, valóban hatékony az Ön rozsdamentes acél csőmarója? Ha felismerte a tárgyalt problémák közül néhányat – az egyenetlen hegesztési minőség, a hosszú átállási idők, a magas energia- és szerszámköltségek –, akkor itt az ideje, hogy közelebbről megvizsgálja őket. A Foshan Jopar Machinery Co., Ltd. modern rozsdamentes acél csőmarói úgy vannak kialakítva, hogy ezeket a problémákat közvetlenül kezeljék, mérhető javulást eredményezve a minőség, a termelékenység és a költséghatékonyság terén.
Ne csak higgyen nekünk. Az általunk megosztott ügyféltörténetek valós példák olyan gyártókra, akik átalakították működésüket. Akár Houstonban, Milánóban, Stuttgartban, Tokióban vagy Melbourne-ben van, a kihívások hasonlóak, a megoldások pedig beváltak.
Ha készen áll arra, hogy felfedezze, hogyan befolyásolhatja egy hatékony rozsdamentes acélcső-gyár a nyereségét, kérjük, töltse le műszaki tanulmányunkat, a „Hatékonyság maximalizálása a rozsdamentes acélcsőgyártásban”. Ez az átfogó útmutató elmélyül a mérnöki részletekben, összehasonlító adatokat nyújt, és lépésről lépésre bemutatja jelenlegi gyárának értékelését. Alternatív megoldásként közvetlenül is kapcsolatba léphet értékesítési mérnökeinkkel egy személyes konzultáció céljából. Segítünk elemezni a termelési adatait, és javaslatot teszünk a megfelelő megoldásra – kötelezettség nélkül, csak szakértői tanácsot adunk.
Tedd meg az első lépést a hatékonyabb működés felé még ma! A végeredményed hálás lesz érte.