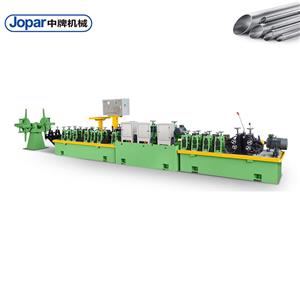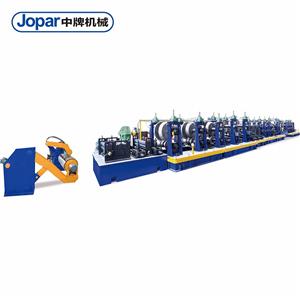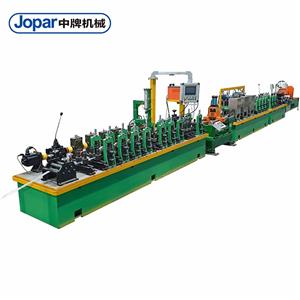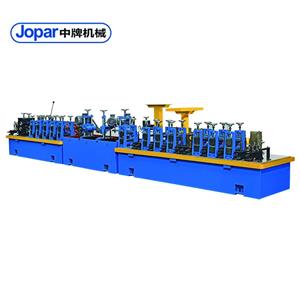
Valóban hatékony a szénacél csőgyártó géped?
Épp most fejezted be a szénacél csövek gyártását. A rendelés határideje tegnap volt, és már két órád túlórázol. A gyár működik, de a gyártósorról legördülő csövek falvastagsága egyenetlen, és tudod, hogy a következő tételnél valószínűleg ugyanaz a probléma lesz. A karbantartó csapatod a hegesztési varrat beállításával van elfoglalva, és a hulladéktároló gyorsabban telik meg, mint a profitod. Ha ez a jelenet ismerősnek tűnik, nem vagy egyedül. Sok csőgyártó küzd olyan berendezésekkel, amelyek hatékonyságot ígérnek, de fejfájást okoznak. A címben feltett kérdésre a válasz határozott nem – ha a géped elavult, rosszul karbantartott, vagy nincs optimalizálva az adott termelési igényekre. De a jó hír az, hogy ennek nem kell így lennie. Ebben a blogbejegyzésben feltárjuk a szénacél csőgyártó gépek kudarcának valódi okait, és azt, hogyan alakíthatod át a működésedet egy lean, nyereséges erőművé. Átvágunk a marketinges bonyodalmakon, és gyakorlatias betekintést nyújtunk a gyártósorról, a csőgyártó technológia vezető cégének, a Foshan Jopar Machinery Co., Ltd. szakértelmére támaszkodva.
1. Egy nem hatékony szénacél csőgyártó gép rejtett költségei
Amikor befektet egy szénacél csőgyártó gépbe, elvárja, hogy évekig zökkenőmentesen működjön. A valóság azonban az, hogy sok gépet olyan problémák sújtanak, amelyek lassan rontják a nyereséget. Nézzünk meg három konkrét problémát, amelyekről újra és újra hallunk az európai és észak-amerikai csőgyártóktól.

1. probléma: Az egyenetlen hegesztési minőség selejthez és újramunkáláshoz vezet
Képzelje el a következőt: 50 mm-es külső átmérőjű szénacél csöveket gyárt szerkezeti alkalmazásra. A hegesztési varratnak hibátlannak kell lennie, de porozitást és hiányos olvadást tapasztal. Ennek eredményeként a termelés 8%-a selejtté válik, további 5%-a pedig újrafeldolgozást igényel. Mi a költség? Egy közepes méretű, havi 500 tonnát termelő üzem esetében ez 40 tonna hulladékot és 25 tonna újrafeldolgozást jelent. 800 dolláros tonnás nyersanyagár mellett 32 000 dollárt veszít csak a hulladékon, plusz a munkaerő- és energiaköltségen az újrafeldolgozásért. Nem is beszélve a késedelmes szállításokról és az elégedetlen ügyfelekről. Ez a forgatókönyv nagyon gyakori, ha a hegesztőrendszer nincs megfelelően szinkronizálva az alakító szakasszal, vagy ha a gép hűtése és vezérlőrendszere nem megfelelő.
2. probléma: Gyakori leállás a rossz karbantartás és a tervezési hibák miatt
A leállás a jövedelmezőség csendes gyilkosa. Egy tipikus szénacél csőgyártó gép havonta 10-15 órányi nem tervezett leállást tapasztalhat meghibásodások miatt. Ha a gyár óránként 20 tonnát termel, az 200-300 tonna termeléskiesést jelent. 200 dolláros tonnánkénti profitmarzs esetén havonta 40 000 és 60 000 dollár közötti veszteséget szenved el. A kiváltó okok? Gyakran magának a gépnek a kialakításában rejlik – a karbantartáshoz szükséges nem megfelelő hozzáférés, a terhelés alatt meghibásodó, alacsony minőségű alkatrészek vagy a prediktív karbantartási funkciók hiánya. Például, ha a hajtásrendszer nincs megfelelően lezárva a por és a hűtőfolyadék ellen, a csapágyak idő előtt meghibásodnak, ami hirtelen leállásokhoz vezet. És amikor nagy sebességű gyártósort üzemeltet, minden percnyi leállás sokba kerül.
3. fájdalompont: Energiahatékonyság hiánya és növekvő üzemeltetési költségek
Az energia a csőgyártás egyik legnagyobb változó költsége. Egy régebbi, kevésbé hatékony szénacél csőgyártó gép 20-30%-kal több áramot fogyaszthat, mint egy modern, optimalizált modell. Vegyünk egy olyan gyárat, amely a nap 24 órájában, a hét minden napján működik: ha a gép 500 kW-ot fogyaszt, és Ön kWh-nként 0,10 dollárt fizet, az napi 1200 dollárt jelent. A 25%-os hatékonyságnövelés napi 300 dollárt, azaz évi több mint 100 000 dollárt takarít meg. De nem csak az áramról van szó – hanem a fogyóeszközökről is, mint például a hegesztőhuzal és a hűtőfolyadék. A kevésbé hatékony gépek pazarolják ezeket az erőforrásokat, növelve a rejtett költségeket. Sok gyártó figyelmen kívül hagyja ezeket a folyamatos kiadásokat, amikor új gépet tervez, és csak a kezdeti árra koncentrál. Ez egy költséges hiba.
2. Megoldások: Hogyan szünteti meg a modern géptervezés ezeket a fájdalmas pontokat
Most, hogy azonosítottuk a problémákat, beszéljünk a megoldásokról. A Foshan Jopar Machinery Co., Ltd.-nél évek óta tervezünk olyan csőgyárakat, amelyek pontosan ezeket a problémákat kezelik. Így kezeli technológiánk minden egyes fájdalompontot közvetlenül.
1. megoldás: Fejlett hegesztésvezérlő és -felügyeleti rendszerek
A hegesztési hibák kiküszöbölése érdekében egy zárt hurkú hegesztésvezérlő rendszert integrálunk, amely folyamatosan figyeli a hegesztési paramétereket, például az áramerősséget, a feszültséget és a haladási sebességet. Érzékelők és valós idejű visszajelzés segítségével a rendszer automatikusan beállítja magát az optimális hegesztési minőség fenntartása érdekében. Például nagyfrekvenciás hegesztőegységeink precíz impedanciaszabályozással rendelkeznek, amely biztosítja az állandó hőbevitelt még a gyártósor sebességének változása esetén is. Ezenkívül kiváló minőségű hegesztőhengereket és megfelelő hűtést használunk a porozitás és a hiányos olvadás megakadályozása érdekében. Az eredmény? Egy olyan hegesztési varrat, amely megfelel az ASTM A513 vagy az EN 10305 szabványnak, 1%-nál kisebb hibaaránnyal. Egy 500 tonnás havi hegesztőmű esetében ez több mint 30 000 dolláros megtakarítást jelent havonta a selejt és az utólagos megmunkálás terén.
2. megoldás: Robusztus kialakítás a maximális üzemidő és az egyszerű karbantartás érdekében
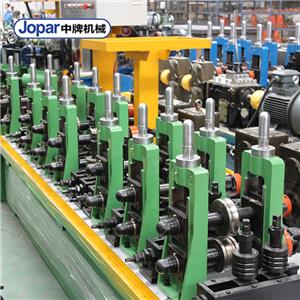
Gépeinket a karbantartás szem előtt tartásával tervezzük. A kulcsfontosságú alkatrészek könnyen hozzáférhetők, és prémium márkájú hajtásokat, csapágyakat és vezérlőket használunk. Például az alakítórészlegünk edzett és köszörült tengelyeket használ precíziós csapágyakkal, amelyek élettartamra lezártak, csökkentve a szennyeződés kockázatát. Prediktív karbantartási funkciókat is beépítünk, például rezgésérzékelőket a kritikus csapágyakon és hőmérséklet-figyelést a motorokon. Ezek riasztást küldenek a meghibásodás előtt, lehetővé téve a karbantartás ütemezését a tervezett állásidő alatt. Megfelelő karbantartás mellett gépeink több mint 95%-os üzemidőt érnek el, szemben az iparági átlag 85%-ával. Ez havi 120 órányi termelést jelent – vagy 2400 tonna többletkibocsátást egy 20 tonna/órás malom esetében.
3. megoldás: Energiahatékony hajtások és folyamatoptimalizálás
Gépeink nagy hatékonyságú motorokkal és változtatható frekvenciájú hajtásokkal (VFD) vannak felszerelve, amelyek az energiafogyasztást a tényleges terheléshez igazítják. Egy tipikus csőgyárban a főhajtás az energiafelhasználás körülbelül 60%-át teszi ki. Az IE3 vagy IE4 motorok használatával és a sebességváltó kialakításának optimalizálásával akár 15%-kal is csökkenthetjük az energiafogyasztást. Ezenkívül intelligens vezérlőrendszerünk optimalizálja a hegesztési és hűtési folyamatokat a hulladék minimalizálása érdekében. Például a hűtőfolyadék áramlását automatikusan állítja be a gyártósor sebessége és a cső mérete alapján, így 20%-kal csökkenti a hűtőfolyadék-fogyasztást. Ezek a megtakarítások gyorsan összeadódnak: egy 24/7-ben működő gyárban évente több mint 50 000 dollárt takaríthat meg energián és fogyóeszközökön.
Ezen megoldások hatásának összefoglalására íme egy összehasonlító táblázat:
| Fájdalompont | Hagyományos gép | Jopar gép |
|---|---|---|
| Hegesztési hibaarány | 8-10% | <1% |
| Nem tervezett leállás | 10-15 óra/hónap | <5 óra/hónap |
| Energiafogyasztás | 500 kW (alapérték) | 425 kW (15%-os csökkenés) |
| Éves hulladékköltség (500 t/hó) | 384 000 dollár | 48 000 dollár |
| Éves leállási költség | 480 000 dollár | 160 000 dollár |
3. Ügyfélsikertörténetek: Valódi eredmények valódi gyártóktól
Ne csak higgyen nekünk. Íme néhány példa arra, hogyan segített a Foshan Jopar Machinery a csőgyártóknak átalakítani működésüket.
1. esettanulmány: Schmidt Metalltechnik GmbH, Németország
A Schmidt Metalltechnik, egy családi tulajdonban lévő, autóipari precíziós acélcsöveket gyártó vállalat, 12 éves gépén hegesztési hibákkal küzdött. A termelés 10%-át selejtezték, és gyakori ügyfélpanaszokkal szembesültek. Egy Jopar JTL-200 nagyfrekvenciás csőmaró telepítése után a selejtarány 0,5%-ra csökkent, a termelési sebesség pedig 20%-kal nőtt. „A Jopar gép gyökeresen megváltoztatta a termelést” – mondja Klaus Schmidt, termelési vezető. „90%-kal csökkentettük a selejtet, és ügyfeleink észrevették a minőségbeli különbséget.” A megtérülési idő mindössze 14 hónap volt.
2. esettanulmány: American Tube & Pipe, USA
A texasi Houstonban található American Tube & Pipe szénacél csöveket gyárt az olaj- és gázipar számára. Havonta 15 órányi nem tervezett állásidőt tapasztaltak hajtásmeghibásodások miatt. Miután átálltak egy prediktív karbantartási funkciókkal ellátott Jopar JTL-300 gépre, az állásidő havi 3 órára csökkent. „Évente több mint 500 000 dollárt takarítottunk meg a kieső termelés és a javítási költségek terén” – mondja Mike Johnson, üzemvezető. „A Jopar gép megbízhatósága páratlan.”
3. esettanulmány: TubeTech Industries, Egyesült Királyság
A Sheffieldben (Egyesült Királyság) található TubeTech Industries, egy szerkezeti csöveket gyártó vállalat, aggódott az emelkedő energiaköltségek miatt. Régi gépük teljes terhelésen 550 kW-ot fogyasztott. Miután telepítettek egy energiatakarékos hajtásokkal ellátott Jopar JTL-250-et, az energiafogyasztásuk 450 kW-ra csökkent – ez 18%-os csökkenést jelent. „A villanyszámlánk évi 60 000 fonttal csökkent” – mondja Sarah Thompson, üzemeltetési igazgató. „Ráadásul a gép sokkal csendesebb és tisztább, amit a kezelőink nagyra értékelnek.”
4. esettanulmány: MetalForm A/S, Dánia
A MetalForm, egy építőipari csőgyártó cég, kapacitásnövelésre szorult a telephely bővítése nélkül. Vásároltak egy Jopar JTL-150-et, amely percenként 120 méter sebességgel működik, ami 30%-kal gyorsabb, mint az előző gépük. „Ugyanazon a területen megdupláztuk a termelést” – mondja Lars Nielsen, vezérigazgató. „A Jopar csapata szorosan együttműködött velünk, hogy a gyártósort a konkrét csőméreteinkhez igazítsák. Szakértelmük felbecsülhetetlen értékű.”
5. esettanulmány: Southern Steel Works, Ausztrália
A melbourne-i Southern Steel Works szénacél csöveket gyárt a bányászati ágazat számára. Gyakori meghibásodásokkal és magas karbantartási költségekkel szembesültek. Egy átfogó audit után egy Jopar JTL-180-ra váltottak, amely távdiagnosztikával is rendelkezik. „A Jopar távoli támogatása fantasztikus” – mondja Emma Wilson, karbantartási vezető. „Perceken belül képesek diagnosztizálni a problémákat, és végigvezetnek minket a javításokon. A karbantartási költségeink 40%-kal csökkentek.”
4. Alkalmazások és partnerségek: Ahol a Jopar Machines kiemelkedően teljesít
A Foshan Jopar Machinery Co., Ltd. szénacél csőgyártó gépekre specializálódott, széles körű alkalmazásokhoz. Gépeinkkel a következő csöveket gyártjuk:
- Autóipar:Kipufogórendszerek, alvázalkatrészek és szerkezeti elemek.
- Építés:Állványzat, korlátok és szerkezeti vázszerkezet.
- Olaj és gáz:Csővezeték és burkolat.
- Bútor:Keretek, lábak és tartók.
- HVAC:Csővezetékek és hűtővezetékek.
Büszkék vagyunk arra, hogy világszerte vezető forgalmazókkal és OEM-ekkel működünk együtt. Például csőgyárokat szállítunk a Thyssenkrupp Materials Processing Europe-nak, egy jelentős acélforgalmazónak, és stratégiai partnerségben állunk a Roll-Krafttal, egy neves szerszámbeszállítóval, hogy gépeink a legjobb hengerekkel és szerszámokkal legyenek felszerelve. Ezek a partnerségek lehetővé teszik számunkra, hogy komplett megoldásokat kínáljunk, amelyek megfelelnek a legmagasabb minőségi és megbízhatósági szabványoknak.
5. GYIK: Műszaki válaszok mérnököknek és beszerzési vezetőknek
Íme néhány válasz a mérnököktől és beszerzési vezetőktől kapott leggyakoribb kérdésekre.
1. kérdés: Melyek a legfontosabb tényezők, amelyeket figyelembe kell venni nagy szilárdságú acélhoz való szénacél csőgyártó gép kiválasztásakor?
Nagy szilárdságú acéllal (pl. API 5L X70 vagy magasabb) végzett munka során a gépnek elegendő teljesítménnyel és merevséggel kell rendelkeznie a megnövekedett alakítási erők kezeléséhez. Keressen olyan malmot, amely robusztus sebességváltóval és nagy nyomatékú hajtásokkal rendelkezik. Az alakító szakasznak egyedileg meghajtott állványokkal kell rendelkeznie, precíz vezérléssel, hogy megakadályozza az élek kihajlását. A hegesztőrendszernek képesnek kell lennie nagyfrekvenciás hegesztésre, precíz hőbeviteli szabályozással, hogy elkerülje a repedéseket. A Joparnál nagy szilárdságú alkalmazásokhoz a JTL-300 sorozatunkat ajánljuk, amely 300 kW-os hajtással és zárt hurkú hegesztésvezérlő rendszerrel rendelkezik.
2. kérdés: Hogyan biztosítja a gép a cső egyenletes kerekségét és egyenességét?
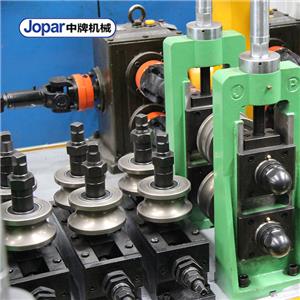
A hengerek megfelelő kialakításával és beállításával érjük el az állandó kerekdedséget és egyenességet. Gépeink formázóhengerek és törökfejű állványok kombinációját használják, amelyek fokozatosan alakítják a szalagot anélkül, hogy túlterhelnék. A végső méretező állványok precíziós köszörülésű hengereket használnak a cső kalibrálásához. Lézeres mérőrendszereket is beépítünk, amelyek folyamatosan figyelik a cső méreteit, és automatikusan beállítják a hengereket, ha eltérések lépnek fel. Ez biztosítja, hogy minden cső megfeleljen az előírt tűréshatároknak, amelyek jellemzően ±0,1 mm-en belül vannak a kerekdedség és ±0,5 mm/m-en belül az egyenesség esetében.
3. kérdés: Mi a tipikus átfutási idő egy egyedi szénacél csőgyártó gép esetében?
A szállítási idő a gép összetettségétől és méretétől függ. Egy standard JTL-200 esetében a szállítási idő jellemzően 4-5 hónap. Nagyobb vagy egyedi gépek esetén ez 6-8 hónap is lehet. A tervezési fázisban szorosan együttműködünk ügyfeleinkkel a specifikációk véglegesítése érdekében, és rendszeresen tájékoztatjuk a folyamatról. Foshani gyártóüzemünk bármilyen méretű megrendelés kezelésére fel van szerelve, és egy elkötelezett projektmenedzsment csapattal rendelkezünk a határidőre történő szállítás biztosítása érdekében.
4. kérdés: Hogyan kezelik az értékesítés utáni támogatást és az alkatrészeket?
Átfogó értékesítés utáni támogatást nyújtunk, beleértve a telepítést, az üzembe helyezést és az oktatást. Mérnökeink helyszíni szervizre vagy távdiagnosztikára is rendelkezésre állnak. Létesítményünkben raktáron tartunk kritikus fontosságú alkatrészeket, és a legtöbb esetben 24 órán belül kiszállítjuk azokat. Európai és észak-amerikai ügyfeleink számára helyi forgalmazókkal működünk együtt, hogy biztosítsuk az alkatrészekhez való gyors hozzáférést. Ezenkívül megelőző karbantartási szerződéseket kínálunk, hogy gépe csúcsteljesítményen működjön.
5. kérdés: Integrálható-e a gép a meglévő gyártósorunkkal és ERP rendszerünkkel?
Igen, gépeinket az Ipar 4.0 kompatibilitással terveztük. PLC vezérlőkkel és Ethernet interfészekkel rendelkeznek, amelyek lehetővé teszik az integrációt a meglévő gyártósorral és ERP rendszerrel. Támogatjuk az olyan elterjedt protokollokat, mint az OPC UA és a Modbus TCP. Szoftvercsapatunk együttműködhet az Ön informatikai részlegével a zökkenőmentes adatcsere biztosítása érdekében a termeléskövetés és a prediktív karbantartás érdekében. Ez az integráció segít optimalizálni az ütemezést és csökkenteni az állásidőt.
6. Konklúzió: Ne hagyd, hogy a hatékonyság hiánya még egy napjába kerüljön
A szénacél csőgyártó gépének eszköznek, nem pedig hátránynak kell lennie. Ha hegesztési hibákat, gyakori állásidőt vagy magas energiaköltségeket tapasztal, itt az ideje cselekedni. A Foshan Jopar Machinery Co., Ltd. fejlett megoldásokat kínál, amelyek közvetlenül kezelik ezeket a fájdalompontokat, világszerte bizonyított eredményekkel az ügyfelek részéről. Egy modern, hatékony gépbe való befektetéssel csökkentheti a selejtet, növelheti az üzemidőt és csökkentheti az üzemeltetési költségeket – javítva ezzel a végeredményt és a versenyelőnyét.
Készen áll arra, hogy többet megtudjon? Lépjen kapcsolatba értékesítési mérnökeinkkel, hogy megbeszélhessük az Ön konkrét igényeit. Részletes műszaki ajánlatot és az Ön működésére szabott költség-haszon elemzést tudunk készíteni. Ne hagyja, hogy a hatékonyság hiánya feleméssze profitját – vegye fel velünk a kapcsolatot még ma, és fedezze fel, hogyan segíthet Önnek a Jopar a működési kiválóság elérésében.