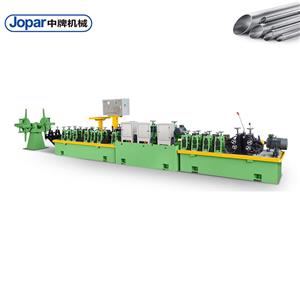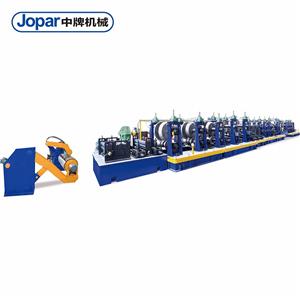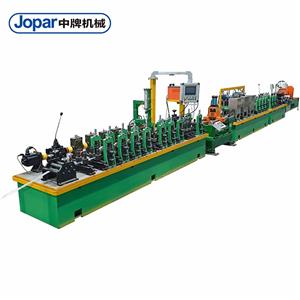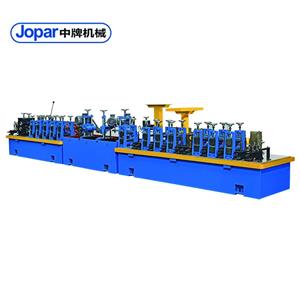
Az SS csőgyártó gépek a termelési szűk keresztmetszet?
Visszatartja Önt a rozsdamentes acélcső-gyártósora? Nincs egyedül. A precíziós csőgyártás nagy téttel bíró világában a termelés vagy a minőség pillanatnyi visszaesése is elmulasztott határidőkhöz, elvesztett szerződésekhez és a jövedelmezőség csökkenéséhez vezethet. A válasz erre a tartós kihívásra a fejlett technológiák stratégiai alkalmazásában rejlik.ss csőgyártó gépekamelyet a sebességre, a pontosságra és a rendíthetetlen megbízhatóságra terveztek. Ez a blog a gyártókat sújtó alapvető problémákba mélyed, és világos utat mutat be, bemutatva, hogyan alakíthatja át a megfelelő technológia a szűk keresztmetszetből versenyelőnyné a működését.
A szuboptimális rozsdamentes acélcső-gyártás rejtett költségei
A rozsdamentes acél (SS) csövek mindenütt jelen vannak – az orvostechnikai eszközök bonyolult csöveitől a vegyi üzemek robusztus csővezetékeiig. Mégis, hatékonyan és szigorú szabványok szerint előállítani őket nehéz feladat. Sok gyártó, különösen azok, akik régebbi vagy rosszul integrált berendezéseket használnak, három kritikus fájdalomponttal néznek szembe, amelyek észrevétlenül elszívják az erőforrásokat és elfojtják a növekedést.
1. probléma: Egyenetlen hegesztési minőség és varratintegritás
Képzeljen el egy nagy tisztaságú gyógyszeripari alkalmazásra szánt 316L rozsdamentes acélcső gyártási sorozatát. A hegesztési varrat, a cső szerkezeti és korrózióálló integritásának lelke, szórványosan porozitást vagy hiányos behatolást mutat. A közvetlen következmények súlyosak: a teljes tételt a minőségellenőrzés során selejtezik, ami jelentős anyagpazarláshoz és a termelés leállásához vezet. A további hatások még súlyosabbak – késedelmi büntetések, a megbízható beszállítói hírnév károsodása és egy hosszú távú ügyfél potenciális elvesztése. A költségek? Egyetlen 10 000 méteres selejtes tétel akár 50 000 dolláros anyag-, munkaerő- és energiaveszteséget is jelenthet, nem is beszélve a bizalomvesztés felbecsülhetetlen költségéről.
2. probléma: Alacsony áteresztőképesség és túlzott átállási idők
A mai piacon a rugalmasság kulcsfontosságú. Előfordulhat, hogy egy gyártónak ugyanazon műszakon belül át kell állnia a 1/2"-os külső átmérőjű szaniter csövek gyártásáról a 2"-os 40-es ütemtervű csövek gyártására. Hagyományos vagy manuálisan beállított gépekkel ez az átállás órákig is eltarthat. Ezen állásidő alatt a gyártósor csendes, a megrendelések felhalmozódnak, és a túlóraköltségek az egekbe szöknek. Továbbá, ha a gép maximális gyártósor-sebessége korlátozott, folyamatosan küzdenie kell a kereslet kielégítéséért. Ez a szűk keresztmetszet közvetlenül korlátozza a bevételi potenciálját, és kevésbé reagál az ügyfelek igényeire, mint az agilisabb megoldásokkal rendelkező versenytársai.ss csőgyártó gépek.
3. probléma: Magas selejtarány és anyagveszteség
A rozsdamentes acél drága. Minden centiméternyi hulladék közvetlenül sújtja a vállalat eredményét. A nem hatékony gépek gyakran küzdenek a pontos vágási pontossággal, ami túlzott vágási hulladékhoz vezet. Ami még ennél is kritikusabb, az instabil alakítási és hegesztési folyamatok folyamatos hibákat okozhatnak, ami arra kényszeríti a kezelőket, hogy hosszú csőszakaszokat selejtezzenek. Egy nagy volumenű gyártósoron akár 5%-os selejtarány is több százezer dolláros éves veszteséget jelenthet. Ez a veszteség nemcsak pénzügyi, hanem környezeti aggályt is jelent, mivel a rozsdamentes acél gyártása energiaigényes.
A megoldás megtervezése: Hogyan szüntetik meg a szűk keresztmetszeteket a fejlett rozsdamentes acél csőgyártó gépek?
A fenti kihívások nem leküzdhetetlenek. Közvetlenül annak az eredménye, hogy a technológia nem tartott lépést a modern igényekkel. Az olyan cégek, mint a Foshan Jopar Machinery Co., Ltd., olyan mérnöki megoldások iránt kötelezték el magukat, amelyek közvetlenül foglalkoznak ezekkel az alapvető problémákkal. Nézzük meg, hogyan.
1. megoldás: Precíziós hegesztés és valós idejű monitorozás
Az egyenetlen hegesztési minőség kiküszöbölésére a modernss csőgyártó gépeknagyfrekvenciás (HF) vagy volfrám inertgázos (TIG) hegesztőrendszereket integrál fejlett vezérlőalgoritmusokkal. Ezek a rendszerek pontos hegesztési paramétereket – áramerősséget, feszültséget, sebességet és gázáramlást – tartanak fenn a szalaganyag kisebb ingadozásaitól függetlenül. Továbbá a valós idejű felügyeleti rendszerek, például a hegesztési varratkövetők és a hőkamerák azonnali visszajelzést adnak. Eltérés észlelése esetén a rendszer automatikusan beállítja vagy figyelmezteti a kezelőt, megakadályozva egy teljes tétel selejtezését. Ez biztosítja az egységes, szivárgásmentes hegesztési varratot teljes behatolással, megfelelve az ASTM A269 vagy az EN 10217-7 szabványok szigorú követelményeinek.
2. megoldás: Nagysebességű gyártósorok gyorscserélő szerszámokkal
Az intelligens tervezés növeli az áteresztőképességet és a rugalmasságot. A Jopar gépei például nagy sebességű formázó és méretező szakaszokkal rendelkeznek, amelyek képesek a régebbi modellekét jelentősen meghaladó gyártósorsebességre. De a sebesség önmagában nem elég. A kulcs a gyors átállás. A gyorscserélő szerszámrendszerek, amelyek gyakran hidraulikus vagy pneumatikus befogást alkalmaznak, lehetővé teszik a kezelők számára, hogy a különböző csőátmérők és falvastagságok között töredék idő alatt váltsanak. Egy olyan munka, amelynek beállítása négy órát vett igénybe, most 30 perc alatt elvégezhető, ami drámaian megnöveli a gép üzemidejét és a termelési kapacitást.
3. megoldás: Intelligens vezérlés és anyagoptimalizálás
A selejt csökkentése a precíz szabályozással kezdődik.ss csőgyártó gépekszervohajtású, repülő levágó rendszereket használ, amelyek ±0,5 mm-en belüli hosszpontosságot garantálnak, minimalizálva a vágási hulladékot. A teljes gyártósort egy PLC (programozható logikai vezérlő) vezérli, amely egy felhasználóbarát HMI-vel (ember-gép interfész) van ellátva. Ez a központi agy optimalizálja a teljes folyamatot, a szalagadagolástól a végső levágásig, biztosítva a sima gyorsulást és lassulást az anyag nyújtásának vagy deformációjának megakadályozása érdekében. A tökéletes feszültség és beállítás fenntartásával a rendszer kevesebb hulladékot termel, ami közvetlenül javítja az anyaghozamot.
Valós hatás: Ügyfélsikertörténetek
A fejlett gépek elméleti előnyei meggyőzőek, de a siker igazi mércéje a terepen rejlik. Íme néhány példa arra, hogyan küzdötték le a gyártók a szűk keresztmetszeteket a Jopar technológiájával.
1. esettanulmány: Az orvosi csövek minőségének javítása Németországban
Ügyfél:Precíziós csőgyártó Bajorországban, Németországban, amely orvostechnikai eszközöket szállít.
Kihívás:A 316LVM rozsdamentes acélcsövek hegesztési porozitása miatt 7%-os selejtaránnyal szembesülünk, ami költséges utómunkálatokhoz és szállítási késedelmekhez vezet.
Megoldás:Bevezettem egy Jopar HF hegesztőgépet zárt hurkú vezérléssel és integrált hegesztés-ellenőrző rendszerrel.
Eredmény:A selejtezési arány 0,5% alá zuhant. Az áteresztőképesség 22%-kal nőtt, mivel a gyártósor magabiztosan nagyobb sebességgel tudott működni.
Idézet:„A hegesztés állandósága most a legerősebb értékesítési pontunk. A Jopar gépei nemcsak megoldottak egy problémát, hanem versenyelőnyt is biztosítottak számunkra.” – Termelési vezető, Bajorország
2. esettanulmány: Egy amerikai szanitercső-gyártó kapacitásának növelése
Ügyfél:Közepes méretű gyártó Wisconsinban, az Egyesült Államokban, amely az élelmiszer- és tejipar számára készült szanitercsövekre specializálódott.
Kihívás:Az 1"-es és 3"-os külső átmérőjű csövek közötti gyakori és hosszadalmas átállás rontotta a termelékenységet, és heti 15 000 méterre korlátozta a kapacitást.
Megoldás:Telepítettünk egy Jopar nagysebességű gyártósort automatikus szerszámcserével és gyorskioldós formázó szakasszal.
Eredmény:Az átállási idő 3 óráról 20 percre csökkent. A heti termelés több mint 28 000 méterre ugrott, ami lehetővé tette számukra, hogy új szerződéseket vállaljanak.
Idézet:„Elálltunk az ügyfelektől, mert nem tudtunk lépést tartani. Most proaktívan keressük az új lehetőségeket. A rugalmasság gyökeresen megváltoztatja a játékszabályokat.” – Üzemeltetési igazgató, Wisconsin.
3. esettanulmány: Hulladékcsökkentés egy közel-keleti olaj- és gázipari beszállítónál
Ügyfél:Egy nagy csőgyártó az Egyesült Arab Emírségekben, amely hegesztett rozsdamentes acélcsöveket szállít az olaj- és gáziparnak.
Kihívás:A vastag falú csövek vágási hosszának pontatlansága és ovalitási problémái miatt magas, 8%-os selejtarány keletkezik, ami évente több milliós kárt okoz.
Megoldás:Átvettünk egy Jopar nagy teherbírású csőmarót szervovezérlésű, repülő levágóval és fejlett méretező állványokkal.
Eredmény:A selejtarány 2,1%-ra csökkent. A vágás pontossága és a cső jobb kerekítése kiküszöbölte az ügyfelek számára a későbbi gyártási problémákat.
Idézet:„A befektetés megtérülése szinte azonnali volt. Már csak a selejt mennyiségének csökkenéséből származó megtakarítás is kevesebb mint 18 hónap alatt fedezte a gép korszerűsítésének költségeit.” – Üzemvezető, Egyesült Arab Emírségek
4. esettanulmány: Hatékonyságnövelés egy olasz autóipari beszállítónál
Ügyfél:1. szintű autóipari kipufogórendszer-gyártó Torino közelében, Olaszországban.
Kihívás:Szükséges volt a 409-es rozsdamentes acél kipufogócsövek gyártásának növelése, miközben csökkentették a méterenkénti energiafogyasztást.
Megoldás:Integrált egy Jopar csőgyárt nagy hatékonyságú indukciós hegesztéssel és intelligens energiagazdálkodási rendszerrel.
Eredmény:A termelési sebesség 18%-kal nőtt, míg a méterenkénti energiafogyasztás 12%-kal csökkent. A berendezések összhatékonysága (OEE) 65%-ról 82%-ra javult.
Idézet:„Elkötelezettek vagyunk a fenntarthatóság iránt, és a Jopar technológiája segített nekünk mind a termelési, mind a környezetvédelmi céljaink elérésében.” – Mérnöki menedzser, Torino.
Alkalmazások és megbízható partnerségek
A modern kor sokoldalúságass csőgyártó gépekA Foshan Jopar Machinery Co., Ltd. termékei az iparágak széles skáláját lefedik. Berendezéseink kulcsfontosságúak a következők gyártásában:
- Szaniter csövek:Gyógyszeripari, biotechnológiai, élelmiszer- és italfeldolgozó ipar számára, ahol a belső felületkezelés és a hegesztési varrat integritása kiemelkedő fontosságú.
- Hőcserélő csövek:Erőművekhez és HVAC rendszerekhez, amelyek precíz méreteket és kiváló hővezető képességet igényelnek.
- Autóipari csövek:Kipufogórendszerekhez, üzemanyagvezetékekhez és szerkezeti elemekhez, amelyek nagy szilárdságot és korrózióállóságot igényelnek.
- Olaj- és gázvezetékek:Upstream, midstream és downstream alkalmazásokhoz, amelyek gyakran vastag falakat és agresszív vegyszerekkel szembeni ellenállást igényelnek.
- Dekoratív csövek:Építészeti és bútoripari alkalmazásokhoz, ahol a felületkezelés és az esztétikai megjelenés kritikus fontosságú.
A minőség iránti elkötelezettségünk számos nagy beszerző cég és mérnöki cég megbízható partnerévé tett minket világszerte. Szorosan együttműködünk ügyfeleinkkel, hogy megértsük egyedi termelési kihívásaikat, és olyan megoldásokat kínáljunk, amelyek zökkenőmentesen integrálhatók a meglévő munkafolyamataikba. Ez a partnerségi megközelítés biztosítja, hogy minden Jopar gép ne csak egy berendezés legyen, hanem stratégiai eszköz a növekedéshez.
Gyakran ismételt kérdések mérnököktől és beszerzési vezetőktől
1. kérdés: Melyek a legfontosabb különbségek a TIG és a HF hegesztés között rozsdamentes acélcsövek esetében, és melyiket támogatják a gépeik?
V:A TIG hegesztés kiváló hegesztési minőséget kínál, és gyakran előnyben részesítik vékonyabb falaknál és kritikus alkalmazásoknál, de lassabb. A HF hegesztés sokkal gyorsabb és ideális vékonyabb és közepes falú csövek nagy volumenű gyártásához. A választás az adott anyagtól, falvastagságtól és termelési céloktól függ. A Jopar olyan gépeket kínál, amelyek képesek mind a TIG, mind a HF hegesztőrendszerek integrálására, és mérnökeink segíthetnek kiválasztani az Ön igényeinek megfelelő optimális konfigurációt.
2. kérdés: Hogyan kezeli a gépezet a rozsdamentes acél alakítási edzését az alakítás során?
V:Az alakkeményedés jelentős probléma. Gépeinket több alakítási szakaszban terveztük, amelyek fokozatos, szabályozott nyomást fejtenek ki az anyagra nehezedő feszültség minimalizálása érdekében. Kiváló minőségű szerszámokat használunk speciális felületkezelésekkel és kenőrendszerekkel a súrlódás csökkentése érdekében. A henger kialakítását végeselemes analízissel (FEA) optimalizáljuk, hogy az anyag simán áramolhasson túlzott feszültség nélkül, megőrizve mechanikai tulajdonságait.
3. kérdés: Mi a tipikus átfutási idő egy egyedi rozsdamentes acél csőgyártó gépsor esetében, és milyen támogatást kínálnak a telepítéshez és a képzéshez?
V:A szállítási idők a bonyolultságtól függően változnak, jellemzően 4-8 hónap között mozognak. Átfogó támogatást nyújtunk, beleértve a helyszíni telepítési felügyeletet, az üzembe helyezést, valamint a kezelők és a karbantartó személyzet átfogó képzését. Célunk, hogy csapata teljes mértékben jártas legyen, és a gyártósor a lehető leggyorsabban működőképes és optimalizált legyen.
4. kérdés: Hogyan biztosítják a végső cső méretpontosságát és kerekségét?
V:A méretpontosságot a precíz hengerléses formázás, a robusztus méretező szakasz és a nagy pontosságú levágás kombinációjával érjük el. Mérőállványaink több görgőt használnak a cső fokozatos formálására a végső méretekre, korrigálva az esetleges ovalitásokat. A teljes gyártósort egy PLC vezérli, amely pontos sebességet és feszültséget tart fenn, megakadályozva a torzulást. Lézeres mérőrendszerek integrálhatók a valós idejű átmérő- és ovalitás-monitorozáshoz.
5. kérdés: Milyen karbantartási követelményeknek kell megfelelnie a gépeinek, és milyen várható élettartamuk van?
V:Gépeinket tartósságra építjük, megbízható beszállítóktól származó, kiváló minőségű alkatrészekből. A rendszeres karbantartás elsősorban a kenést, a szerszámok ellenőrzését és az érzékelők kalibrálását foglalja magában. Megfelelő gondozás mellett az alapvető mechanikus alkatrészek élettartama 15-20 év vagy több. Megelőző karbantartási programokat és globális szervizmérnöki hálózatot kínálunk, hogy berendezése teljes életciklusa alatt támogassuk Önt.
Alakítsa át gyártósorát még ma!
Az elavult korlátaiss csőgyártó gépekválasztás kérdése, nem pedig szükségszerűség. A hegesztési inkonzisztencia, az alacsony áteresztőképesség és a magas selejt kiváltó okainak kezelésével jelentős kihasználatlan kapacitásokat és jövedelmezőséget szabadíthat fel. A németországi, amerikai, egyesült arab emírségekbeli és olaszországi sikertörténetek azt mutatják, hogy a megfelelő technológia mérhető, transzformatív eredményeket hoz.
Ne hagyja, hogy a gyártósora továbbra is szűk keresztmetszet legyen. Tegye meg a következő lépést a működési kiválóság felé! Ha mélyebb műszaki ismereteket szeretne kapni a megoldások mögött álló mérnöki munkáról, kérjük, kérje átfogó tanulmányunkat, melynek címe: „Rozsdamentes acélcsőgyártás optimalizálása: Útmutató a modern gépekhez”. Alternatív megoldásként vegye fel a kapcsolatot közvetlenül egy Jopar értékesítési mérnökkel, hogy megbeszélje az Ön konkrét kihívásait, és felfedezze, hogyan tervezhető személyre szabott megoldás az Ön létesítménye számára. Termelésének jövője a pontosság, a gyorsaság és a hatékonyság – építsük meg együtt.